
Lực siết vít thường được hiểu là mô-men siết (torque), ký hiệu T, đơn vị phổ biến là N·m hoặc N·cm. Giá trị phù hợp phụ thuộc vào đường kính, cấp bền vít, vật liệu mối ghép, hệ số ma sát, tình trạng bôi trơn và lực kẹp cần đạt. Bạn có thể ước tính bằng công thức T = K × F × d. Tuy vậy, để mỗi con vít trong sản xuất đều siết giống nhau, bạn nên kết hợp tua vít điện kiểm soát torque, theo dõi đường cong torque-angle và kiểm tra lại bằng thiết bị đo chuyên dụng. Có một điểm nhiều người bỏ qua: ma sát có thể “ngốn” tới khoảng 90% mô-men đầu vào. Vì thế, cùng một giá trị torque chưa chắc tạo ra cùng một lực kẹp.
Trong bài này, mình sẽ đi từ khái niệm, công thức, các yếu tố ảnh hưởng, bảng tham khảo, đến cách kiểm soát lực siết trong dây chuyền lắp ráp. Bạn có thể đọc theo thứ tự hoặc nhảy thẳng đến phần mình đang cần.
Lực siết vít là gì?
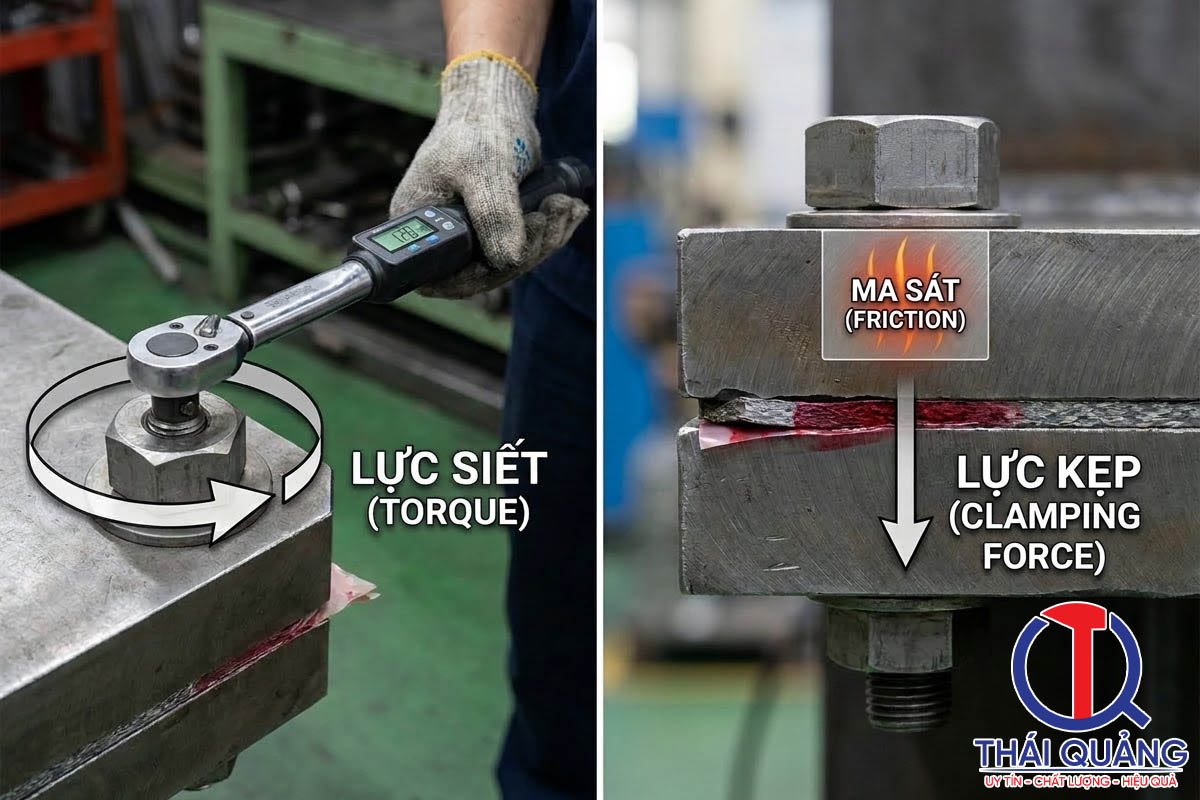
Lực siết vít là cách gọi thông dụng của mô-men xoắn tác dụng lên đầu vít khi siết. Nó không phải là lực nén thực tế giữa các chi tiết. Lực nén đó gọi là lực kẹp (preload), và đây mới là thứ giữ chặt mối ghép.
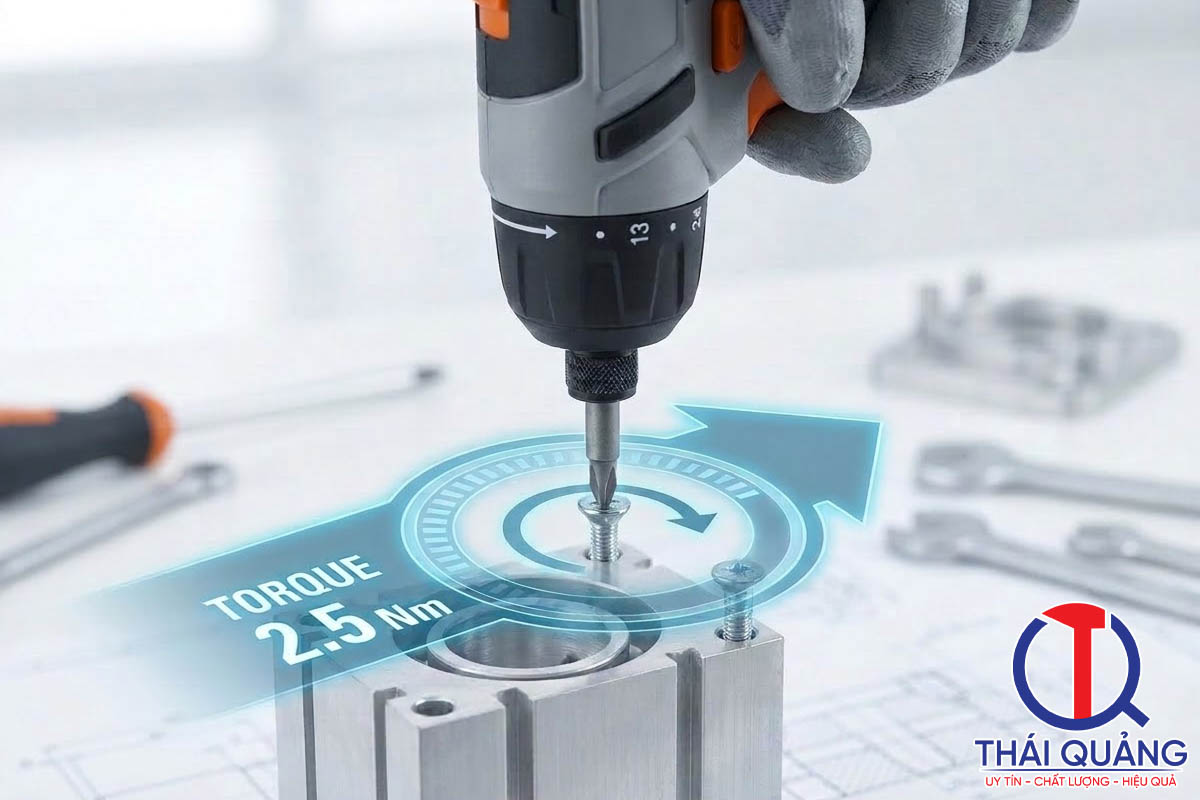
Thực tế thì torque chỉ là cách đo gián tiếp để tạo ra preload. Khi bạn xoay vít, mô-men phải thắng ma sát ở ren và ma sát dưới đầu vít trước. Phần còn lại mới kéo giãn thân vít và tạo lực kẹp. Bởi vậy, hai mối ghép cùng siết 5 N·m vẫn có thể cho lực kẹp khác nhau nếu ren khô ở bên này và có dầu ở bên kia.
Để dễ phân biệt, bạn có thể xem bảng sau:
| Khái niệm | Ý nghĩa | Đơn vị thường dùng | Ghi chú |
|---|---|---|---|
| Mô-men siết (torque) | Mô-men xoắn tác dụng lên vít khi siết | N·m, N·cm, kgf·cm | Giá trị cài trên dụng cụ siết |
| Lực kẹp (preload) | Lực ép giữa các chi tiết sau khi siết | N, kN | Thứ thực sự quyết định độ chắc của mối ghép |
| Lực kéo vít | Lực kéo dọc thân vít, cân bằng với lực kẹp | N, kN | Không được vượt giới hạn chịu tải của vít |
| Hệ số ma sát | Mức cản trở ở ren và mặt tỳ | Không có đơn vị | Thay đổi theo lớp phủ, dầu, bụi bẩn |
Công thức tính mô-men siết vít
Công thức ước tính phổ biến nhất là T = K × F × d. Trong đó T là mô-men siết, K là hệ số đai ốc (nut factor), F là lực kẹp mục tiêu và d là đường kính danh nghĩa của vít. Nếu đã biết torque và muốn suy ra lực kẹp, bạn dùng F = T / (K × d).
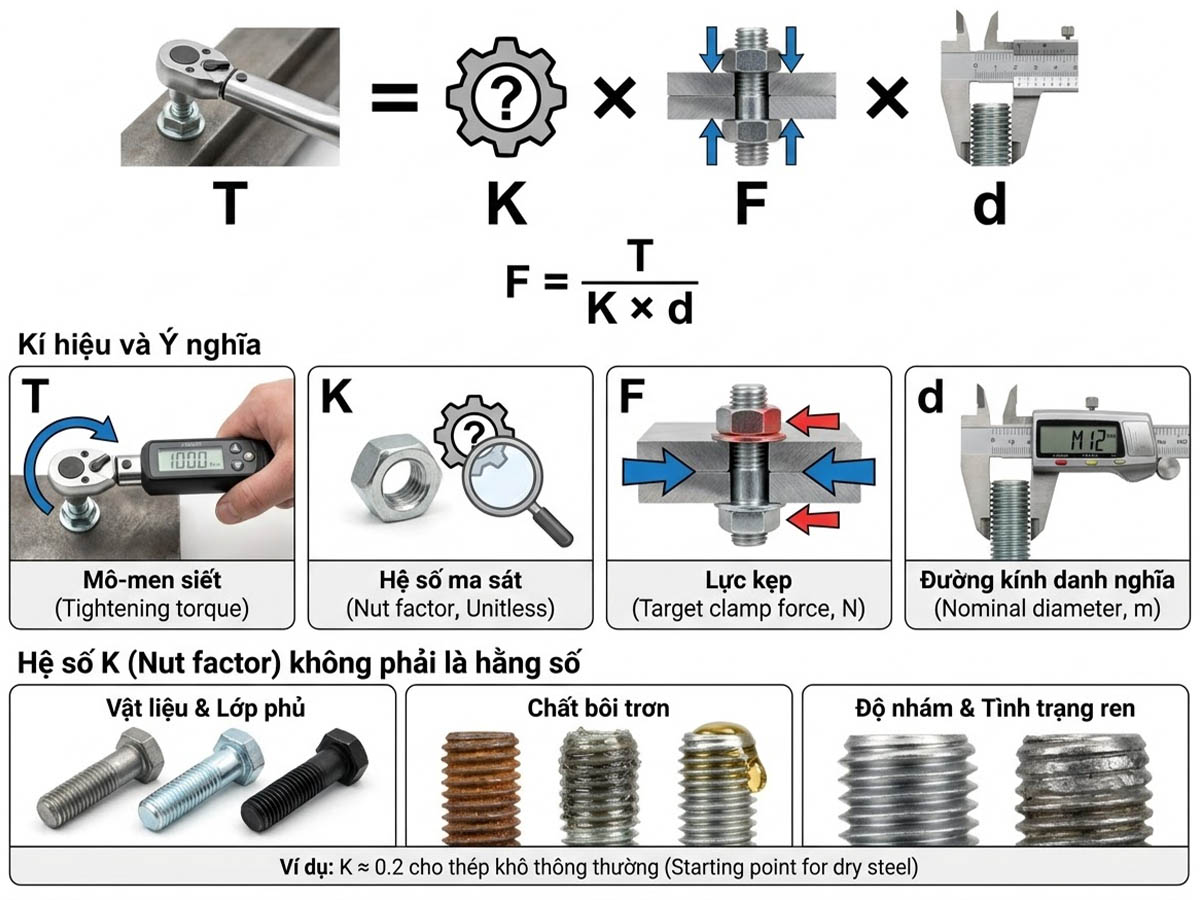
| Ký hiệu | Ý nghĩa | Đơn vị (hệ SI) |
|---|---|---|
| T | Mô-men siết | N·m |
| K | Hệ số đai ốc, phản ánh ma sát tổng thể | Không đơn vị |
| F | Lực kẹp mục tiêu | N |
| d | Đường kính danh nghĩa của vít | m |
Hệ số K không phải hằng số. Nó thay đổi theo vật liệu, lớp phủ, loại dầu bôi trơn, độ nhám và tình trạng ren. Với vít thép khô thông thường, nhiều tài liệu dùng K khoảng 0,2 làm điểm khởi đầu. Con số này chỉ để tính sơ bộ.
Ví dụ: vít M8, lực kẹp mục tiêu 18 kN, K = 0,20.
T ≈ 0,20 × 18.000 × 0,008 = 28,8 N·m
Bạn thấy đấy, chỉ cần K lệch từ 0,20 xuống 0,15 do bôi trơn, cùng torque 28,8 N·m sẽ cho lực kẹp lên khoảng 24 kN. Mức này có thể vượt giới hạn chịu tải của vít 8.8 cỡ M8. Đây chính là lý do mình luôn khuyên xác nhận bằng thử nghiệm thực tế, thay vì chỉ tin vào công thức.
Những yếu tố quyết định lực siết vít
Lực siết đúng phụ thuộc vào ba nhóm yếu tố chính: kích thước và bước ren, cấp bền cùng vật liệu, và ma sát cùng bôi trơn. Nếu bỏ sót một nhóm, giá trị torque bạn chọn rất dễ lệch.
Kích thước và bước ren ảnh hưởng thế nào đến lực siết?
Vít có đường kính lớn hơn thường chịu được lực kẹp và mô-men siết cao hơn. Ngoài đường kính, bước ren, chiều dài ăn ren và dạng ren cũng ảnh hưởng đến khả năng truyền tải. Ví như ren mịn có thể tạo lực kẹp khác ren thô ở cùng một mô-men.
Cho nên đừng chọn torque chỉ theo đường kính. Bạn cần xét thêm cấp bền và vật liệu của chi tiết được ghép.
Cấp bền và vật liệu vít ảnh hưởng ra sao?
Cấp bền càng cao thì giới hạn siết càng cao, nhưng mỗi cấp có một ngưỡng riêng. Vít cấp 8.8, 10.9, 12.9 hay vít inox không dùng chung được một giá trị. Torque tối đa còn phải thấp hơn giới hạn chịu tải của chính chi tiết được ghép.
Có vài trường hợp thường thấy trong thực tế:
- Vít inox dễ bị kẹt ren (galling), hay còn gọi là “dính ren”, khi siết nhanh trong môi trường khô.
- Vật liệu nền mềm như nhựa, nhôm hoặc tấm mỏng có thể bị tuôn ren dù vít chưa đạt giới hạn của nó.
- Bề mặt chi tiết có thể bị ép lõm hoặc biến dạng trước khi vít đạt lực kẹp mong muốn.
Vì vậy, bạn cần kiểm tra đồng thời bốn rủi ro: đứt vít, tuôn ren, ép lõm bề mặt và biến dạng chi tiết.
Ma sát và bôi trơn ảnh hưởng đến lực siết như thế nào?
Ma sát ở cặp ren và mặt tỳ chiếm phần lớn mô-men đầu vào. Chỉ một phần nhỏ còn lại được dùng để kéo giãn vít và tạo preload. Nếu ma sát đổi, lực kẹp đổi theo dù đồng hồ torque vẫn hiển thị đúng con số cũ.
Dầu, mỡ, keo khóa ren, lớp mạ và bụi bẩn đều làm hệ số ma sát thay đổi. Cùng một torque, vít khô và vít đã bôi trơn có thể cho lực kẹp chênh nhau đáng kể. Do đó, khi bạn đổi loại vít hoặc chất bôi trơn, hãy xác lập lại thông số torque. Trong sản xuất, quy trình cũng nên ghi rõ tình trạng ren: khô, có dầu, có keo khóa ren hay đã qua xử lý bề mặt.
Bảng lực siết vít tham khảo theo kích thước ren
Bảng dưới đây là giá trị tham khảo ban đầu cho vít thép ren thô, điều kiện khô, K ≈ 0,2, lực kẹp khoảng 75% tải thử (proof load). Bảng không thay thế thử nghiệm trên đúng vật liệu và điều kiện lắp ráp của bạn.
| Kích thước ren | Bước ren (mm) | Cấp 8.8: lực kẹp ước tính | Cấp 8.8: torque (N·m) | Cấp 10.9: lực kẹp ước tính | Cấp 10.9: torque (N·m) |
|---|---|---|---|---|---|
| M2 | 0,4 | ≈ 0,9 kN | ≈ 0,36 | ≈ 1,3 kN | ≈ 0,5 |
| M3 | 0,5 | ≈ 2,2 kN | ≈ 1,3 | ≈ 3,1 kN | ≈ 1,9 |
| M4 | 0,7 | ≈ 3,8 kN | ≈ 3,0 | ≈ 5,5 kN | ≈ 4,4 |
| M5 | 0,8 | ≈ 6,2 kN | ≈ 6,2 | ≈ 8,8 kN | ≈ 8,8 |
| M6 | 1,0 | ≈ 8,7 kN | ≈ 10,5 | ≈ 12,5 kN | ≈ 15 |
| M8 | 1,25 | ≈ 15,9 kN | ≈ 25 | ≈ 22,8 kN | ≈ 36 |
| M10 | 1,5 | ≈ 25 kN | ≈ 50 | ≈ 36 kN | ≈ 72 |
| M12 | 1,75 | ≈ 37 kN | ≈ 88 | ≈ 52 kN | ≈ 126 |
Bạn lưu ý vài điều khi dùng bảng này:
- Đổi đơn vị: 1 N·m = 100 N·cm. Ví dụ 0,36 N·m tương đương 36 N·cm.
- Vít inox, vít có lớp phủ đặc biệt, vít bôi trơn hoặc vít bắt vào nhựa và nhôm cần giá trị riêng, thường thấp hơn đáng kể.
- Với thiết bị điện tử, bản vẽ thường quy định torque nhỏ hơn nhiều so với bảng trên để tránh nứt vỏ nhựa hay hỏng ren.
- Với sản phẩm quan trọng, hãy ưu tiên thông số do nhà sản xuất vít hoặc bản vẽ kỹ thuật quy định.
Cách chọn lực siết vít đúng
Cách chọn đúng là đi từ yêu cầu lực kẹp của mối ghép, rồi mới chọn vít và tính torque, không làm ngược lại. Mình thường làm theo các bước sau:
- Xác định lực kẹp mà mối ghép cần chịu.
- Chọn vít, rồi kiểm tra torque không vượt giới hạn chảy của vít hay giới hạn tuôn ren của chi tiết.
- Xác định điều kiện bề mặt và hệ số ma sát thực tế.
- Với mối ghép có gioăng, nhựa hoặc linh kiện dễ biến dạng, xác định thêm giới hạn nén riêng.
- Xác nhận bằng thử nghiệm torque-tension, thay vì chỉ lấy giá trị từ bảng chung.
Bước cuối thường bị bỏ qua vì tốn thời gian. Nhưng thực tế thì chỉ cần thử trên vài chục mẫu thật, bạn đã tránh được rất nhiều lỗi lặp lại hàng loạt về sau.
Phương pháp kiểm soát lực siết trong sản xuất
Trong sản xuất có ba cách kiểm soát lực siết phổ biến: siết theo torque, siết theo torque-angle và siết đa bước. Mỗi cách phù hợp với một mức yêu cầu khác nhau.
| Phương pháp | Cách hoạt động | Ưu điểm | Hạn chế | Phù hợp với |
|---|---|---|---|---|
| Siết theo torque | Dừng khi đạt mô-men đặt trước | Dễ cài đặt, dễ đào tạo, tốc độ cao | Preload thay đổi khi ma sát đổi | Mối ghép phổ thông |
| Siết theo torque-angle | Siết đến ngưỡng torque rồi quay thêm một góc xác định | Lực kẹp ổn định hơn, phát hiện được nhiều lỗi | Cần xác lập giới hạn từ dữ liệu thử nghiệm | Mối ghép an toàn, cần truy xuất |
| Siết đa bước | Siết sơ bộ, siết trung gian, rồi siết hoàn tất | Phân bố lực đều trên nhiều vít | Chậm hơn, cần quy trình rõ | Nắp, mặt bích nhiều vít |
Siết theo torque
Dụng cụ sẽ dừng khi đạt mô-men đặt trước. Đây là cách phổ biến nhất vì dễ tích hợp vào tua vít điện. Nhược điểm là nếu ma sát thay đổi, preload cũng thay đổi theo. Vì vậy, bạn nên kiểm tra định kỳ bằng máy đo torque hoặc bộ kiểm tra dụng cụ.
Siết theo torque-angle
Dụng cụ siết đến một ngưỡng torque, rồi tiếp tục quay theo một góc xác định. Cách này giúp lực kẹp ổn định hơn. Đường cong torque-angle còn giúp phát hiện ren chéo, thiếu chi tiết, kẹt ren hoặc siết quá mức. Các giới hạn quá trình nên được xác lập từ mẫu đạt chuẩn và dữ liệu thử nghiệm thật.
Siết đa bước
Bước đầu, bạn đưa vít vào đúng vị trí và siết sơ bộ. Tiếp theo, siết đến torque trung gian. Cuối cùng, siết hoàn tất đến torque mục tiêu. Với mặt bích hoặc nắp nhiều vít, hãy siết theo thứ tự đối xứng, ví dụ hình chữ thập hoặc dạng xoắn ốc từ trong ra ngoài, để lực phân bố đều.
Lỗi thường gặp khi siết vít và cách khắc phục
Phần lớn lỗi siết vít đến từ việc dùng chung một giá trị torque cho nhiều điều kiện khác nhau, hoặc không kiểm tra lại dụng cụ. Bảng sau tổng hợp những lỗi mình thấy lặp lại nhiều nhất:
| Lỗi thường gặp | Nguyên nhân | Cách khắc phục |
|---|---|---|
| Dùng cùng torque cho vít khô và vít bôi trơn | Bỏ qua thay đổi hệ số ma sát | Xác lập lại torque khi đổi điều kiện ren |
| Chỉ kiểm tra torque, không kiểm tra lực kẹp | Nhầm torque với preload | Thử nghiệm torque-tension trên mẫu thực tế |
| Siết bằng tua vít thủ công không kiểm soát | Lực siết phụ thuộc cảm giác tay | Chuyển sang tua vít điện hoặc dụng cụ có cài torque |
| Đầu vít mòn gây trượt | Không thay đầu vít định kỳ | Thay đầu vít theo số lần siết |
| Không hiệu chuẩn dụng cụ | Thiếu kế hoạch kiểm tra | Hiệu chuẩn định kỳ và sau bảo trì |
| Không phát hiện ren chéo, thiếu vòng đệm, thiếu chi tiết | Chỉ giám sát giá trị torque cuối | Dùng đường cong torque-angle và cảm biến |
| Siết quá nhanh | Sinh nhiệt, ma sát đổi, độ lặp lại kém | Giảm tốc độ quay hoặc dùng siết nhiều bước |
Tua vít điện và robot bắt vít trong dây chuyền tự động
Tua vít điện kiểm soát torque giúp duy trì tốc độ và độ lặp lại tốt hơn thao tác thủ công. Khi sản lượng lớn hoặc nhiều vị trí vít, robot bắt vít là bước nâng cấp hợp lý. Bạn có thể cài đặt torque, tốc độ quay, thời gian siết và giới hạn góc. Hệ thống tốt còn có cảm biến xác nhận vít đã cấp, đầu vít đã chạm và quá trình siết đạt điều kiện OK.
| Tiêu chí | Siết thủ công | Tua vít điện kiểm soát torque | Robot bắt vít |
|---|---|---|---|
| Độ lặp lại | Thấp, phụ thuộc người thao tác | Tốt | Rất tốt |
| Kiểm soát torque, góc siết | Gần như không có | Có, cài đặt được | Có, kèm giám sát từng vít |
| Truy xuất dữ liệu | Không | Tùy bộ điều khiển | Thường tích hợp sẵn |
| Tốc độ, sản lượng | Thấp | Trung bình đến cao | Cao, ổn định |
| Phù hợp với | Sửa chữa, mẫu thử | Dây chuyền bán tự động | Sản lượng lớn, nhiều vị trí vít |
Khi tích hợp tự động hóa, bạn nên đánh giá đồng thời độ chính xác torque, khả năng cấp vít, chống rơi vít và thời gian chu kỳ. Nếu chỉ nhìn vào một chỉ số, hệ thống rất dễ gặp trục trặc khi chạy thật.
Gợi ý ứng dụng thực tế với Thái Quảng
Thái Quảng (Công ty TNHH Thương mại Thái Quảng) cung cấp giải pháp và sản phẩm trong lĩnh vực khử tĩnh điện, chống tĩnh điện, phòng sạch và các thiết bị phụ trợ tự động hóa công nghiệp, bao gồm tua vít điện và robot bắt vít từ nhiều hãng. Nhờ nằm đúng ở giao điểm giữa ESD và tự động hóa lắp ráp, những bài toán siết vít trong môi trường nhạy cảm sẽ dễ được xử lý đồng bộ hơn.
Ví như với cụm linh kiện điện tử trong phòng sạch, bạn cần kết hợp tua vít điện kiểm soát torque với quy trình chống tĩnh điện để hạn chế rủi ro ESD. Với dây chuyền nhiều mã sản phẩm, nên chọn bộ điều khiển lưu được nhiều chương trình torque và tốc độ để chuyển mã nhanh. Còn với trạm tự động, bạn cần ghép robot, bộ cấp vít, tua vít điện, cảm biến hiện diện và phần mềm truy xuất dữ liệu thành một cụm thống nhất.
Để chọn cấu hình sát nhu cầu, bạn có thể tham khảo bảng gợi ý theo mức sản lượng:
| Mức sản lượng, yêu cầu | Giải pháp nên cân nhắc | Điểm cần kiểm tra thêm |
|---|---|---|
| Thấp, nhiều mã sản phẩm thay đổi | Tua vít điện cầm tay có cài torque | Số chương trình lưu được, khả năng chống ESD |
| Trung bình, cần ổn định chất lượng | Tua vít điện kèm bộ điều khiển và cảm biến OK/NG | Đường cong torque-angle, khả năng cấp vít |
| Cao, nhiều vị trí vít | Robot bắt vít kèm bộ cấp vít tự động | Thời gian chu kỳ, chống rơi vít, đồng bộ với băng tải |
| Cao, yêu cầu truy xuất | Robot bắt vít kèm phần mềm lưu dữ liệu từng vít | Cách lưu theo mã sản phẩm, ca làm việc |
Trước khi chọn, đội ngũ kỹ thuật thường cần khảo sát mẫu vít, vật liệu, sản lượng và yêu cầu torque. Đây là cách làm thực tế hơn nhiều so với việc chọn thiết bị theo catalogue.
Kiểm tra và hiệu chuẩn dụng cụ siết
Dụng cụ torque cần được kiểm tra định kỳ bằng thiết bị đo có độ chính xác phù hợp. Bạn nên kiểm tra ở nhiều điểm trong dải làm việc, không chỉ tại một giá trị danh định. Trước khi đo, hãy để dụng cụ chạy không tải hoặc thao tác ổn định theo hướng dẫn nhà sản xuất.
Về tiêu chuẩn, ISO 6789 quy định yêu cầu và phương pháp thử đối với dụng cụ torque cầm tay. Với tua vít điện hoặc khí nén, bạn có thể tham chiếu ISO 5393 để đánh giá khả năng của dụng cụ lắp ráp theo torque. Cả hai đều là cơ sở tốt để xây dựng quy trình hiệu chuẩn nội bộ.
Checklist xác nhận lực siết vít
Bạn có thể dùng checklist này như một quy trình ngắn gọn trước khi chốt thông số siết:
| Bước | Việc cần làm |
|---|---|
| 1 | Xác định loại vít, kích thước, bước ren và cấp bền |
| 2 | Xác định vật liệu chi tiết, chiều dài ăn ren và giới hạn chịu tải |
| 3 | Ghi rõ điều kiện ma sát: khô, dầu, keo ren hoặc lớp phủ |
| 4 | Tính torque ban đầu theo công thức T = K × F × d |
| 5 | Thử nghiệm torque-tension trên mẫu thực tế |
| 6 | Thiết lập giới hạn OK/NG cho torque, góc siết và thời gian siết |
| 7 | Hiệu chuẩn dụng cụ theo kế hoạch |
| 8 | Lưu dữ liệu siết để truy xuất theo sản phẩm, ca làm việc hoặc mã công nhân |
Câu hỏi thường gặp về lực siết vít
Lực siết vít có giống lực kẹp không?
Không. Lực siết thường chỉ mô tả mô-men xoắn tác dụng lên vít, còn lực kẹp là lực nén thực tế giữa các chi tiết. Vì ma sát tiêu hao phần lớn mô-men, torque không chuyển đổi hoàn toàn thành lực kẹp.
Có thể dùng bảng torque chung cho mọi loại vít không?
Không nên. Bảng torque phụ thuộc vào cấp bền, vật liệu, ma sát và điều kiện lắp ráp. Bạn chỉ nên dùng bảng chung để tham khảo ban đầu. Mối ghép quan trọng cần được thử nghiệm và xác nhận riêng.
Vít inox nên siết với lực bao nhiêu?
Không có một giá trị cố định cho mọi vít inox. Bạn cần biết kích thước, cấp bền, loại inox, tình trạng ren và vật liệu chi tiết. Ngoài ra, hãy chú ý nguy cơ kẹt ren khi siết tốc độ cao. Giá trị cuối cùng nên lấy từ tài liệu nhà sản xuất hoặc thử nghiệm thực tế.
1 N·m bằng bao nhiêu N·cm?
1 N·m bằng 100 N·cm. Với các vít nhỏ trong thiết bị điện tử, bản vẽ thường dùng N·cm hoặc kgf·cm. Bạn nên kiểm tra kỹ đơn vị trước khi cài đặt cho tua vít điện, vì nhầm đơn vị có thể làm sai lực siết gấp nhiều lần.
Siết quá lực sẽ gây hậu quả gì?
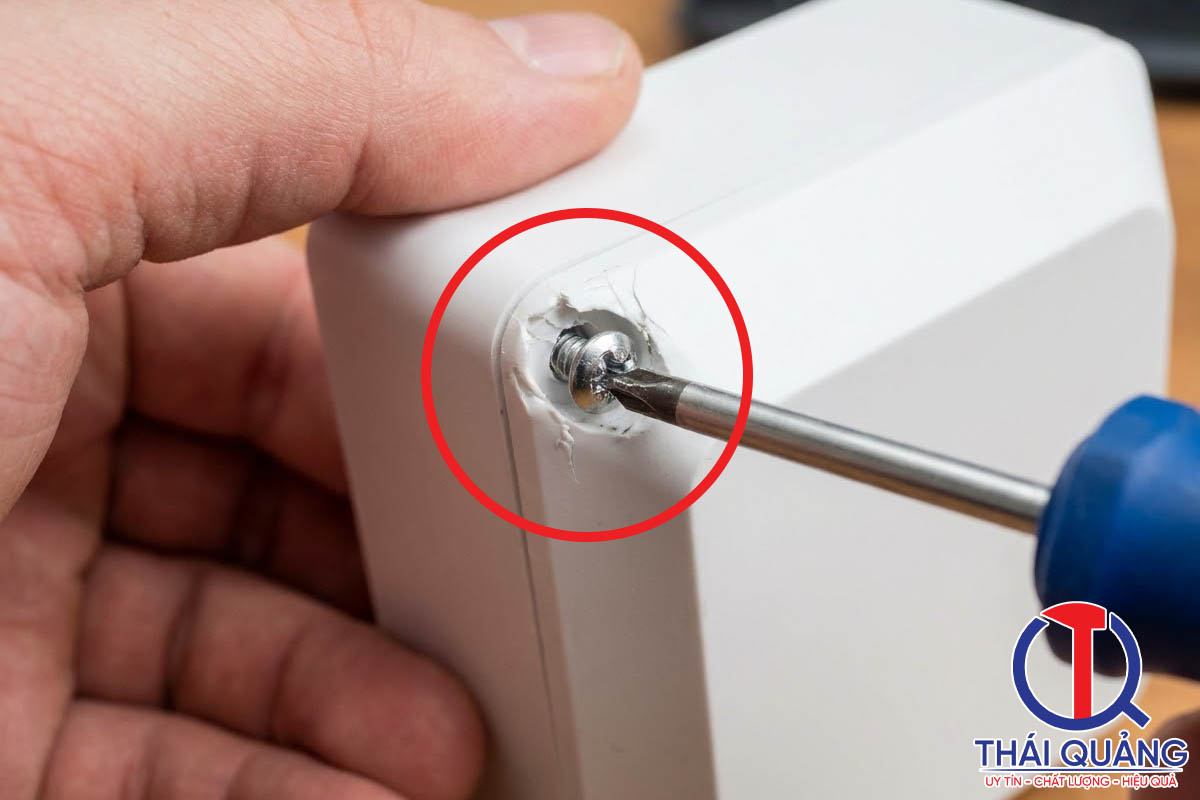
Siết quá lực có thể làm giãn hoặc đứt vít, tuôn ren, nứt vỏ nhựa hoặc làm biến dạng chi tiết. Mối ghép khi đó có thể lỏng dần theo thời gian, dù lúc mới lắp trông vẫn rất chắc.
Khi nào nên dùng robot bắt vít?
Khi sản lượng lớn và thao tác lặp lại nhiều, robot bắt vít sẽ phát huy hiệu quả. Giải pháp này cũng hợp khi bạn cần kiểm soát torque, góc siết và truy xuất dữ liệu, hoặc khi sản phẩm có nhiều vít hay vị trí khó thao tác. Trước khi chọn cấu hình, hãy đánh giá mẫu sản phẩm và yêu cầu ESD hay phòng sạch.
Hy vọng bài viết đã giúp bạn hiểu rõ lực siết vít là mô-men siết, không phải lực kẹp. Bạn cũng đã nắm được cách ước tính bằng công thức T = K × F × d, các yếu tố làm thay đổi kết quả, cùng cách kiểm soát lực siết từ tua vít điện đến robot bắt vít. Điểm mấu chốt là coi bảng torque như điểm khởi đầu, còn giá trị cuối cùng phải được xác nhận bằng thử nghiệm và hiệu chuẩn dụng cụ định kỳ.
Nếu dây chuyền của bạn đang cần ổn định chất lượng siết vít, đặc biệt trong môi trường ESD hoặc phòng sạch, hãy liên hệ Thái Quảng qua hotline trên thaiquang.com.vn. Bạn chỉ cần cung cấp mẫu vít, vật liệu chi tiết, sản lượng và yêu cầu torque. Đội ngũ kỹ thuật sẽ tư vấn cấu hình tua vít điện hoặc robot bắt vít phù hợp với dây chuyền của bạn.
