15 mẹo cần ghi nhớ khi hàn thiếc
Chuẩn bị và chọn thiết bị
- Thiết bị phù hợp: Sử dụng thiết bị phù hợp với mối hàn: máy hàn, tay hàn, mũi hàn, và các thiết bị phụ trợ
- Tráng thiếc lần đầu: Tráng thiếc lần đầu (tinning) cho thiết bị mới
- Nhiệt độ vừa đủ: Cài đặt nhiệt độ vừa đủ. Nhiệt độ thấp giúp giảm oxy hóa.
Kỹ thuật và thao tác khi hàn
- Tạo cầu nhiệt (Thermal Bridge)
- Gia nhiệt đồng thời: cho cả chân linh kiện và pad đồng
- Thiếc vào mối hàn: Đưa dây thiếc vào mối hàn, không đưa trực tiếp vào mũi hàn
- “2 – 3 giây” xong: Thời gian từ lúc đặt mũi hàn vào mối hàn đến khi nhấc ra chỉ nên kéo dài từ 1.5 đến 3 giây.
- Lực tối thiểu: Chỉ dùng lực tối thiểu lên đầu mỏ hàn khi thực hiện thao tác hàn.
- Tận dụng Flux: khi hàn IC dán nhiều chân, dùng nhựa thông, mỡ hàn flux giúp mối ngăn hoàn toàn hiện tượng dính chân, mối hàn đẹp.
- Rút ra: thiếc trước, mũi hàn sau: Thứ tự rút ra ở cuối thao tác: rút dây thiếc trước, sau đó mới rút mũi hàn.
Vệ sinh và bảo dưỡng mũi hàn
- Vệ sinh dùng bọt biển ẩm: dùng miếng bọt biển ẩm, được vắt sạch nước, chỉ để ẩm mà không để ướt. Hoặc dùng bùi nhùi đồng để vệ sinh. Không dùng bùi nhùi sắt gây cọ xát đầu hàn.
- Vệ sinh TRƯỚC khi hàn, không phải SAU.
- Mỏ hàn luôn tráng thiếc: Phủ một lớp thiếc lên đầu mỏ hàn ngay sau khi làm sạch, trước khi tắt máy.
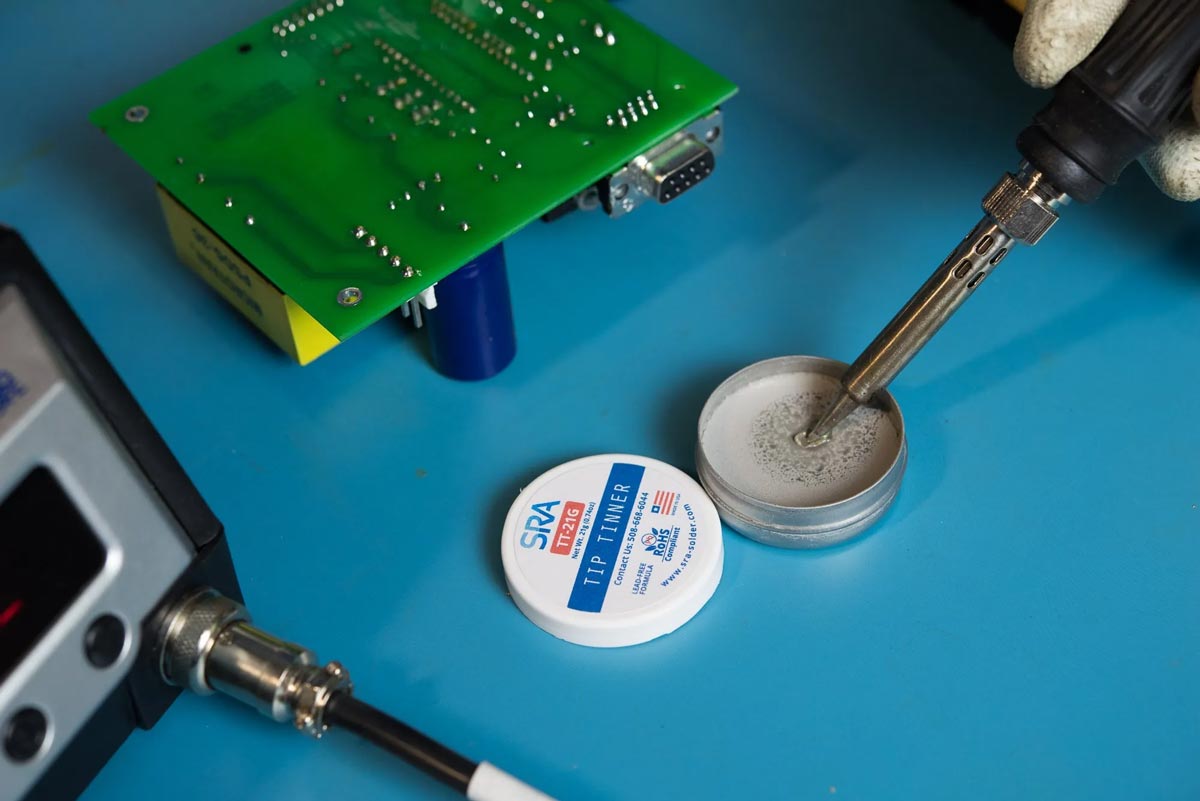
- Kem cho đầu hàn bị oxy hóa nặng: sử dụng kem phục hồi mũi hàn (Tip Tinner / Activator) để khôi phục bề mặt tiếp nhận thiếc. Hạn chế sử dụng bùi nhùi thép hoặc bàn chải thép.
- Tắt khi không sử dụng: Hạ nhiệt hoặc tắt máy khi không sử dụng quá 5 phút
Chi tiết về 15 mẹo này
Cùng đến với chi tiết 15 mẹo quan trọng nhất mà các kỹ thuật viên điện tử chuyên nghiệp luôn áp dụng, để sử dụng mũi hàn thiếc đạt hiệu quả cao nhất, tạo ra các mối hàn bóng đẹp và kéo dài tuổi thọ của đầu mũi hàn (tránh hiện tượng đen đầu, trơ thiếc hoặc rỗ mũi).
- Thiết bị phù hợp: Sử dụng thiết bị phù hợp với mối hàn: máy hàn, tay hàn, mũi hàn, và các thiết bị phụ trợ
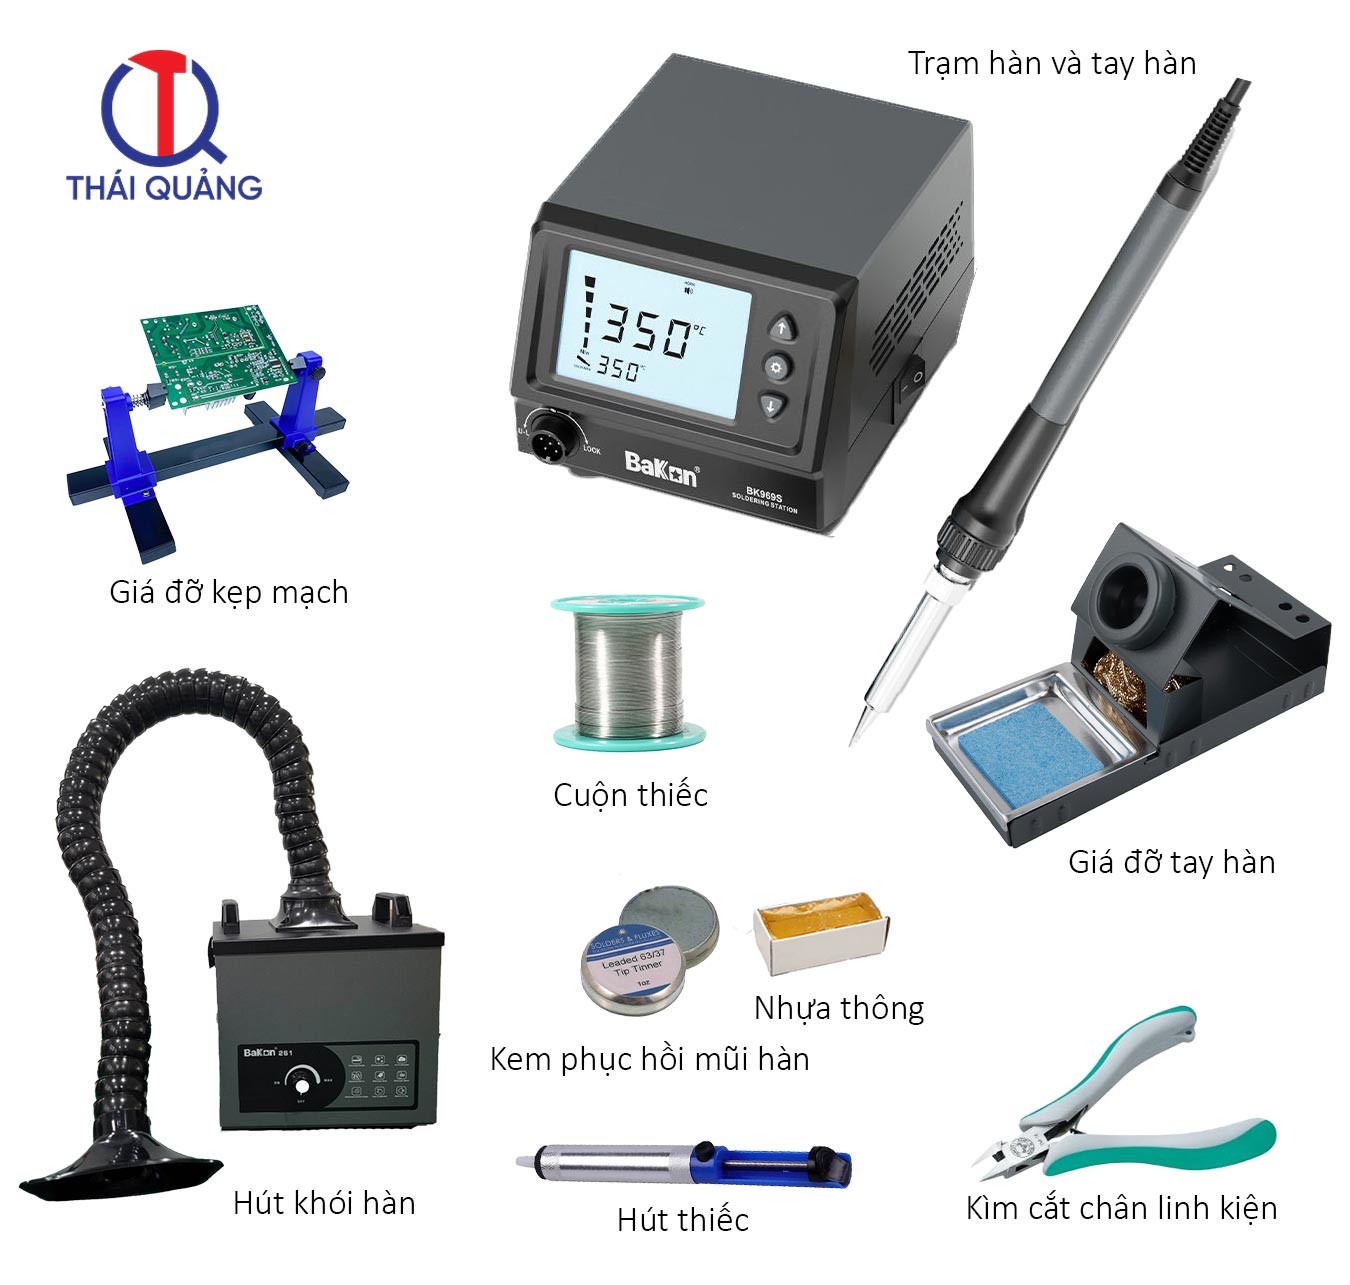
Để đạt mối hàn chuẩn, hãy chọn trạm hàn, tay hàn phù hợp với ứng dụng. Chọn mũi hàn có tiết diện tương đương pad đồng: mũi I cho SMD siêu nhỏ, mũi B cho chân cắm, mũi K để hàn kéo IC, và mũi C, D cho chân công suất lớn. Kết hợp cùng thiếc chuẩn, mỡ hàn (flux) và bùi nhùi đồng.
- Tráng thiếc lần đầu: Tráng thiếc lần đầu (tinning) cho thiết bị mới.
Khi mới lắp mũi hàn mới tinh vào máy và bật nguồn lần đầu, ngay khi mũi hàn vừa đủ nóng chảy thiếc, hãy lập tức đưa dây thiếc (có thêm nhựa thông) vào phủ kín phần đầu mạ của mũi hàn. Việc này tạo lớp màng bảo vệ ngăn không cho oxy tiếp xúc làm đen mũi hàn ngay từ lần đầu gia nhiệt.
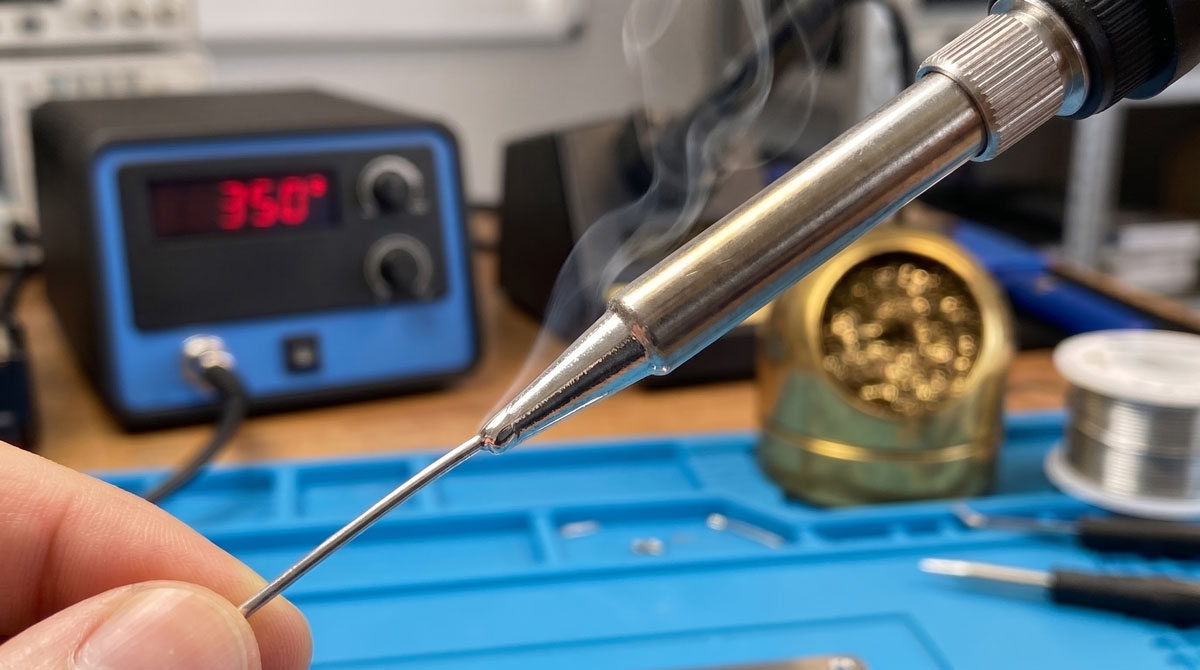
- Nhiệt độ vừa đủ: Cài đặt nhiệt độ vừa đủ. Nhiệt độ thấp giúp giảm oxy hóa.
Nhiệt độ quá cao là “kẻ thù số một” làm cháy lớp mạ và làm bay hơi nhựa thông quá nhanh:
- Với thiếc có chì (60/40 hoặc 63/37): Chỉ nên để khoảng 320°C – 350°C.
- Với thiếc không chì (Lead-free): Để khoảng 350°C – 380°C.
- Chỉ tăng lên 400°C khi hàn các mối nối cực lớn hoặc mặt phẳng nối đất (GND) tản nhiệt mạnh, và phải hạ nhiệt ngay sau khi hàn xong.
- Tạo cầu nhiệt (Thermal Bridge)
Trước khi chạm mũi hàn vào chân linh kiện, hãy chấm một chút xíu thiếc tươi lên đầu mũi hàn. Giọt thiếc lỏng nhỏ này sẽ lấp đầy khe hở vi mô giữa mũi hàn và chân linh kiện, giúp truyền nhiệt sang mối hàn nhanh gấp nhiều lần so với mũi hàn khô.
- Gia nhiệt đồng thời: cho cả chân linh kiện và pad đồng
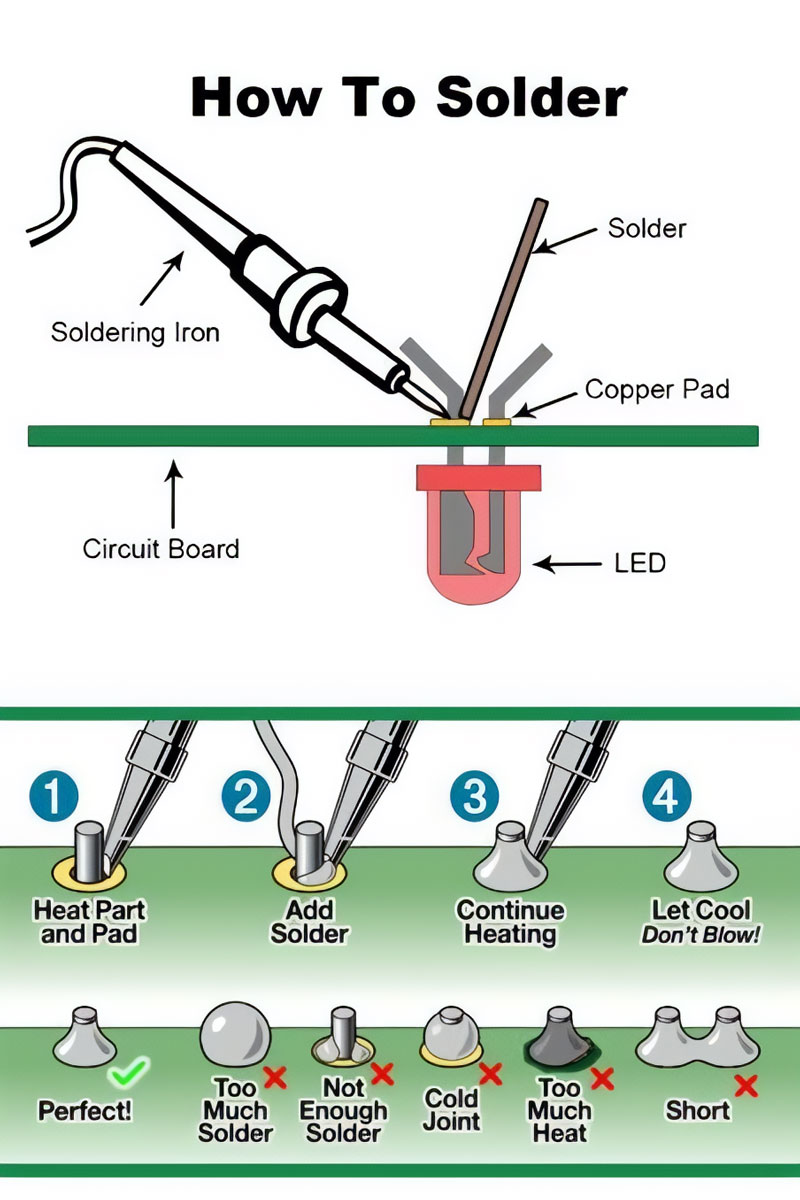
Đặt đầu mũi hàn sao cho tiếp xúc cùng lúc với cả chân linh kiện và vòng đồng (pad) trên bo mạch. Nếu chỉ chạm vào chân linh kiện mà không chạm vào pad đồng, thiếc sẽ chỉ bám vào chân mà không dính xuống mạch (gây lỗi mối hàn rỗng/bong).
- Thiếc vào mối hàn: Đưa dây thiếc vào mối hàn, không đưa trực tiếp vào mũi hàn
Khi bắt đầu hàn, hãy đặt mũi hàn vào điểm tiếp xúc giữa chân linh kiện và pad đồng khoảng 1–2 giây cho nóng lên, sau đó chấm dây thiếc vào phía đối diện của chân linh kiện/pad đồng để thiếc tự chảy lan ra ôm lấy mối hàn. Nếu dí dây thiếc thẳng vào mũi hàn, nhựa thông sẽ bốc hơi hết trước khi kịp làm sạch bề mặt pad đồng.
- “2 – 3 giây” xong: Thời gian từ lúc đặt mũi hàn vào mối hàn đến khi nhấc ra chỉ nên kéo dài từ 1.5 đến 3 giây.
Thời gian từ lúc đặt mũi hàn vào mối hàn đến khi nhấc ra chỉ nên kéo dài từ 1.5 đến 3 giây. Nếu quá 3 giây mà thiếc chưa chảy ngấu, nghĩa là mũi hàn đang quá nhỏ hoặc nhiệt độ quá thấp. Hãy nhấc mũi hàn ra chờ mạch nguội rồi đổi mũi hàn lớn hơn (như mũi C hoặc D), tuyệt đối không dí lì một chỗ làm bong tróc mạch in (đứt pad).
- Lực tối thiểu: Chỉ dùng lực tối thiểu lên đầu mỏ hàn khi thực hiện thao tác hàn.
Nhiệt truyền qua diện tích tiếp xúc và cầu thiếc chứ không truyền qua lực ấn. Việc ấn mạnh, cạy hoặc gõ mũi hàn vào bo mạch sẽ làm nứt lớp mạ sắt bảo vệ bên ngoài và khiến lõi đồng bên trong bị ăn mòn rỗng ruột rất nhanh.
Tuyệt đối không dùng lực đè hay cạy lên mũi hàn, không cọ xát mũi hàn vào chân linh kiện. Không làm rơi, va đập đầu hàn.
- Tận dụng Flux: khi hàn IC dán nhiều chân, dùng nhựa thông, mỡ hàn flux giúp mối ngăn hoàn toàn hiện tượng dính chân, mối hàn đẹp.
Khi hàn IC dán nhiều chân bằng mũi K hoặc mũi C, hãy bôi một lớp mỡ hàn (flux) lên hàng chân trước. Flux giúp phá vỡ sức căng bề mặt của thiếc, ngăn chặn hoàn toàn hiện tượng dính chân (bắc cầu thiếc) và giúp mối hàn bóng loáng mà không cần dùng nhiều sức.
Lưu ý nên chọn loại nhựa thông (flux) có hoạt tính thấp nếu có thể. Nhựa thông loại RMA là lựa chọn tốt nhất để kéo dài tuổi thọ cho đầu hàn.
- Rút ra: thiếc trước, mũi hàn sau: Thứ tự rút ra ở cuối thao tác: rút dây thiếc trước, sau đó mới rút mũi hàn.
Khi thiếc đã chảy đều bao phủ mối hàn: Rút dây thiếc ra trước, giữ mũi hàn lại thêm khoảng 0.5 giây rồi mới nhấc mũi hàn ra theo góc nghiêng. Mối hàn sẽ kết tinh mượt mà và không bị kéo nhọn thành gai.
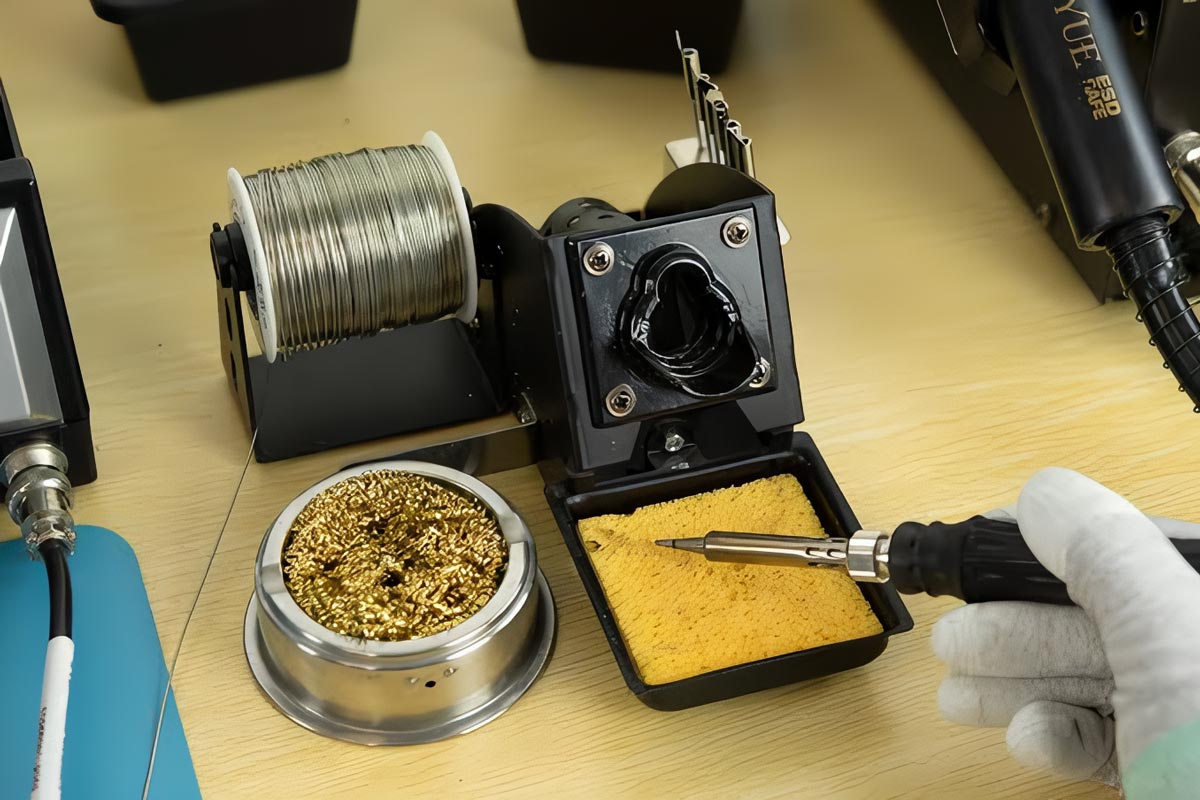
- Vệ sinh dùng bọt biển ẩm: dùng miếng bọt biển ẩm, được vắt sạch nước, chỉ để ẩm mà không để ướt. Hoặc dùng bùi nhùi đồng để vệ sinh. Không dùng bùi nhùi sắt gây cọ xát đầu hàn.
Đảm bảo miếng bọt biển chỉ hơi ẩm (không được sũng nước) và sử dụng nước khử ion (deionized water). Thường xuyên làm ẩm miếng bọt biển bằng nước khử ion. Giặt sạch nếu nhiều bẩn.
Sử dụng miếng bọt biển không chứa lưu huỳnh. Rạch các đường trên miếng bọt biển và tận dụng lỗ hổng đó để thu gom cặn bẩn (dross), tránh để cặn bẩn bám trên bề mặt miếng bọt biển. Chỉ đưa đầu hàn vào khe làm sạch trên miếng bọt biển sau khi đã loại bỏ hết cặn bẩn để tránh gây nhiễm bẩn.
- Vệ sinh TRƯỚC khi hàn, không phải SAU.
Nhiều người có thói quen lau sạch bóng mũi hàn rồi mới cắm mỏ hàn vào giá đỡ để nghỉ. Điều này làm đầu mũi hàn trơ trụi tiếp xúc trực tiếp với không khí ở nhiệt độ cao và bị oxy hóa ngay lập tức. Hãy để nguyên thiếc cũ trên mũi hàn khi gác máy, và chỉ lau sạch mũi hàn ngay trước giây phút bạn bắt đầu chấm mối hàn tiếp theo.
- Mỏ hàn luôn tráng thiếc: Phủ một lớp thiếc lên đầu mỏ hàn ngay sau khi làm sạch, trước khi tắt máy.
Nếu không được phủ thiếc ngay, đầu mỏ hàn sẽ bị oxy hóa. Luôn đảm bảo đầu mỏ hàn đã được phủ thiếc đầy đủ trước khi đặt mỏ hàn trở lại giá đỡ an toàn.
Trước khi tắt nguồn trạm hàn hoặc khi nghỉ giải lao vài phút, hãy bơm một lượng thiếc dày bọc kín phần đầu mũi hàn. Lớp áo thiếc này sẽ chịu trận bị oxy hóa thay cho lớp mạ của mũi hàn.
- Kem cho đầu hàn bị oxy hóa nặng: sử dụng kem phục hồi mũi hàn (Tip Tinner / Activator) để khôi phục bề mặt tiếp nhận thiếc. Hạn chế sử dụng bùi nhùi thép hoặc bàn chải thép.
Cấu tạo của mũi hàn gồm lõi đồng dẫn nhiệt bên trong và một lớp mạ hợp kim sắt rất mỏng bên ngoài. Nếu mũi hàn bị đen mà bạn lấy dao cạo, giấy nhám hoặc dũa kim loại chà đi, lớp mạ sắt sẽ mất hoàn toàn, lộ lõi đồng ra ngoài và mũi hàn đó sẽ hỏng vĩnh viễn chỉ sau vài ngày. Thay vào đó, hãy dùng hộp kem phục hồi mũi hàn (Tip Tinner / Activator) để tẩy lớp oxy hóa.
- Tắt khi không sử dụng: Hạ nhiệt hoặc tắt máy khi không sử dụng quá 5 phút:
Để mỏ hàn chạy không tải ở nhiệt độ cao trong thời gian dài là nguyên nhân chính làm “chết” mũi hàn (đen sì và không ăn thiếc nữa). Nếu trạm hàn của bạn có chế độ tự ngủ (Auto-sleep khi đặt lên gác hàn), hãy kích hoạt nó; nếu dùng mỏ hàn cơ thông thường, hãy tập thói quen tắt công tắc mỗi khi dừng tay.