
Bạn hoàn toàn có thể hàn thiếc vào sắt, nhưng sẽ khó hơn hàn thiếc vào đồng. Lý do là sắt rất nhanh bị oxy hóa và không dễ để thiếc “thấm” lên bề mặt. Muốn mối hàn bám chắc, bạn cần làm sạch đến khi lộ kim loại sáng, dùng flux chuyên dụng cho thép, gia nhiệt đủ vào chi tiết sắt và vệ sinh sạch cặn flux sau khi hàn. Thép thường cần flux hoạt tính mạnh hơn flux điện tử thông thường, vì lớp oxit sắt khó loại bỏ hơn nhiều.
Với mối hàn nhỏ, một trạm hàn có công suất phù hợp là đủ. Còn chi tiết lớn, tản nhiệt mạnh thì bạn cần nguồn nhiệt cao hơn. Trong bài này, mình sẽ đi từ việc chọn dụng cụ, chọn flux, quy trình 6 bước, nhiệt độ tham khảo cho đến cách xử lý lỗi và những lưu ý an toàn, để bạn làm được ngay.
Hàn thiếc vào sắt có được không?
Được. Hàn thiếc (hàn mềm) vào sắt khả thi nếu bề mặt sắt sạch và thiếc có thể tạo thành một lớp phủ đều trên đó. Tuy nhiên, đây là phương pháp có giới hạn về độ bền, nên bạn cần biết khi nào nên dùng và khi nào không.
Mối hàn thiếc phù hợp để nối dây, cố định chi tiết nhỏ, làm kín hoặc tạo liên kết chịu tải nhẹ. Ngược lại, bạn không nên dùng hàn thiếc cho mối nối chịu lực lớn, rung động mạnh, nhiệt độ cao hoặc yêu cầu độ bền kết cấu. Ngoài ra, sắt mạ kẽm, sắt có sơn, dính dầu hoặc bị gỉ đều phải xử lý lớp phủ trước khi hàn.
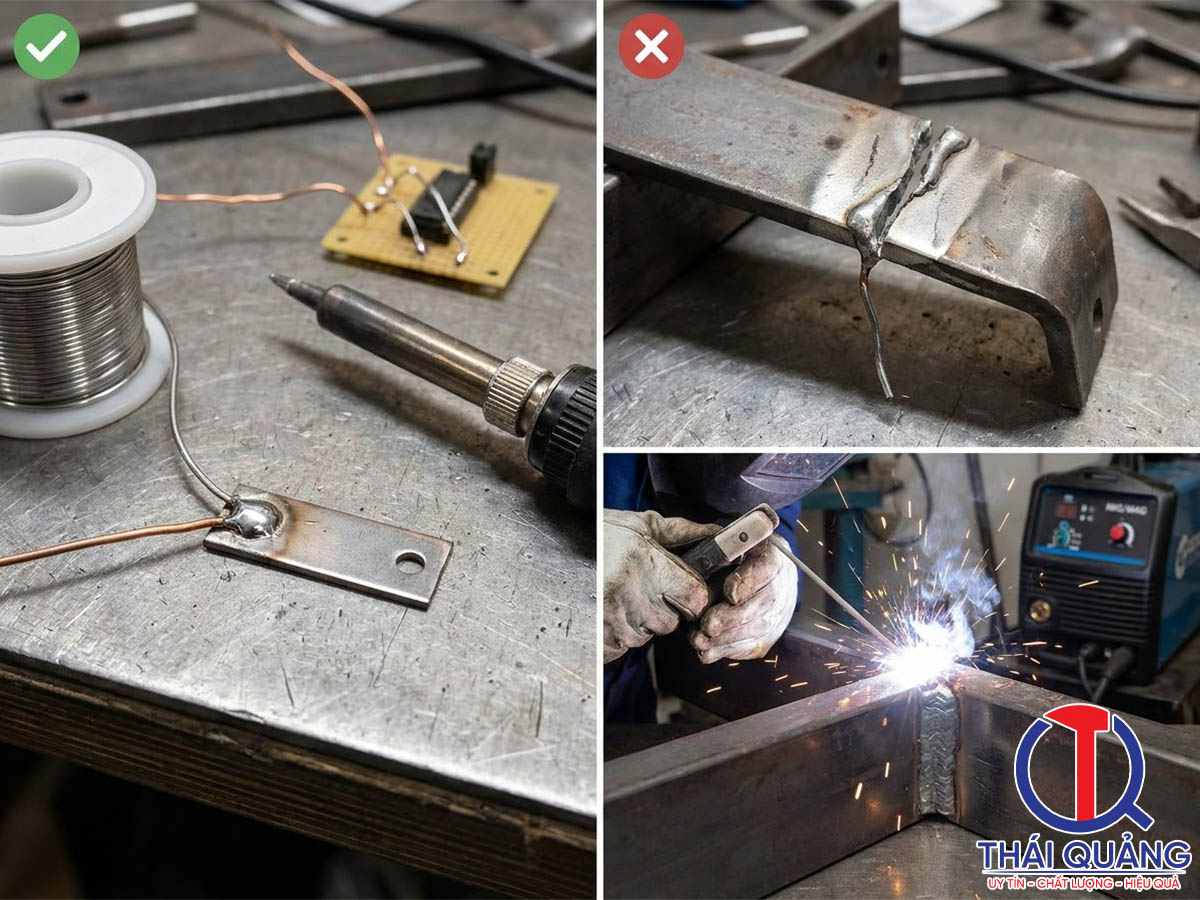
Thực tế thì nhiều bạn hay nhầm “hàn thiếc” với các kiểu hàn khác. Bảng sau giúp bạn phân biệt nhanh để chọn đúng phương pháp:
| Phương pháp | Độ bền mối nối | Nhiệt độ làm việc | Ứng dụng thường gặp |
|---|---|---|---|
| Hàn thiếc (hàn mềm) | Thấp, phù hợp tải nhẹ | Thấp nhất trong các phương pháp (thiếc chảy ở nhiệt độ thấp) | Nối dây, sửa chữa nhỏ, làm kín, cố định chi tiết nhỏ |
| Hàn đồng thau (hàn đồng) | Trung bình đến khá | Cao hơn hàn thiếc, dùng nguồn nhiệt như đèn khò | Nối ống, chi tiết kim loại cần bền hơn hàn thiếc |
| Hàn hồ quang | Cao, nóng chảy cả kim loại nền | Rất cao | Kết cấu thép, chi tiết chịu lực |
| Hàn MIG/MAG | Cao | Rất cao | Sản xuất, gia công kim loại tấm, khung kết cấu |
Nếu mối nối của bạn phải chịu lực, chịu nhiệt hoặc chịu rung, hãy cân nhắc hàn hồ quang hoặc MIG/MAG thay vì cố gắng hàn thiếc cho “chắc”.
Dụng cụ và vật tư cần chuẩn bị
Để hàn thiếc vào sắt, bạn cần một mỏ hàn thiếc hoặc trạm hàn có điều chỉnh nhiệt, dây thiếc, flux chuyên dụng cho sắt/thép, dụng cụ làm sạch bề mặt và đồ bảo hộ. Chuẩn bị đủ ngay từ đầu giúp bạn đỡ phải dừng giữa chừng, mà dừng giữa chừng thì sắt nguội và lớp oxit lại hình thành ngay.
Cụ thể, bạn nên có:
- Mỏ hàn hoặc trạm hàn điều chỉnh nhiệt: chi tiết sắt lớn cần mỏ công suất cao hoặc khò nhiệt phù hợp.
- Dây thiếc hàn: loại có chì dễ chảy hơn, còn loại không chì như SAC305 cần nhiệt độ cao hơn.
- Flux chuyên dụng cho sắt/thép: không nên mặc định dùng flux lõi nhựa thông dành cho bo mạch.
- Dụng cụ làm sạch: giấy nhám, bàn chải thép, dao cạo hoặc dụng cụ mài để loại bỏ gỉ và lớp phủ.
- Dụng cụ hỗ trợ và bảo hộ: kẹp giữ chi tiết, nhíp, giá đỡ, kính bảo hộ, găng chịu nhiệt và hệ thống thông gió hoặc hút khói.
Chọn trạm hàn và đầu mỏ
Hãy chọn trạm hàn có điều chỉnh nhiệt và đầu mỏ đủ lớn để truyền nhiệt vào sắt. Đầu mỏ quá nhỏ cho chi tiết dày là lỗi rất hay gặp: mỏ nóng nhưng nhiệt không “đi” vào sắt được, nên thiếc cứ vo tròn.
Trạm điều chỉnh nhiệt giúp duy trì nhiệt ổn định và hạn chế quá nhiệt, từ đó bảo vệ cả đầu mỏ lẫn mối hàn. Các trạm hàn Bakon như BK969, BK2000 và BK2200 đều hỗ trợ hàn chì và thiếc không chì (lead-free), phù hợp cho công việc sửa chữa và sản xuất quy mô nhỏ.
Nếu bạn định hàn thiếc không chì, nên kiểm tra thêm công suất, khả năng hồi nhiệt và giới hạn nhiệt độ thực tế của trạm. Ví như bạn thường xuyên hàn các chi tiết sắt có khối lượng khác nhau, thì việc chọn trạm theo kích thước chi tiết, tần suất làm việc và yêu cầu lead-free sẽ hợp lý hơn là chọn theo giá. Thái Quảng thường tư vấn khách hàng theo đúng cách này, vì mỗi xưởng có mức độ tải nhiệt khác nhau.
Chọn thiếc hàn
Với sắt, bạn nên chọn thiếc theo nhiệt độ làm việc, đường kính dây và việc có cần bổ sung flux hay không. Thiếc không chì thường yêu cầu nhiệt độ làm việc cao hơn thiếc có chì, nên cần trạm hàn đủ khả năng hồi nhiệt.
Thiếc lõi flux tiện cho mối hàn nhỏ, nhưng khi hàn sắt bạn vẫn có thể phải bổ sung flux chuyên dụng. Về đường kính dây, bạn chọn theo kích thước mối hàn để dễ kiểm soát lượng kim loại bù. Bên cạnh đó, đừng đánh giá mối hàn chỉ bằng lượng thiếc. Bề mặt được làm ướt đều quan trọng hơn một mối hàn phồng to. Cuối cùng, hãy xem datasheet của nhà sản xuất để biết nhiệt độ nóng chảy và nhiệt độ khuyến nghị.
| Loại thiếc | Nhiệt độ nóng chảy | Ưu điểm | Nhược điểm | Ứng dụng |
|---|---|---|---|---|
| Thiếc có chì | Thấp hơn, dễ chảy | Dễ hàn, dễ làm ướt bề mặt, cần ít nhiệt hơn | Có chì, bị hạn chế trong nhiều sản phẩm điện tử theo yêu cầu môi trường | Sửa chữa, công việc không yêu cầu lead-free |
| Thiếc không chì (ví dụ SAC305) | Cao hơn thiếc có chì | Đáp ứng yêu cầu lead-free | Cần nhiệt cao hơn, khó làm ướt hơn, đòi hỏi trạm hồi nhiệt tốt | Sản xuất điện tử, sản phẩm yêu cầu không chì |
| Thiếc chứa bạc | Tùy hợp kim, xem datasheet | Mối hàn thường có chất lượng tốt hơn ở một số ứng dụng | Giá thành thường cao hơn | Công việc yêu cầu độ tin cậy cao hơn |
Mỗi hợp kim có thông số riêng, nên bạn hãy đối chiếu datasheet của sản phẩm bạn mua thay vì dựa hoàn toàn vào bảng tham khảo này.
Flux nào phù hợp để hàn sắt?
Bạn nên dùng flux chuyên dụng cho sắt/thép, thường có hoạt tính mạnh hơn flux nhựa thông của linh kiện điện tử. Nhiệm vụ của flux là phá lớp oxit và giúp thiếc lan đều trên bề mặt sắt, mà oxit sắt thì khó loại bỏ hơn oxit đồng nhiều.
Bạn có thể dùng flux acid hoặc flux chuyên dụng cho thép, nhưng phải vệ sinh và trung hòa kỹ sau khi hàn. Đặc biệt, không để flux acid còn dư trên mạch điện, đầu nối điện tử hoặc chi tiết dễ ăn mòn. Ngoài ra, hãy đọc hướng dẫn an toàn của flux, vì một số loại có thể gây kích ứng da và tạo khói khi gia nhiệt.
Chú ý: Flux acid còn sót lại có thể tiếp tục ăn mòn sắt, dây dẫn và mối nối. Sau khi hàn, bạn cần làm sạch theo hướng dẫn của nhà sản xuất.
Quy trình cách hàn thiếc vào sắt
Quy trình gồm 6 bước: làm sạch bề mặt, cố định chi tiết, bôi flux, gia nhiệt, cho thiếc phủ lên bề mặt, rồi để nguội và kiểm tra. Trong đó, bước làm sạch và bước gia nhiệt quyết định phần lớn chất lượng mối hàn.
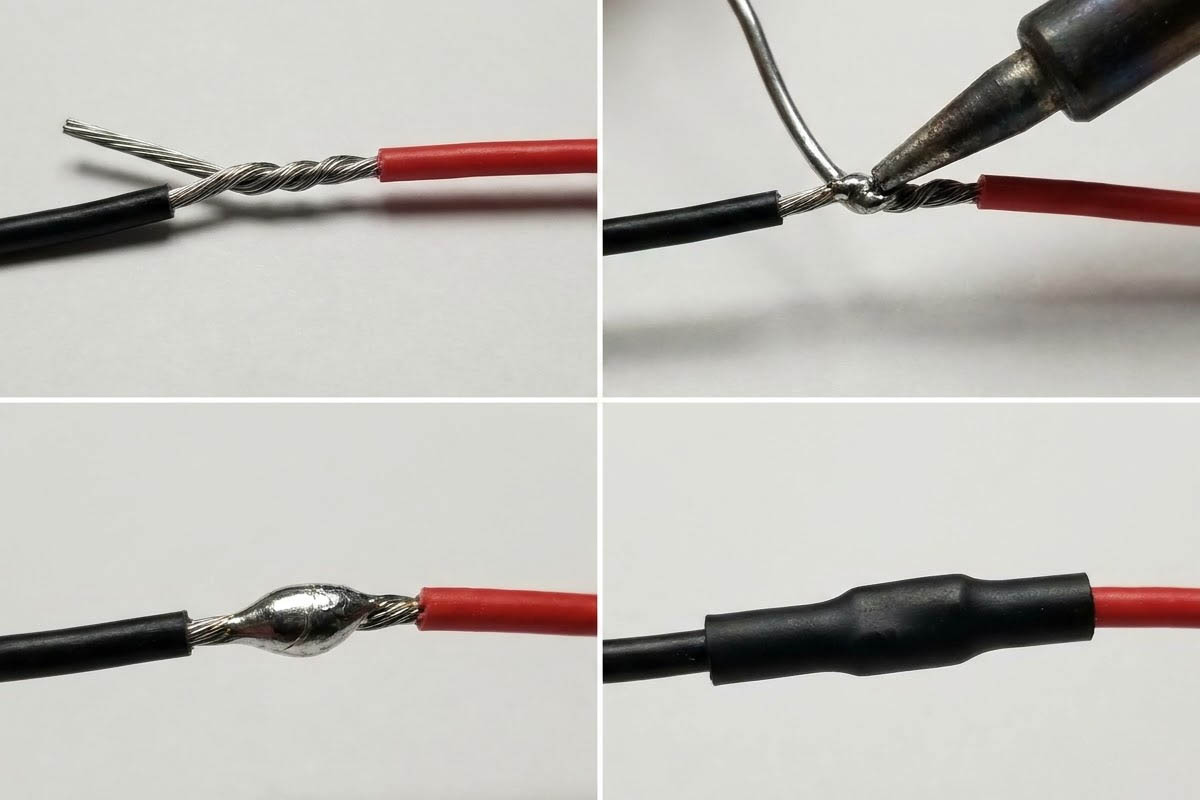
Bước 1, Làm sạch và chuẩn bị bề mặt
Hãy loại bỏ sơn, dầu, mỡ, gỉ và lớp oxit tại vùng cần hàn, đến khi lộ kim loại sáng. Bạn có thể dùng giấy nhám, bàn chải thép hoặc mài nhẹ.
Tiếp theo, lau sạch bụi và dầu bằng dung môi phù hợp, rồi để bề mặt khô hoàn toàn. Nếu hàn hai chi tiết, bạn cần chuẩn bị cả hai mặt tiếp xúc. Một lưu ý nhỏ nhưng hay bị bỏ qua là đừng chạm tay vào vùng đã làm sạch, vì dầu trên da làm giảm khả năng bám thiếc.
Bước 2, Cố định chi tiết
Đặt hai chi tiết đúng vị trí và cố định chắc chắn trước khi gia nhiệt. Bạn có thể dùng kẹp hoặc đồ gá để chi tiết không xê dịch khi thiếc đang đông đặc, vì chỉ cần rung nhẹ lúc này là mối hàn đã yếu đi.
Nếu cần thiếc chảy vào giữa hai bề mặt, bạn hãy tạo một khe hở nhỏ. Bên cạnh đó, bảo vệ các chi tiết gần đó khỏi nhiệt và flux. Với dây điện, bạn nên cố định dây để lực kéo không tác động lên mối hàn.
Bước 3, Bôi flux
Bôi một lớp flux mỏng, phủ đều vùng cần hàn. Đừng đổ quá nhiều, vì flux thừa gây khói, bắn tóe và tăng lượng cặn ăn mòn.
Với sắt bị oxy hóa nặng, bạn cần làm sạch cơ học trước thay vì chỉ tăng lượng flux. Nếu flux khô hoặc cháy trước khi thiếc chảy, hãy điều chỉnh lại cách truyền nhiệt. Ngoài ra, bạn nên dùng cọ riêng cho flux acid, không dùng chung với dụng cụ điện tử.
Bước 4, Gia nhiệt đúng cách
Hãy đưa nhiệt vào chính chi tiết sắt, gần vùng nối, chứ không chỉ làm nóng dây thiếc. Gia nhiệt đều để toàn bộ vùng nối đạt nhiệt độ làm ướt thiếc.
Cách kiểm tra khá đơn giản: chạm dây thiếc vào mối nối, nếu thiếc chảy ngay khi tiếp xúc với chi tiết thì nhiệt đã truyền đủ. Bạn không nên dí thiếc trực tiếp vào ngọn lửa, hay chỉ làm chảy thiếc trên đầu mỏ rồi “quệt” sang. Mặt khác, gia nhiệt quá lâu cũng không tốt vì có thể làm cháy flux, oxy hóa bề mặt hoặc biến dạng chi tiết.
Bước 5, Cho thiếc phủ lên bề mặt
Đưa thiếc vào điểm tiếp xúc giữa đầu mỏ và sắt, để thiếc chảy thành một lớp mỏng, liên tục và bám đều. Bạn di chuyển đầu mỏ chậm quanh vùng cần phủ thay vì dồn nhiệt vào một điểm.
Hãy bổ sung lượng thiếc vừa đủ, bởi mối hàn quá lớn không đồng nghĩa với bền hơn. Nếu thiếc vo giọt và không lan, bạn dừng lại để làm sạch, bổ sung flux hoặc tăng nhiệt phù hợp rồi làm lại.
Bước 6, Để nguội và kiểm tra
Giữ cố định chi tiết cho đến khi thiếc đông đặc hoàn toàn, và không thổi hay làm rung mối hàn khi đang nguội. Mối hàn tốt thường có bề mặt bám đều, không có giọt rời và không có vùng sần do thiếu nhiệt.
Bạn có thể kiểm tra bằng mắt, kéo nhẹ hoặc đo điện nếu là mối nối dẫn điện. Riêng với mối hàn chịu lực, bạn cần thử tải theo yêu cầu kỹ thuật chứ không nên chỉ đánh giá bằng mắt.
Nhiệt độ hàn thiếc vào sắt
Một hướng dẫn kỹ thuật khuyến nghị vùng đầu mỏ khoảng 300 đến 320°C cho hợp kim có chì và 340 đến 360°C cho SAC305 không chì. Đây là mức tham khảo, còn nhiệt độ cài đặt thực tế phụ thuộc vào hợp kim thiếc, khối lượng sắt, kích thước đầu mỏ và khả năng hồi nhiệt của trạm.
| Loại thiếc | Khoảng nhiệt độ đầu mỏ tham khảo | Yếu tố cần điều chỉnh |
|---|---|---|
| Thiếc có chì | Khoảng 300 đến 320°C | Khối lượng sắt, kích thước đầu mỏ, mức độ sạch của bề mặt |
| SAC305 (không chì) | Khoảng 340 đến 360°C | Khả năng hồi nhiệt của trạm, loại flux, thời gian gia nhiệt |
| Hợp kim không chì khác | Xem datasheet nhà sản xuất | Nhiệt độ nóng chảy của hợp kim, giới hạn nhiệt của chi tiết |
Có vài điểm bạn nên nhớ. Đừng cài nhiệt độ quá cao chỉ để bù cho bề mặt bẩn hoặc đầu mỏ quá nhỏ, vì cách này thường làm cháy flux mà thiếc vẫn không bám. Chi tiết sắt dày cũng hút nhiệt nhanh, nên nhiệt thực tại mối nối có thể thấp hơn nhiệt hiển thị trên trạm. Cho nên, hãy ưu tiên khả năng truyền nhiệt và kiểm soát nhiệt ổn định thay vì chỉ tăng con số.
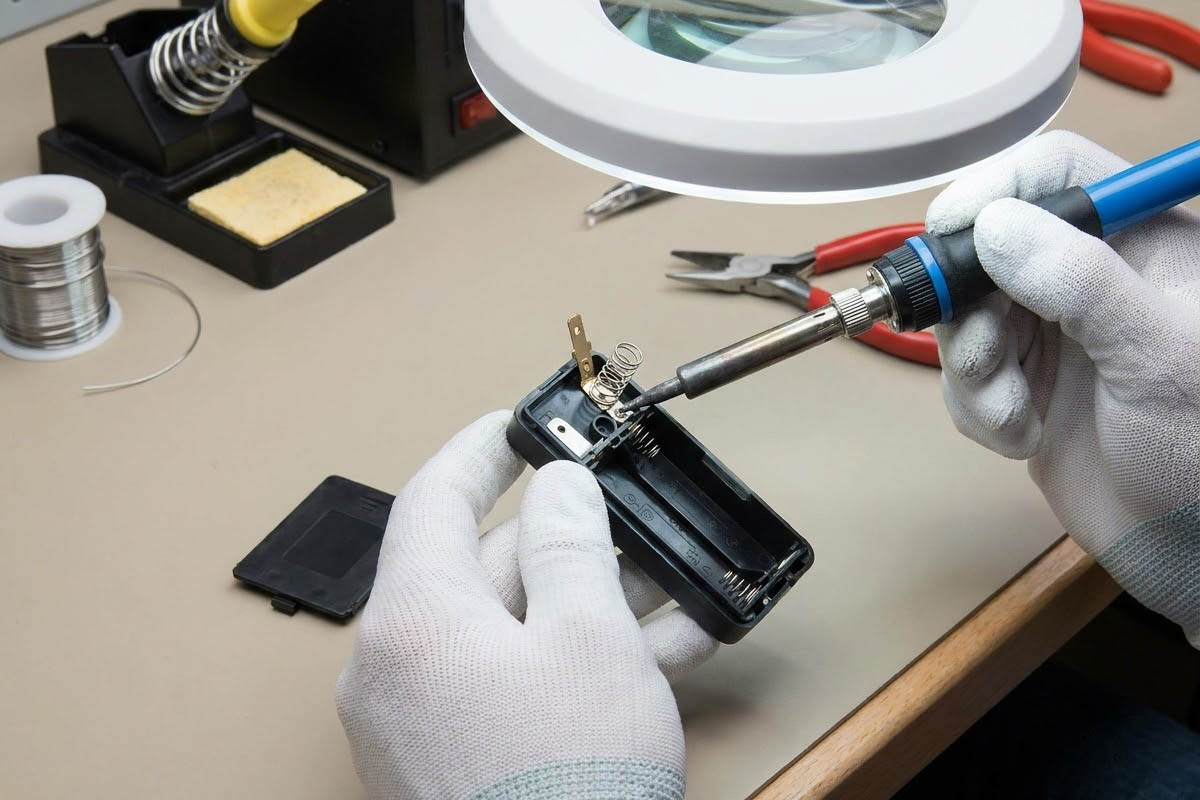
Các lỗi thường gặp và cách khắc phục
Phần lớn lỗi khi hàn thiếc vào sắt đến từ bề mặt chưa sạch, flux chưa đúng hoặc nhiệt chưa truyền đủ vào chi tiết. Bạn có thể đối chiếu từng tình huống dưới:
Thiếc không bám vào sắt
Nguyên nhân thường là còn gỉ, dầu, sơn hoặc oxit trên bề mặt. Cách xử lý là làm sạch cơ học đến kim loại sáng, tẩy dầu rồi bôi flux mới.
Bên cạnh đó, hãy kiểm tra đầu mỏ có bị oxy hóa hoặc thiếu lớp thiếc phủ hay không. Nếu chi tiết tản nhiệt lớn, bạn dùng đầu mỏ lớn hơn hoặc nguồn nhiệt công suất cao hơn. Đừng giải quyết lỗi bám dính bằng cách chỉ tăng lượng thiếc.
Thiếc chảy thành giọt
Hiện tượng này xảy ra khi bề mặt chưa được làm ướt hoặc flux không phù hợp. Có khi đầu mỏ đang truyền nhiệt vào thiếc nhưng chưa truyền đủ vào sắt.
Bạn hãy làm sạch lại vùng hàn và đưa nhiệt vào chi tiết trước khi cấp thiếc. Nếu bề mặt sắt lớn, dùng đầu mỏ tiếp xúc rộng hơn. Ngoài ra, tránh để mối hàn nguội rồi gia nhiệt lặp lại quá nhiều lần.
Mối hàn giòn hoặc dễ bong
Mối hàn có thể bị giòn do mối nối bị rung khi thiếc đông đặc. Flux cháy, cặn bẩn hoặc lớp oxit còn sót cũng làm giảm độ bám.
Bạn kiểm tra xem thiếc có thực sự làm ướt cả hai bề mặt hay chỉ phủ bên ngoài. Với mối nối chịu lực, hãy chuyển sang phương pháp hàn phù hợp hơn, vì hàn thiếc không thay được hàn kết cấu khi yêu cầu độ bền cao.
Flux bốc khói hoặc làm rỉ sắt
Nguyên nhân là flux bị gia nhiệt quá lâu hoặc dùng sai loại. Bạn giảm lượng flux, điều chỉnh thời gian gia nhiệt và tăng thông gió.
Sau khi nguội, hãy vệ sinh cặn flux ngay theo hướng dẫn sản phẩm. Flux acid cần được trung hòa hoặc rửa sạch phù hợp, và không để tồn dư dưới lớp sơn hoặc lớp bọc. Lưu ý là không dùng nước trên thiết bị điện đang kết nối nguồn.
Vệ sinh và bảo vệ sau khi hàn
Sau khi hàn, bạn cần để mối hàn nguội, loại bỏ cặn flux và bảo vệ vùng sắt để không bị gỉ trở lại. Bước này dễ bị bỏ qua nhưng lại quyết định độ bền lâu dài của mối hàn.
Đầu tiên, để mối hàn nguội đến mức an toàn. Tiếp theo, loại bỏ cặn flux bằng dung dịch nhà sản xuất khuyến nghị. Với flux acid, có thể cần bước trung hòa, rửa sạch rồi làm khô hoàn toàn. Tuy nhiên, bạn hãy làm theo nhãn sản phẩm nếu nhà sản xuất có quy trình khác. Sau khi khô sạch, bạn sơn phủ, bôi dầu bảo vệ hoặc chống gỉ cho vùng sắt. Nếu chi tiết làm việc trong môi trường ẩm hoặc có hóa chất, hãy kiểm tra lại mối hàn sau một thời gian.
An toàn khi hàn thiếc vào sắt
Khi hàn, bạn cần đeo kính bảo hộ, găng phù hợp, làm việc nơi thông thoáng và tuyệt đối không chạm vào đầu mỏ hay thiếc đang nóng. Khói flux và thiếc không tốt cho đường hô hấp, nên bạn đừng xem nhẹ.
- Dùng hút khói khi hàn thường xuyên trong xưởng hoặc khu vực sản xuất.
- Không để flux acid tiếp xúc với da, mắt hoặc bề mặt kim loại không được bảo vệ.
- Không hàn gần vật liệu dễ cháy và luôn đặt mỏ trên giá đỡ chuyên dụng.
- Thu gom thiếc, giẻ lau và hóa chất theo quy định an toàn của cơ sở.
Khi nào nên dùng trạm hàn Bakon?
Bạn nên dùng trạm hàn điều chỉnh nhiệt khi cần mối hàn lặp lại, ổn định và kiểm soát được nhiệt. Với các dòng Bakon như BK969, BK2000 và BK2200, bạn có thể tham khảo cho công việc hàn thiếc không chì, vì các dòng này đều hỗ trợ hàn lead-free.
Ví như BK969, đây là ví dụ phù hợp cho nhu cầu sửa chữa hoặc công việc cần điều chỉnh nhiệt bằng núm. Còn với sản xuất liên tục, bạn nên đánh giá thêm công suất, tốc độ hồi nhiệt, loại tay hàn, đầu mỏ và khả năng thay thế linh kiện.
Bảng so sánh sau giúp bạn có khung đánh giá ban đầu. Các thông số chi tiết như công suất hay kiểu điều khiển cụ thể, bạn nên đối chiếu datasheet chính hãng hoặc hỏi Thái Quảng để có số liệu chính xác.
| Tiêu chí | BK969 | BK2000 | BK2200 |
|---|---|---|---|
| Khả năng hàn không chì | Hỗ trợ | Hỗ trợ | Hỗ trợ |
| Nhu cầu phù hợp | Sửa chữa, cần điều chỉnh nhiệt bằng núm | Xem tư vấn theo datasheet | Xem tư vấn theo datasheet |
| Công suất, kiểu điều khiển | Xác nhận theo datasheet chính hãng | Xác nhận theo datasheet chính hãng | Xác nhận theo datasheet chính hãng |
| Quy mô sử dụng | Sửa chữa, sản xuất nhỏ | Sửa chữa, sản xuất quy mô nhỏ | Sửa chữa, sản xuất quy mô nhỏ |
Ngoài trạm hàn, Thái Quảng còn có thể tư vấn trọn cấu hình gồm trạm hàn, đầu mỏ, vật tư tiêu hao, hút khói và giải pháp chống tĩnh điện, tùy theo môi trường sản xuất của bạn.
Checklist nhanh trước khi hàn
Trước khi bắt đầu, bạn hãy tự hỏi nhanh những điều sau:
- Bề mặt sắt đã loại bỏ gỉ, sơn, dầu và oxit chưa?
- Flux có đúng loại cho sắt/thép và còn hạn sử dụng không?
- Thiếc đang dùng là có chì hay không chì?
- Đầu mỏ có đủ lớn và đã được phủ thiếc tốt chưa?
- Chi tiết đã được cố định chắc chắn chưa?
- Khu vực làm việc có thông gió hoặc hút khói không?
- Sau khi hàn, bạn đã có kế hoạch vệ sinh cặn flux và chống gỉ chưa?
Câu hỏi thường gặp về hàn thiếc vào sắt
Hàn thiếc vào sắt có chắc không?
Mối hàn thiếc chắc ở mức tải nhẹ, phù hợp nối dây, làm kín hay cố định chi tiết nhỏ. Nếu mối nối chịu lực lớn, rung mạnh hoặc nhiệt độ cao, bạn nên chọn hàn hồ quang hoặc MIG/MAG.
Có dùng flux nhựa thông để hàn sắt được không?
Thông thường là không đủ. Sắt/thép cần flux hoạt tính mạnh hơn flux nhựa thông dành cho bo mạch, vì lớp oxit sắt khó loại bỏ hơn.
Vì sao thiếc cứ vo tròn thành giọt trên sắt?
Thường do bề mặt còn gỉ, dầu hoặc oxit, flux chưa phù hợp, hoặc nhiệt chưa truyền đủ vào sắt. Bạn làm sạch lại, bôi flux mới và đưa nhiệt vào chi tiết trước khi cấp thiếc.
Có hàn thiếc lên sắt mạ kẽm hoặc sắt có sơn được không?
Được, nhưng bạn phải xử lý lớp phủ trước. Sơn, dầu hoặc lớp mạ cần được loại bỏ hoặc làm sạch để thiếc bám được vào bề mặt.
Nên cài nhiệt độ bao nhiêu khi hàn thiếc vào sắt?
Một hướng dẫn kỹ thuật tham khảo khoảng 300 đến 320°C cho thiếc có chì và 340 đến 360°C cho SAC305. Bạn cần điều chỉnh theo khối lượng sắt, đầu mỏ và khả năng hồi nhiệt của trạm.
Sau khi hàn có cần rửa flux không?
Có. Cặn flux, nhất là flux acid, có thể tiếp tục ăn mòn sắt và mối nối. Bạn nên vệ sinh theo hướng dẫn của nhà sản xuất rồi làm khô và chống gỉ.
Trạm hàn Bakon có hàn được thiếc không chì không?
Có. Các trạm hàn Bakon như BK969, BK2000 và BK2200 đều hỗ trợ hàn lead-free. Bạn nên chọn model theo kích thước chi tiết và tần suất sử dụng.
Hy vọng nội dung trên giúp bạn hiểu rõ cách hàn thiếc vào sắt. Tóm lại, muốn mối hàn bám chắc, bạn cần làm sạch kỹ, dùng flux đúng loại, truyền nhiệt vào sắt và vệ sinh sau khi hàn. Trạm hàn Bakon phù hợp cho các công việc cần kiểm soát nhiệt và hỗ trợ thiếc không chì, còn model cụ thể nên chọn theo kích thước chi tiết và tần suất sử dụng. Nếu mối nối của bạn chịu lực, chịu nhiệt hoặc chịu rung, hãy cân nhắc phương pháp hàn kim loại có độ bền cao hơn thay vì hàn thiếc.
Nếu bạn đang phân vân chọn trạm hàn, đầu mỏ hay giải pháp hút khói và chống tĩnh điện cho xưởng, hãy liên hệ Thái Quảng qua hotline trên thaiquang.com.vn. Đội ngũ sẽ tư vấn cấu hình phù hợp với nhu cầu và quy mô sản xuất của bạn.
