
Cách hàn thiếc vào dây đồng gồm các bước: tuốt vỏ, làm sạch và xoắn dây, phủ thiếc sơ bộ, cố định mối nối, gia nhiệt đồng thời hai phần dây rồi đưa thiếc vào mối hàn. Mối hàn đạt yêu cầu phải phủ đều, liền mạch, không rỗ, không nứt và được bọc cách điện sau khi nguội. Nếu dùng thiếc không chì, bạn nên chọn trạm hàn có kiểm soát nhiệt như Bakon BK969, BK2000 hoặc BK2200 để mối hàn bám tốt và ổn định.
Bài viết này mình sẽ đi qua từng bước theo thứ tự thao tác thực tế. Ngoài ra, mình cũng chia sẻ nhiệt độ tham khảo, cách chọn trạm hàn, các lỗi hay gặp và cách kiểm tra mối hàn, để bạn tự tin làm đúng ngay từ lần đầu.
Dụng cụ cần chuẩn bị để hàn thiếc dây đồng
Để hàn dây đồng, bạn cần tối thiểu một trạm hoặc mỏ hàn chỉnh được nhiệt độ, thiếc hàn có lõi flux, kìm tuốt dây, vật liệu cách điện như ống co nhiệt và vài dụng cụ hỗ trợ giữ dây. Chuẩn bị đủ trước khi hàn sẽ giúp bạn thao tác liền mạch, không phải dừng giữa chừng khi mối hàn đang nóng.
| Dụng cụ | Công dụng | Mức độ cần thiết | Ghi chú khi dùng |
|---|---|---|---|
| Trạm hàn hoặc mỏ hàn thiếc chỉnh nhiệt | Gia nhiệt dây và làm chảy thiếc | Bắt buộc | Các dòng Bakon BK969, BK2000, BK2200 hỗ trợ hàn không chì |
| Dây thiếc hàn có lõi nhựa thông | Tạo liên kết điện và hỗ trợ cơ khí | Bắt buộc | Thiếc không chì thường cần nhiệt cao hơn thiếc có chì |
| Kìm tuốt dây | Tuốt vỏ đúng kích thước | Bắt buộc | Tránh làm đứt hoặc xước sợi đồng |
| Flux/nhựa thông | Loại bỏ lớp oxit, giúp thiếc bám đều | Nên có, nhất là với dây hơi xỉn | Chọn loại dùng cho điện tử hoặc điện |
| Ống co nhiệt, băng keo điện | Cách điện và bảo vệ mối nối | Bắt buộc | Luồn vào dây trước khi hàn |
| Giá đỡ, nhíp, kìm thứ ba | Giữ dây ổn định | Nên có | Rất hữu ích khi nối dây nhỏ |
| Miếng vệ sinh đầu mỏ | Giữ đầu mỏ sạch để truyền nhiệt tốt | Nên có | Làm sạch trước và sau khi hàn |
| Kính bảo hộ | Tránh văng thiếc, khói flux | Bắt buộc | Đeo suốt quá trình thao tác |
Thực tế thì nhiều người mới hay bỏ qua giá đỡ và kìm thứ ba. Nhưng khi dây bị xê dịch lúc thiếc chưa đông, mối hàn rất dễ bị nứt hoặc lạnh, nên mình khuyên bạn đừng tiết kiệm khoản này.
Cách hàn thiếc vào dây đồng từng bước
Quy trình hàn thiếc dây đồng gồm 6 bước: ngắt nguồn và chuẩn bị khu vực, tuốt và làm sạch dây, phủ thiếc sơ bộ, nối cơ khí, gia nhiệt và đưa thiếc vào, cuối cùng là kiểm tra và bọc cách điện. Bạn làm lần lượt theo thứ tự này sẽ cho mối hàn chắc và đẹp.
Bước 1. Ngắt nguồn và chuẩn bị khu vực hàn
Việc đầu tiên là ngắt hoàn toàn nguồn điện trước khi hàn dây. Bạn tuyệt đối không hàn trực tiếp lên dây đang kết nối với thiết bị hoặc đang có điện.
Tiếp theo, hãy làm việc trên bề mặt không cháy, thông thoáng và đủ ánh sáng. Bạn nên đeo kính bảo hộ, đồng thời không chạm vào đầu mỏ hàn hoặc phần vừa gia nhiệt. Một chi tiết nhỏ nhưng rất dễ quên là luồn sẵn ống co nhiệt vào một đầu dây trước khi nối. Sau khi hàn xong, bạn sẽ không thể luồn ống vào được nữa.
Bước 2. Tuốt và làm sạch đầu dây
Bạn tuốt khoảng 6 đến 12 mm vỏ cách điện, tùy kích thước dây và kiểu nối, rồi làm sạch phần đồng để loại bỏ dầu, bụi và lớp oxit. Phần đồng sạch và sáng màu là điều kiện đầu tiên để thiếc bám tốt.
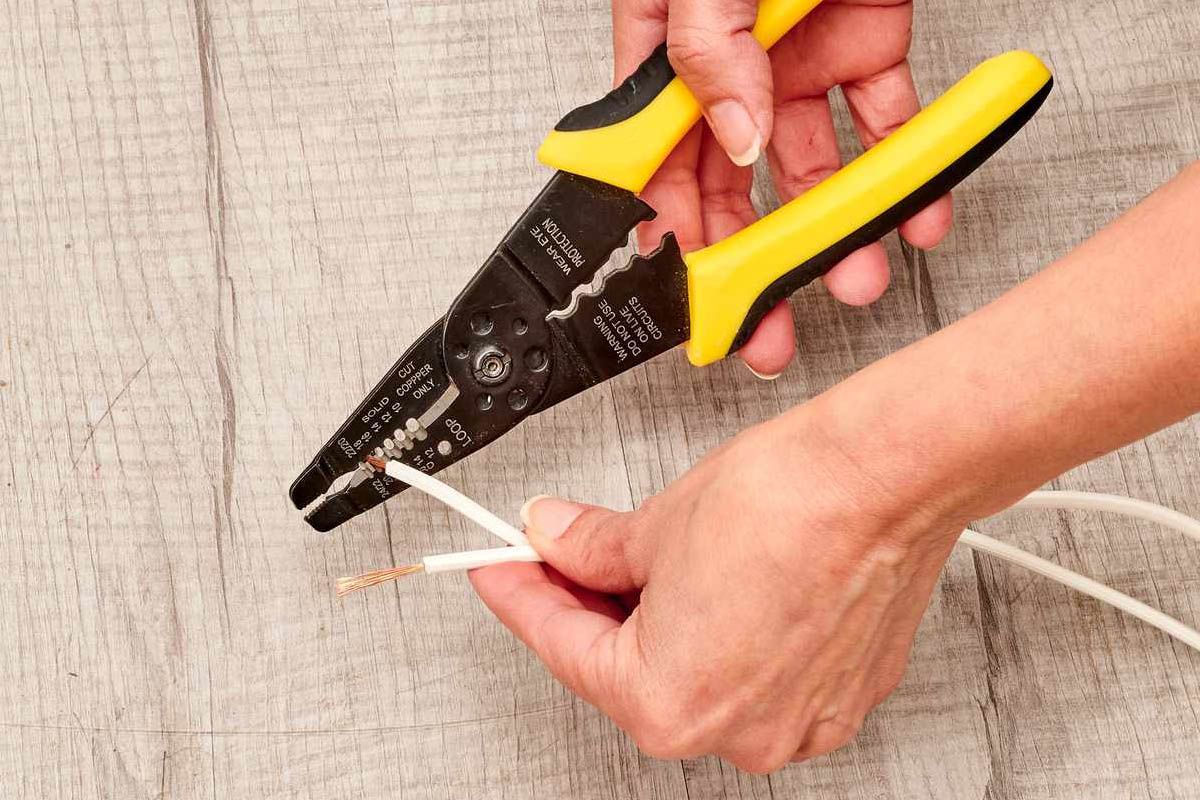
Khi tuốt, bạn cần cẩn thận để lưỡi kìm không cắt phạm vào lõi đồng. Vị trí bị khía sẽ yếu đi và dễ gãy khi rung hoặc uốn. Với dây nhiều sợi, bạn xoắn nhẹ các sợi theo một chiều để chúng không tách ra. Nếu đầu dây đã quá oxy hóa hoặc xỉn màu nặng, cách nhanh nhất là cắt bỏ phần hỏng và tuốt lại đoạn dây mới.
Bước 3. Phủ thiếc sơ bộ cho dây
Phủ thiếc sơ bộ nghĩa là tráng một lớp thiếc mỏng lên phần dây đã xoắn trước khi nối, giúp thiếc thấm vào các sợi và mối hàn sau đó dễ bám hơn. Bạn nên làm bước này cho cả hai đầu dây.
Đầu tiên, làm sạch đầu mỏ rồi phủ một lượng thiếc mỏng lên đầu mỏ để truyền nhiệt tốt. Kế đó, đặt đầu mỏ tiếp xúc với dây đồng và đưa thiếc vào dây, thay vì chỉ chạm thiếc lên mỏ. Để thiếc thấm vào các sợi đồng nhưng đừng làm cứng quá dài phần dây. Lớp thiếc nên mỏng, đều và không vón thành cục.
Nếu thiếc không chảy hoặc co lại thành giọt, bạn hãy làm sạch dây, bổ sung flux hoặc tăng nhiệt cho phù hợp.
Bước 4. Tạo liên kết cơ khí trước khi hàn
Trước khi hàn, bạn cần móc hoặc xoắn hai đầu dây vào nhau để chúng tự giữ chắc, vì thiếc chủ yếu tạo liên kết điện và chỉ hỗ trợ thêm về cơ khí. Dây phải tiếp xúc chắc rồi mới đưa mỏ hàn vào.
Với mối nối nối tiếp, bạn móc hoặc xoắn hai đầu dây vào nhau. Với mối nối song song, bạn đặt chồng và quấn các sợi quanh nhau. Đừng chỉ trông chờ thiếc giữ dây, bởi mối nối kiểu này sẽ dễ bung khi bị kéo hoặc rung.
Bước 5. Gia nhiệt và đưa thiếc vào mối nối
Bạn đặt đầu mỏ tiếp xúc đồng thời với hai phần dây, chờ đồng đủ nóng rồi chạm thiếc vào phía đối diện đầu mỏ để thiếc chảy nhờ nhiệt của dây. Cách này giúp thiếc thấm sâu vào mối nối thay vì chỉ nằm trên bề mặt.
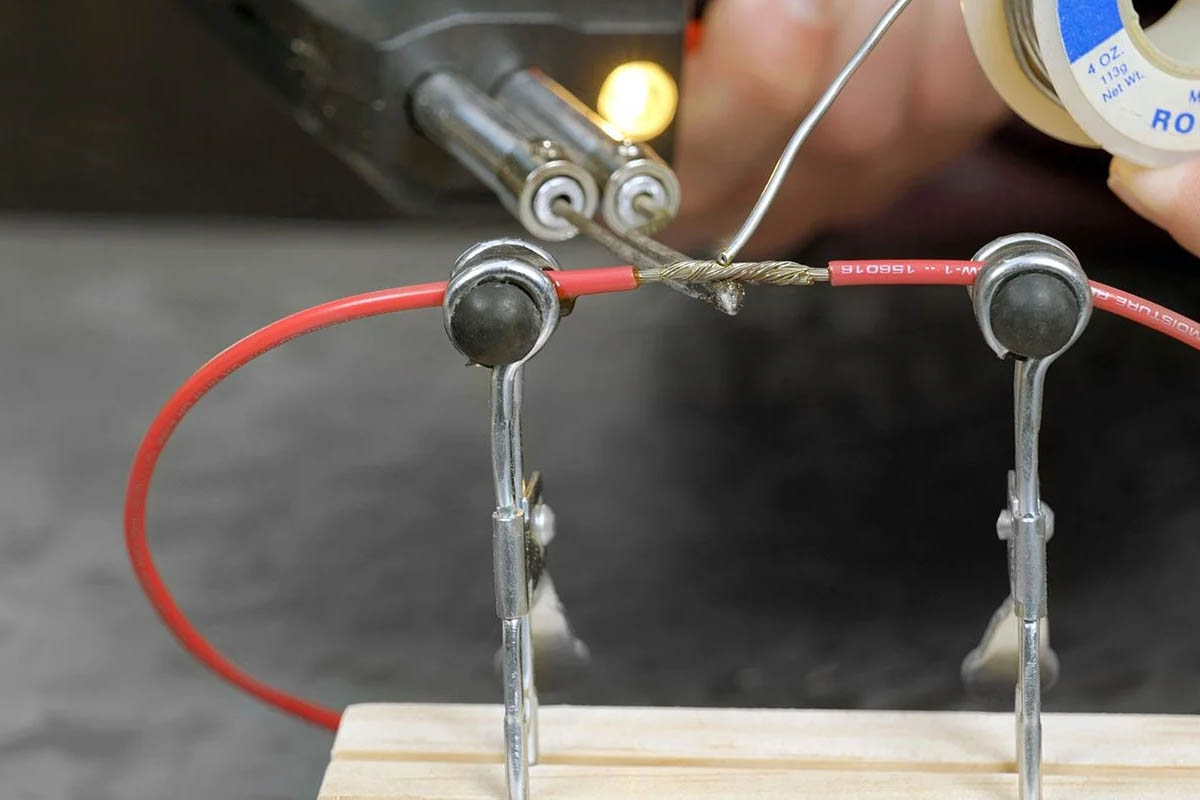
Điểm mấu chốt là không làm tan thiếc trực tiếp trên đầu mỏ rồi “quệt” sang dây. Làm vậy, mối hàn dễ bị lạnh vì dây chưa đủ nóng. Khi thiếc đã thấm đều, bạn rút thiếc ra trước, sau đó mới rút mỏ hàn để mối hàn đông đều. Cuối cùng, giữ yên dây trong vài giây, không rung hoặc bẻ mối nối khi thiếc chưa đông.
Bước 6. Kiểm tra và bọc cách điện
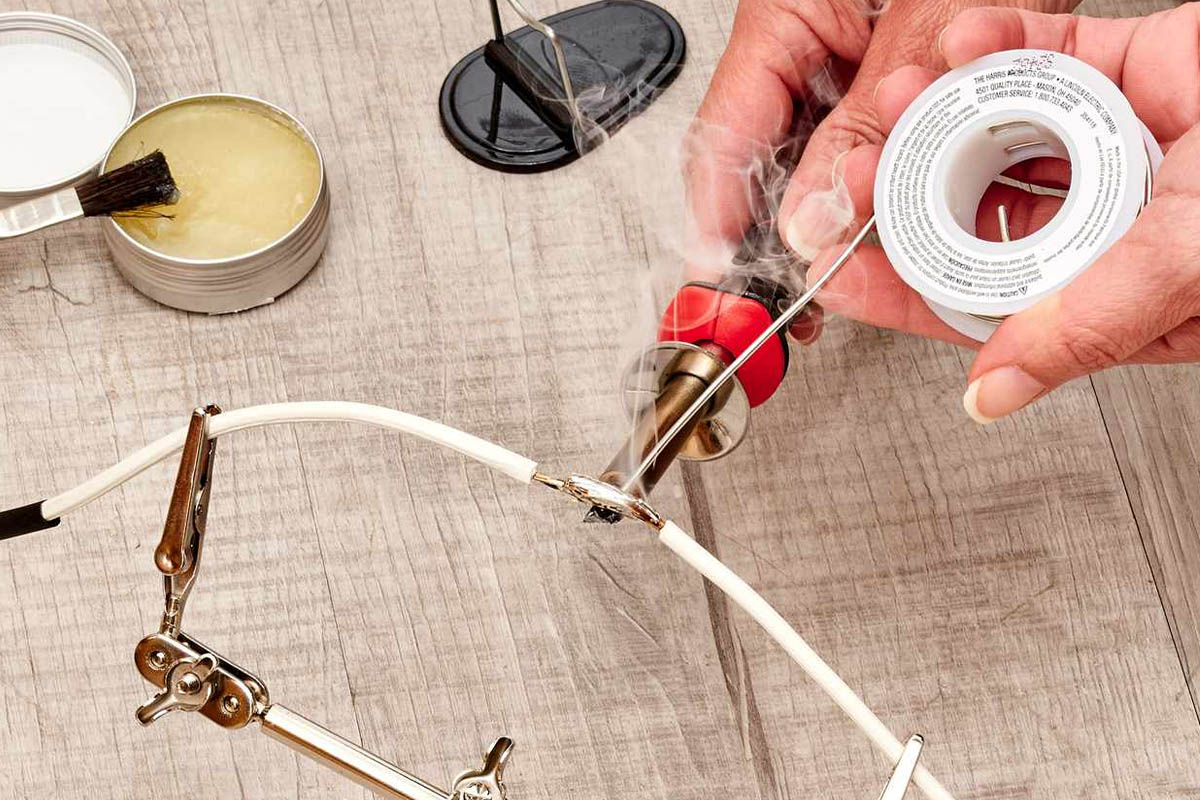
Mối hàn tốt có bề mặt liền, phủ đều, không rỗ và không có khe hở. Sau khi kiểm tra, bạn bọc cách điện bằng ống co nhiệt hoặc băng keo điện.
Bạn kéo nhẹ từng phía dây để thử độ chắc cơ học. Thiếc phải thấm vào phần dây xoắn nhưng không lan quá xa, vì lan xa sẽ làm dây cứng. Hãy chờ mối hàn nguội tự nhiên trước khi di chuyển hoặc bọc. Sau đó, đưa ống co nhiệt vào giữa mối nối và gia nhiệt đều bằng máy khò nhiệt để ống ôm sát.
Nhiệt độ hàn thiếc dây đồng bao nhiêu là phù hợp?
Thiếc có chì thường hàn ở khoảng 320 đến 370°C, còn thiếc không chì thường cần khoảng 350 đến 400°C, tùy hợp kim, kích thước dây và khả năng truyền nhiệt. Đây chỉ là mức tham khảo, bạn nên điều chỉnh theo thực tế mối hàn.
| Tiêu chí | Thiếc có chì | Thiếc không chì |
|---|---|---|
| Nhiệt độ hàn tham khảo | Khoảng 320-370°C | Khoảng 350-400°C |
| Độ chảy | Dễ chảy hơn | Cần nhiệt cao hơn để chảy và thấm |
| Yêu cầu thiết bị | Trạm chỉnh nhiệt thông thường | Trạm kiểm soát nhiệt tốt, hồi nhiệt nhanh, đầu mỏ bền |
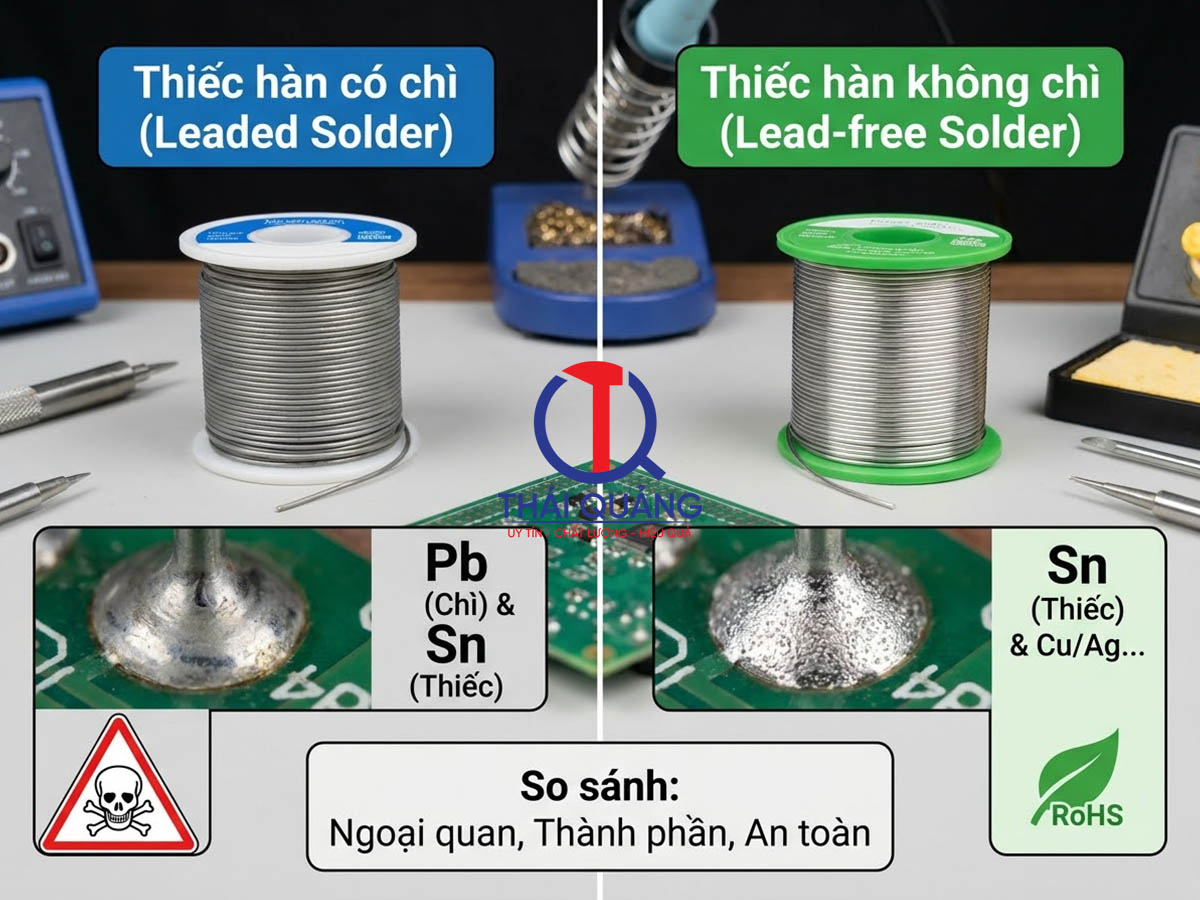
| Ứng dụng | Sửa chữa, hàn thủ công khi được phép sử dụng | Sản xuất hiện đại, yêu cầu về môi trường |
| Lưu ý | Cần kiểm soát an toàn nghiêm ngặt, rửa tay sau thao tác | Không trộn lẫn vật tư nếu quy trình yêu cầu kiểm soát hợp kim |
Bạn đừng cố định một mức nhiệt cho mọi loại thiếc. Nhiệt quá thấp làm mối hàn nguội, xỉn và không bám. Ngược lại, nhiệt quá cao dễ cháy flux, hỏng vỏ dây hoặc làm bong pad. Với dây lớn, bạn cần đầu mỏ công suất cao hơn để nhiệt không bị sụt nhanh khi chạm vào dây.
Cách chọn đầu mỏ và trạm hàn cho dây đồng
Bạn nên chọn trạm hàn theo tiết diện dây và loại thiếc: dây nhỏ dùng công suất thấp đến trung bình, dây lớn cần công suất dự phòng để bù nhiệt nhanh, còn thiếc không chì cần trạm kiểm soát nhiệt tốt.
Chọn công suất và đầu mỏ
Dây nhỏ và linh kiện điện tử có thể dùng trạm công suất thấp đến trung bình. Với dây tiết diện lớn, trạm cần có công suất dự phòng để bù nhiệt nhanh. Tuy nhiên, công suất cao không có nghĩa là phải đặt nhiệt độ cực cao. Yếu tố quan trọng hơn là khả năng hồi nhiệt.
Về đầu mỏ, bạn nên chọn loại có chiều rộng phù hợp mối nối để truyền nhiệt nhanh. Đầu vát hoặc dạng dao thường truyền nhiệt tốt hơn đầu quá nhọn khi hàn dây.
Chọn thiết bị cho thiếc không chì
Thiếc không chì thường yêu cầu nhiệt độ cao hơn và đầu mỏ được bảo vệ tốt. Các trạm hàn Bakon BK969, BK2000 và BK2200 đều là lựa chọn có thể tham khảo cho công việc hàn lead-free.
Khi chọn, bạn nên kiểm tra khả năng điều chỉnh nhiệt, công suất, thời gian hồi nhiệt và loại tay hàn đi kèm. Với dây chuyền sản xuất, hãy ưu tiên trạm có độ ổn định nhiệt và linh kiện thay thế sẵn. Nếu chưa chắc nên chọn model nào, Thái Quảng có thể tư vấn giải pháp trạm hàn, máy khò nhiệt và thiết bị phụ trợ theo kích thước dây, sản lượng và yêu cầu chống tĩnh điện.
Những lỗi thường gặp khi hàn dây đồng và cách khắc phục
Các lỗi thường gặp gồm mối hàn lạnh, thiếc không bám, dây cháy hoặc chảy vỏ, thừa thiếc và dây gãy sát mối hàn. Phần lớn đều đến từ nhiệt truyền chưa đúng, dây chưa sạch hoặc thao tác chưa giữ ổn định.
| Lỗi | Dấu hiệu | Nguyên nhân thường gặp | Cách khắc phục |
|---|---|---|---|
| Mối hàn lạnh | Bề mặt xỉn, sần, thiếc không thấm vào dây | Dây hoặc mối nối chưa đủ nóng | Làm sạch đầu mỏ, tăng khả năng truyền nhiệt, gia nhiệt đồng đều, hàn lại nếu mối lỏng |
| Thiếc không bám | Thiếc vón cục, trượt khỏi dây | Dây oxy hóa, bẩn, còn men, sơn hoặc dầu; đầu mỏ bẩn | Làm sạch dây, bổ sung flux phù hợp, thay phần đồng oxy hóa nặng |
| Dây cháy, chảy vỏ | Vỏ dây co, biến màu, chảy | Gia nhiệt quá lâu, nhiệt quá cao, đầu mỏ quá lớn | Giảm thời gian gia nhiệt, dùng kẹp tản nhiệt, cắt bỏ phần vỏ cháy |
| Quá nhiều thiếc | Mối hàn nặng, cứng, có cục thiếc | Cấp thiếc dư | Gia nhiệt lại và hút bớt thiếc bằng dây hút thiếc |
| Dây gãy sát mối hàn | Dây cứng, gãy khi rung hoặc uốn | Thiếc lan quá xa | Giới hạn chiều dài phủ thiếc, thêm ống co nhiệt hoặc kẹp giữ |
Mối hàn bị lạnh
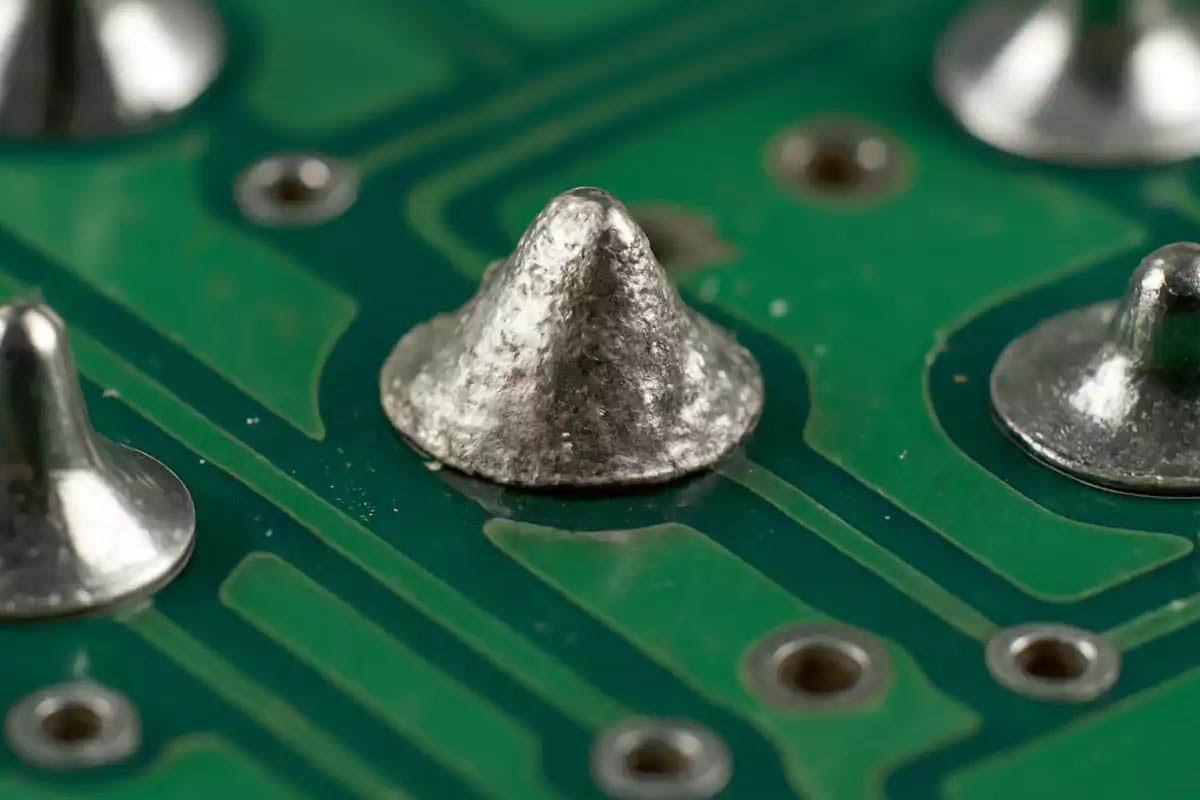
Mối hàn lạnh có bề mặt xỉn, sần và thiếc không thấm vào dây. Nguyên nhân thường là dây hoặc mối nối chưa đủ nóng khi thiếc chảy vào. Bạn đừng chỉ thêm thiếc vì lượng thiếc dư không cứu được mối hàn lạnh. Hãy làm sạch đầu mỏ, gia nhiệt đồng đều rồi hàn lại nếu mối nối có dấu hiệu lỏng hoặc dễ nứt.
Thiếc không bám vào dây
Trường hợp này thường do dây bị oxy hóa, bẩn hoặc còn lớp men, sơn và dầu. Đầu mỏ bẩn hoặc thiếu lớp thiếc trung gian cũng làm giảm truyền nhiệt. Bạn làm sạch dây, bổ sung flux phù hợp và thay phần đồng bị oxy hóa nặng. Lưu ý là không nên dùng flux axit cho mối nối điện tử vì có thể gây ăn mòn lâu dài. Ngoài ra, hãy kiểm tra lại loại thiếc và nhiệt độ làm việc.
Dây bị cháy hoặc chảy vỏ
Nguyên nhân là gia nhiệt quá lâu, nhiệt quá cao hoặc đầu mỏ quá lớn. Bạn chỉ nên để mỏ hàn trên mối nối trong thời gian cần thiết để thiếc chảy và thấm. Khi hàn gần đầu nối nhựa hoặc linh kiện nhạy nhiệt, hãy dùng kẹp tản nhiệt. Nếu vỏ cháy nặng, bạn cắt bỏ phần đó trước khi bọc cách điện, và đừng che vết cháy bằng băng keo nếu lõi đồng đã bị suy giảm.
Mối hàn quá nhiều thiếc
Thiếc dư làm mối nối nặng, cứng và dễ gãy khi dây bị rung. Thiếc chỉ cần đủ phủ kín vùng tiếp xúc và thấm vào các sợi dây, bạn không nên tạo “quả cầu” thiếc bên ngoài. Với dây nhiều sợi, hãy ưu tiên khả năng thấm đều thay vì tăng lượng thiếc. Nếu lỡ dư, bạn gia nhiệt lại và hút bớt bằng dây hút thiếc.
Dây bị gãy sát mối hàn
Hiện tượng này thường gặp khi thiếc lan quá xa làm dây trở nên cứng, nên bạn cần giới hạn chiều dài phần được phủ thiếc. Bạn có thể tạo giảm lực bằng ống co nhiệt, kẹp giữ hoặc cố định dây, và đừng bẻ dây ngay sau khi hàn. Với môi trường rung động, nên thiết kế thêm điểm đỡ cơ khí.
Cách kiểm tra chất lượng mối hàn thiếc trên dây đồng
Bạn kiểm tra mối hàn theo bốn hướng: ngoại quan, cơ học, điện và lớp cách điện. Mối hàn đạt khi liền, phủ đều, chắc khi kéo nhẹ, thông mạch tốt và lớp bọc ôm sát.
| Hạng mục | Cách kiểm tra | Dấu hiệu đạt |
|---|---|---|
| Ngoại quan | Quan sát bằng mắt | Mối hàn liền, phủ đều, không nứt, rỗ hay cặn flux |
| Độ chắc | Kéo nhẹ từng phía dây, không xoắn mạnh | Mối nối không xê dịch, dây không bung |
| Thông mạch | Đo thông mạch, đo điện trở tiếp xúc nếu cần độ tin cậy cao | Tín hiệu thông, điện trở ổn định |
| Cách điện | Kiểm tra ống co nhiệt | Ôm sát, không cháy thủng, không hở lõi |
| Khả năng chịu rung | Rà soát thiết kế giảm lực, điểm đỡ cơ khí | Dây không bị uốn gấp sát mối hàn |
Trong sản xuất, bạn nên xây dựng tiêu chí kiểm tra thống nhất theo yêu cầu công việc hoặc tiêu chuẩn hàn đang áp dụng. IPC J-STD-001 là một tài liệu tham chiếu quốc tế về vật liệu và quy trình hàn.
Lưu ý an toàn và chống tĩnh điện khi hàn thiếc
Khi hàn, bạn luôn đặt mỏ hàn lên giá đỡ khi không dùng, không chạm tay vào đầu mỏ hay thiếc nóng chảy, đồng thời bố trí thông gió hoặc hút khói. Nếu hàn bo mạch, bạn cần thêm biện pháp chống tĩnh điện.
Bạn nên rửa tay sau khi thao tác, nhất là khi dùng thiếc có chì. Ngoài ra, khi hàn bo mạch hoặc linh kiện nhạy tĩnh điện, hãy dùng vòng đeo tay ESD, thảm ESD và nối đất đúng quy trình. Trong môi trường sản xuất, việc kết hợp trạm hàn chống tĩnh điện với kiểm soát khu vực thao tác sẽ giúp hạn chế hỏng linh kiện do ESD. Đây cũng là nhóm giải pháp mà Thái Quảng đang cung cấp.
Khi nào nên hàn thiếc và khi nào nên dùng đầu nối?
Hàn thiếc phù hợp khi bạn cần mối nối nhỏ gọn, dẫn điện tốt và chống rung vừa phải. Nếu cần tháo lắp thường xuyên hoặc làm việc với dòng lớn, đầu nối chuyên dụng thường là lựa chọn hợp lý hơn.
| Phương pháp | Phù hợp khi | Lưu ý |
|---|---|---|
| Hàn thiếc | Cần mối nối nhỏ gọn, dẫn điện tốt, chống rung vừa phải | Cần bọc cách điện và giảm lực |
| Đầu cos, domino | Cần tháo lắp, bảo trì thường xuyên | Phù hợp lắp đặt cần thay đổi |
| Đầu nối chuyên dụng | Mạch công suất, dòng lớn, môi trường rung mạnh | Ưu tiên khi thiết kế yêu cầu |
Bạn cũng không nên dùng mối hàn thủ công thay cho ép cos khi nhà sản xuất yêu cầu crimping. Với sản xuất số lượng lớn, hãy đánh giá thêm thời gian chu kỳ, độ lặp lại và khả năng kiểm tra tự động.
Gợi ý thiết bị hàn thiếc từ Thái Quảng
Nếu bạn sửa chữa hoặc lắp ráp điện tử, có thể tham khảo các trạm hàn Bakon có điều chỉnh nhiệt và hỗ trợ thiếc không chì. Thái Quảng cung cấp giải pháp từ trạm hàn đến máy khò nhiệt và thiết bị phụ trợ, nên bạn có thể chọn đồng bộ theo nhu cầu.
BK969 là lựa chọn trạm hàn điều khiển nhiệt phù hợp cho các công việc hàn thủ công phổ biến. Khi cần thiết bị ổn định hơn cho tần suất sử dụng cao, bạn có thể cân nhắc BK2000 hoặc BK2200. Bên cạnh đó, máy khò nhiệt giúp hoàn thiện ống co nhiệt và xử lý các công việc liên quan đến dây dẫn.
Thái Quảng hoạt động trong các nhóm chống tĩnh điện, phòng sạch, thiết bị hàn thiếc, máy khò nhiệt và phụ trợ tự động hóa. Vì vậy, bạn nên chọn thiết bị theo tiết diện dây, loại thiếc, sản lượng và yêu cầu ESD thay vì chỉ nhìn vào công suất.
Câu hỏi thường gặp về hàn thiếc vào dây đồng
Có thể hàn dây đồng mà không cần flux không?
Có, nếu bạn dùng dây thiếc có lõi flux và bề mặt đồng còn sạch. Với dây oxy hóa hoặc mối nối khó bám, flux bổ sung giúp thiếc thấm tốt hơn. Bạn chỉ nên dùng flux dành cho điện tử hoặc điện, tránh flux axit dùng cho ống nước. Sau khi hàn, hãy làm sạch cặn flux nếu loại đó không thuộc nhóm no-clean.
Nên dùng thiếc có chì hay không chì?
Thiếc không chì phù hợp khi bạn cần đáp ứng yêu cầu môi trường và sản xuất hiện đại. Thiếc có chì dễ chảy hơn nhưng cần kiểm soát an toàn hóa chất nghiêm ngặt. Khi dùng thiếc không chì, bạn cần trạm hàn có kiểm soát nhiệt và hồi nhiệt tốt. Ngoài ra, đừng trộn lẫn vật tư nếu quy trình yêu cầu kiểm soát hợp kim nghiêm ngặt.
Vì sao hàn xong dây vẫn không chắc?
Có thể dây chưa được nối cơ khí trước khi hàn. Thiếc chỉ tạo liên kết điện và hỗ trợ cơ khí, nên không thay thế hoàn toàn việc xoắn hoặc móc dây. Mối hàn quá ngắn, quá nhiều flux hoặc bị rung khi nguội cũng làm giảm độ bền. Bạn cần kiểm tra cả thiết kế giảm lực và lớp bọc bảo vệ sau mối nối.
Qua nội dung chia sẻ ở trên, bạn đã nắm được cách hàn thiếc vào dây đồng từ khâu chuẩn bị, tuốt và làm sạch dây, phủ thiếc, nối cơ khí, gia nhiệt, đến kiểm tra và bọc cách điện. Bạn chỉ cần nhớ ba điều: dây phải sạch, nhiệt phải truyền đều và mối nối phải được giữ chắc trước khi hàn. Thêm vào đó, chọn đúng trạm hàn sẽ giúp bạn làm việc ổn định, nhất là khi dùng thiếc không chì.
Nếu bạn đang cần chọn trạm hàn thiếc, máy khò nhiệt hay giải pháp chống tĩnh điện cho xưởng, hãy liên hệ Thái Quảng qua hotline trên thaiquang.com.vn để được tư vấn thiết bị phù hợp với tiết diện dây, loại thiếc và quy mô sản xuất của bạn.
