
Cách hàn thiếc cơ bản gồm 4 việc: làm sạch pad và chân linh kiện, làm nóng cả hai cùng lúc, đưa thiếc vào vùng tiếp xúc, rồi rút thiếc trước và rút mỏ hàn sau. Với thiếc có chì, bạn thường đặt nhiệt khoảng 300-350°C. Thiếc không chì cần khoảng 350-380°C, tùy hợp kim, kích thước mối hàn và loại đầu tip. Ngoài ra, bạn nên dùng mỏ hàn điều chỉnh được nhiệt, có hút khói và có biện pháp chống tĩnh điện để bảo vệ cả linh kiện lẫn sức khỏe của mình.
Bài viết này mình đi từ khái niệm, dụng cụ, từng bước thao tác đến các lỗi hay gặp, cách chọn trạm hàn và kiểm tra chất lượng. Nếu bạn làm ở xưởng sản xuất, phần ESD và chọn thiết bị ở cuối bài sẽ khá hữu ích.
Hàn thiếc là gì và mối hàn đạt yêu cầu trông như thế nào?
Hàn thiếc là quá trình dùng nhiệt làm nóng chảy vật liệu hàn để liên kết chân linh kiện với pad hoặc dây dẫn. Một mối hàn đạt yêu cầu phải bám đều trên cả chân linh kiện và pad, không rỗ, không nứt và không tạo cầu thiếc.
Về hình dạng, mối hàn tốt thường tương đối sáng, hơi lõm và chuyển tiếp mượt giữa chân linh kiện với pad. Tuy nhiên, bạn đừng chỉ nhìn độ bóng để đánh giá. Thực tế thì thiếc không chì thường có bề mặt xỉn hơn thiếc có chì, dù mối hàn vẫn đạt.
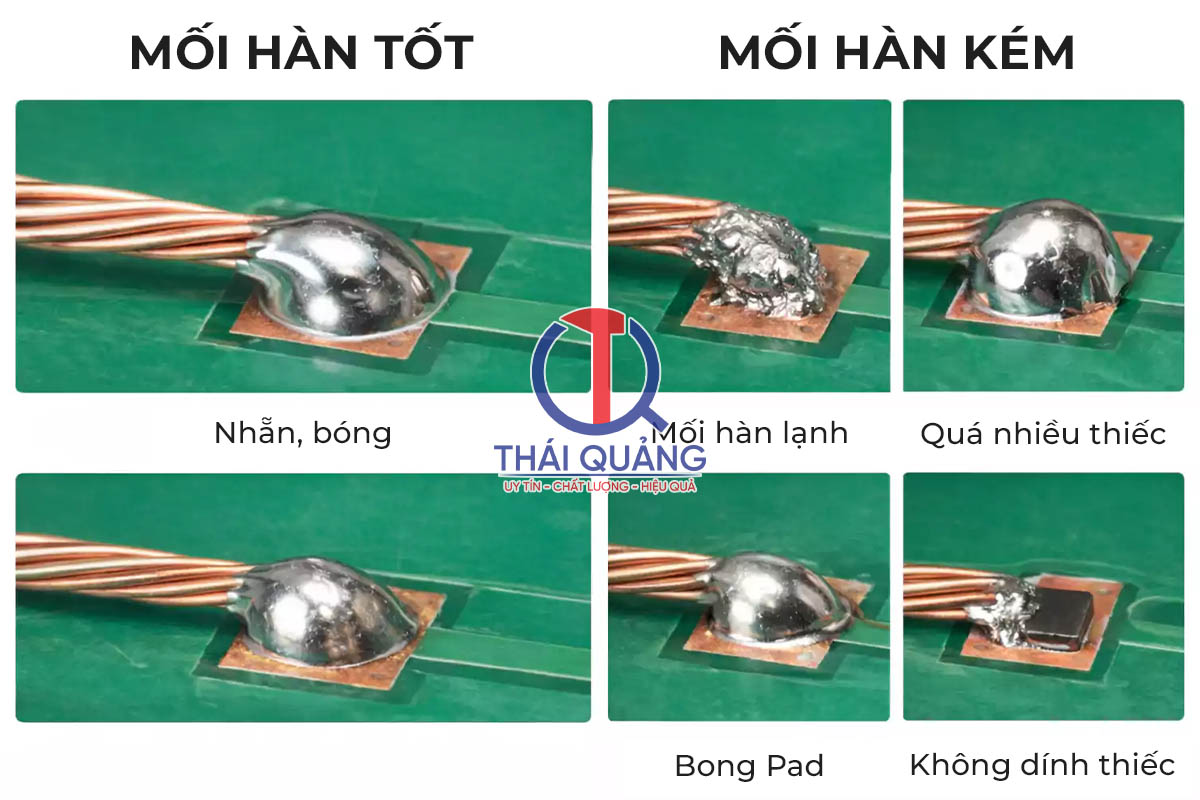
Với sản xuất điện tử, bạn có thể tham khảo tiêu chuẩn IPC J-STD-001 về vật liệu, phương pháp và yêu cầu chấp nhận mối hàn để làm tiêu chí nghiệm thu.
Chuẩn bị dụng cụ trước khi hàn thiếc
Bạn cần tối thiểu một trạm hàn điều chỉnh nhiệt độ, đầu tip phù hợp kích thước pad, dây thiếc có lõi flux, nhíp ESD, kìm cắt, dụng cụ hút thiếc và thiết bị làm sạch tip. Nếu hàn linh kiện điện tử, bạn nên có thêm bàn thao tác ESD và vòng đeo tay nối đất.
Ngoài ra, bạn nên có flux bổ sung và cồn IPA để làm sạch bề mặt sau khi hàn khi cần. Dây thiếc thì phải chọn đúng loại có chì hoặc không chì theo yêu cầu của sản phẩm.
| Dụng cụ | Công dụng chính |
|---|---|
| Trạm hàn điều chỉnh nhiệt | Giữ nhiệt ổn định, hạn chế quá nhiệt linh kiện |
| Đầu tip phù hợp | Truyền nhiệt nhanh, tạo mối hàn đều |
| Dây thiếc có flux | Tạo liên kết và giúp thiếc bám bề mặt |
| Flux bổ sung | Cải thiện khả năng làm ướt trên bề mặt khó hàn |
| Bơm hút thiếc | Loại bỏ mối hàn cũ hoặc thiếc thừa |
| Miếng đồng hoặc bọt biển chuyên dụng | Vệ sinh tip trong lúc hàn |
| Thiết bị hút khói | Giảm khói flux trong vùng hô hấp |
Cách hàn thiếc từng bước
Quy trình hàn thiếc gồm 5 bước: làm sạch bề mặt, chọn nhiệt độ, chuẩn bị đầu tip, gia nhiệt và đưa thiếc, cuối cùng là kiểm tra mối hàn. Bạn làm đúng thứ tự này thì tỷ lệ mối hàn lạnh hay thiếc không bám sẽ giảm đáng kể.
Bước 1: Kiểm tra và làm sạch bề mặt
Trước tiên, bạn làm sạch pad, chân linh kiện và dây dẫn để loại dầu, bụi và lớp oxi hóa. Đồng thời kiểm tra pad có bị bong, nứt hoặc đứt đường mạch không.
Kế đó, hãy cố định PCB và linh kiện để chúng không xê dịch khi thiếc đông đặc. Nếu bề mặt khó ăn thiếc, bạn chấm một lượng flux vừa đủ.
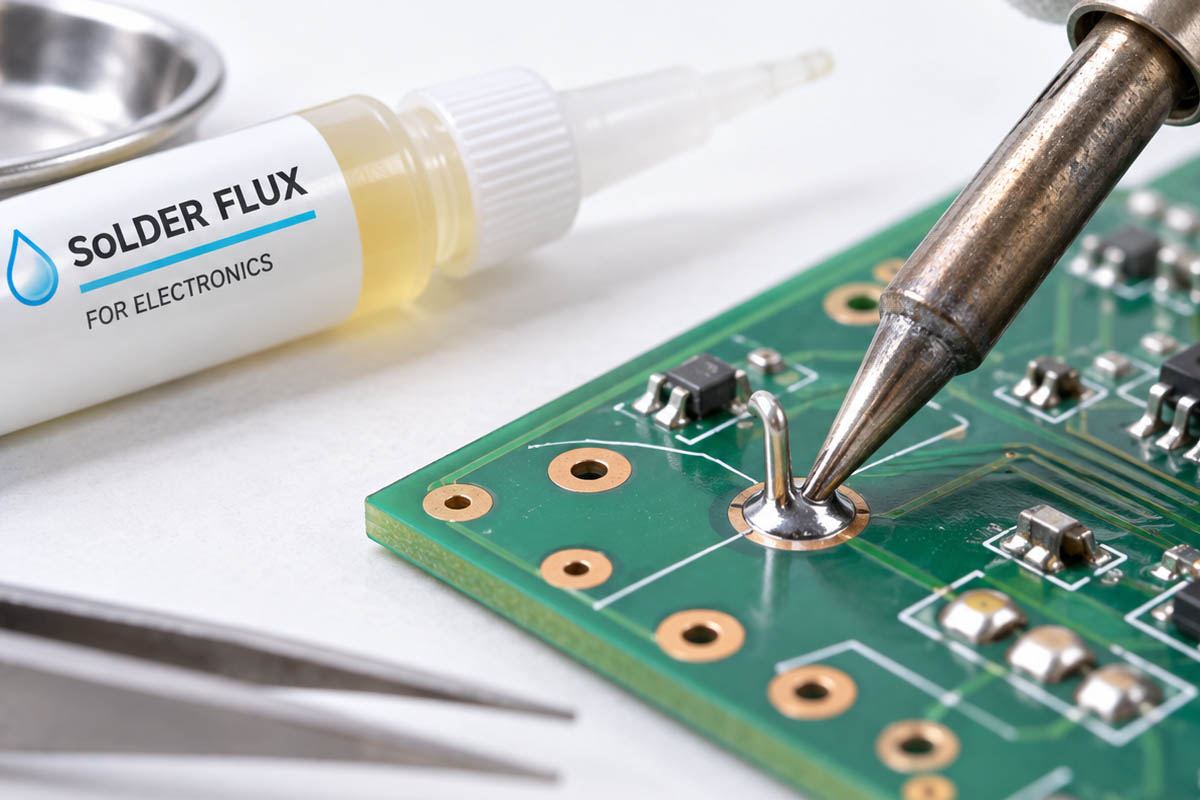
Bước 2: Chọn nhiệt độ hàn
Thiếc có chì Sn63/Pb37 thường bắt đầu ở khoảng 300-350°C, còn thiếc không chì như SAC305 thường cần khoảng 350-380°C.
Bạn đừng mặc định vặn nhiệt lên mức tối đa. Nhiệt quá cao làm cháy flux, dễ bong pad và giảm tuổi thọ đầu tip. Cho nên bạn hãy điều chỉnh thêm theo kích thước pad, khối lượng linh kiện, mặt phẳng mass và loại tip.
Nếu dùng trạm hàn Bakon như BK969, BK2000, BK2200 và các dòng tương đương, bạn có thể làm việc với quy trình hàn thiếc không chì. Dù vậy, bạn vẫn cần cài nhiệt theo dây thiếc và PCB thực tế.
Bước 3: Làm sạch và phủ thiếc cho đầu tip
Bạn làm nóng mỏ hàn thiếc đến nhiệt độ cài đặt, lau sạch tip rồi phủ một lớp thiếc mỏng lên bề mặt tip. Lớp thiếc này giúp truyền nhiệt tốt hơn.
Đừng để tip khô quá lâu, vì tip dễ oxi hóa và khó làm ướt. Bên cạnh đó, tránh dùng vật liệu mài nhám để chà tip, vì lớp phủ của đầu tip sẽ bị hỏng.
Bước 4: Gia nhiệt pad và chân linh kiện, rồi đưa thiếc vào
Bạn đặt tip tiếp xúc đồng thời với pad và chân linh kiện, chờ khoảng 1-3 giây cho nhiệt truyền đều. Sau đó đưa dây thiếc vào điểm tiếp xúc giữa tip, pad và chân linh kiện.
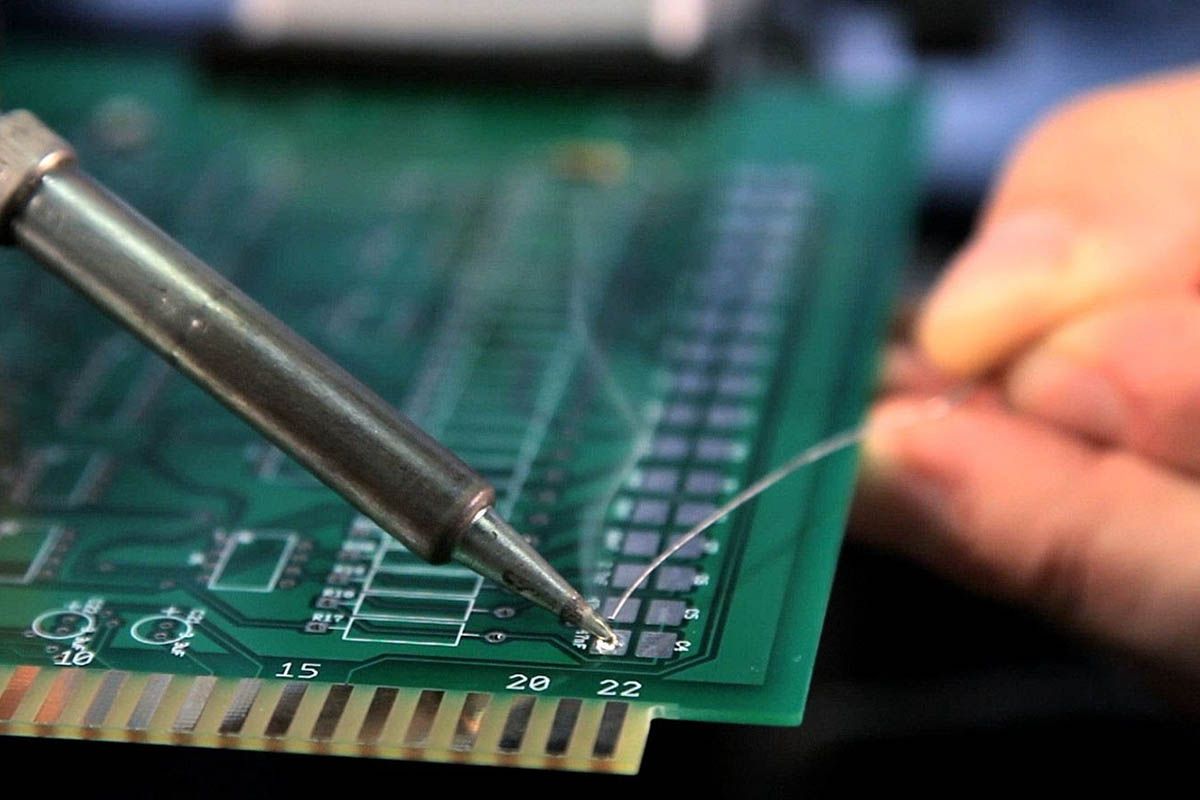
Lỗi thường thấy là chỉ làm nóng dây thiếc thay vì làm nóng mối hàn. Khi thiếc chảy và lan đều, bạn rút dây thiếc trước rồi mới rút tip. Cuối cùng, giữ linh kiện đứng yên đến khi mối hàn nguội hoàn toàn.
Bước 5: Kiểm tra và vệ sinh mối hàn
Bạn kiểm tra bằng mắt hoặc kính phóng đại, xem có cầu thiếc giữa hai pad liền kề không. Khi cần xác nhận kết nối, hãy dùng đồng hồ đo thông mạch.
Sau khi mối hàn đã ổn định, bạn cắt phần chân linh kiện thừa. Tiếp theo, làm sạch cặn flux theo yêu cầu của loại flux và quy trình sản xuất.
Cách hàn thiếc không chì khác gì thiếc có chì?
Hàn thiếc không chì cần nhiệt độ cao hơn thiếc có chì, thường khoảng 350-380°C so với 300-350°C. Ngoài ra, thiếc không chì khó chảy hơn nên đòi hỏi trạm hàn ổn định nhiệt và tip truyền nhiệt tốt.
| Tiêu chí | Thiếc có chì | Thiếc không chì |
|---|---|---|
| Nhiệt độ tham khảo | 300-350°C | 350-380°C |
| Khả năng chảy | Dễ chảy hơn | Cần nhiệt cao hơn |
| Bề mặt mối hàn | Thường sáng hơn | Có thể xỉn hơn |
| Yêu cầu thiết bị | Trạm hàn thông thường | Trạm ổn định nhiệt, tip phù hợp |
| Lưu ý chính | Hạn chế tiếp xúc với chì | Kiểm soát nhiệt và thời gian hàn |
Khi hàn không chì, bạn nên chú ý mấy điểm sau:
- Chọn dây thiếc đúng hợp kim, phổ biến là SAC305 hoặc Sn99.3/Cu0.7.
- Cài nhiệt cao hơn thiếc có chì nhưng vẫn nằm trong giới hạn của nhà sản xuất linh kiện và PCB.
- Dùng tip truyền nhiệt tốt, nhất là khi hàn pad nối với vùng mass lớn.
- Nếu thiếc khó chảy, hãy giảm thời gian tiếp xúc hoặc cải thiện truyền nhiệt thay vì chỉ tăng nhiệt độ.
Trạm có kiểm soát nhiệt ổn định giúp hạn chế cháy flux và hư hỏng linh kiện. Các trạm hàn Bakon như BK969, BK2000, BK2200 được giới thiệu với khả năng hỗ trợ hàn lead-free nên phù hợp cho nhu cầu này.
Cách hàn dây điện và linh kiện xuyên lỗ
Với dây điện và linh kiện xuyên lỗ, bạn phủ thiếc sơ bộ cho dây, luồn chân qua lỗ PCB, gia nhiệt cả pad và chân rồi đưa lượng thiếc vừa đủ để tạo hình nón nhỏ.
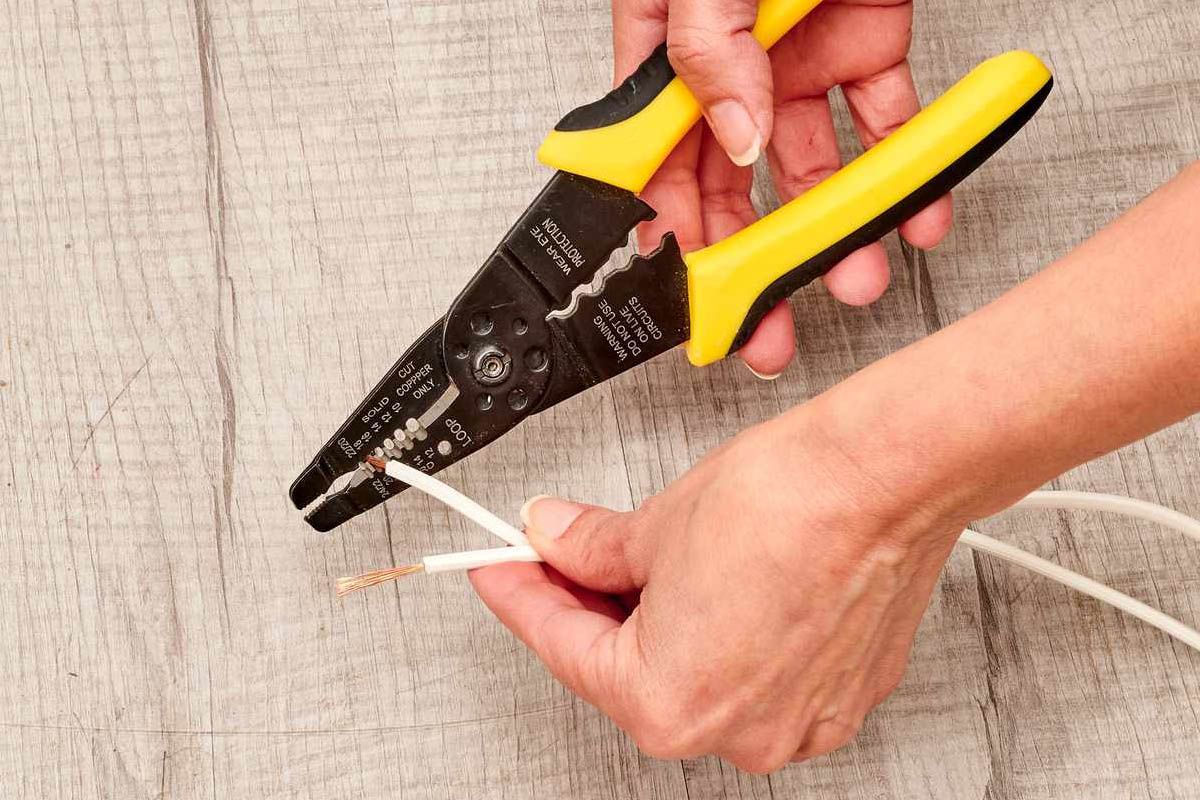
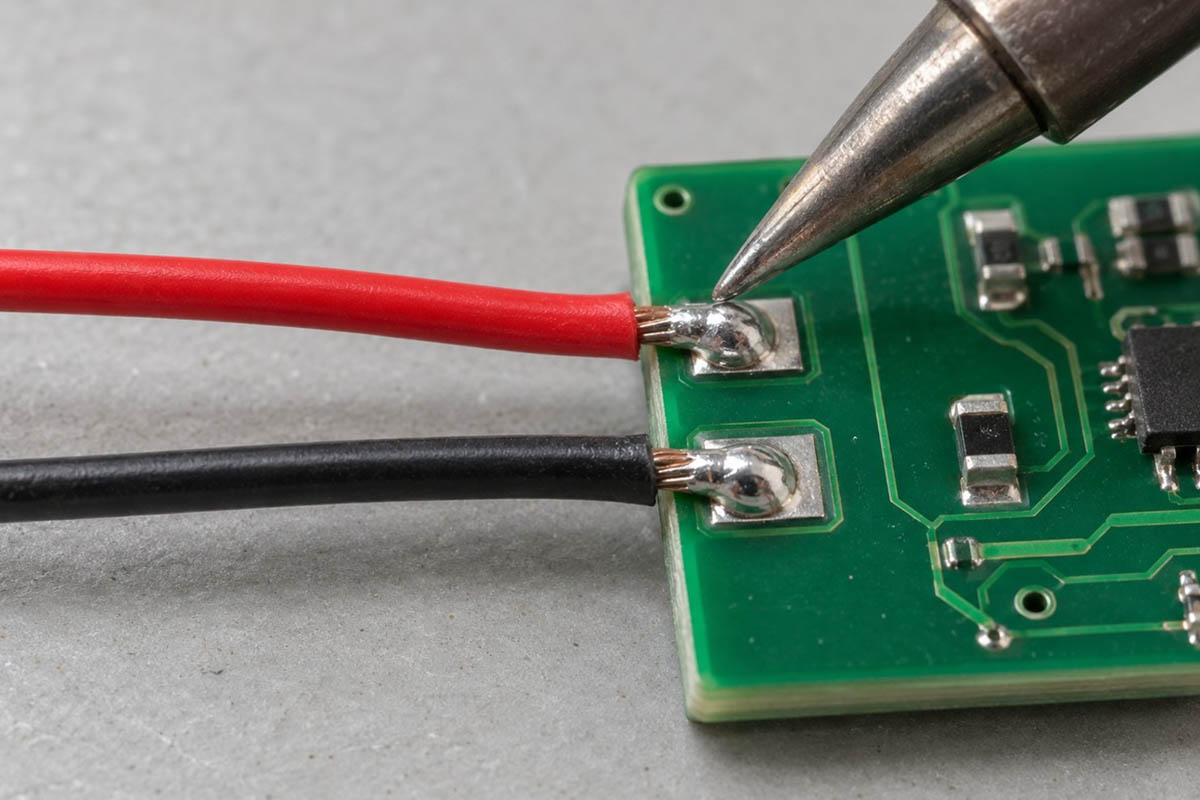
Cụ thể, bạn tuốt dây vừa đủ để không đứt các sợi đồng nhỏ, sau đó xoắn gọn đầu dây. Với dây điện lớn, hãy chọn tip lớn hơn và gia nhiệt lâu hơn thay vì ép thiếc quá nhiều. Bạn biết đấy, mối hàn phủ kín quá mức nhìn có vẻ chắc nhưng thường che mất lỗi bên dưới.
Cách hàn linh kiện SMD
Để hàn SMD, bạn dùng flux hỗ trợ thiếc lan trên pad, cố định một đầu linh kiện trước rồi hàn các chân còn lại bằng tip nhỏ vừa phải.
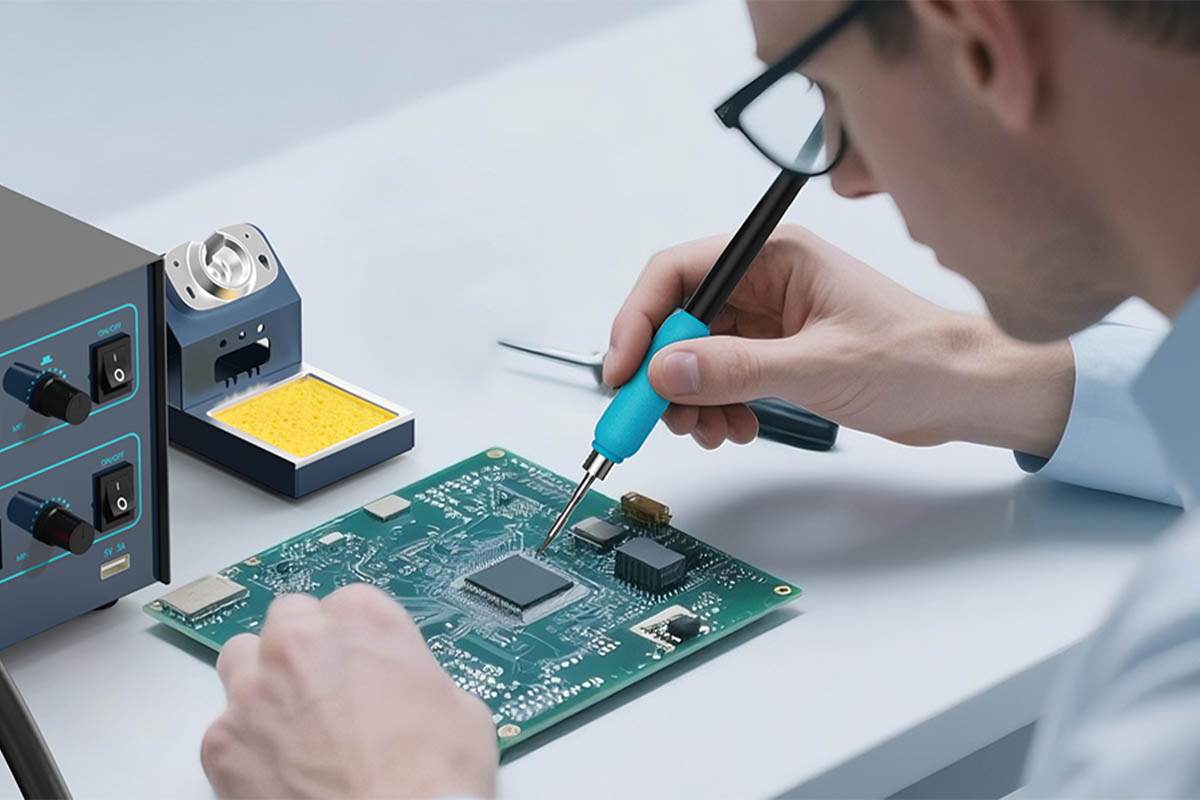
Đầu tip nhỏ phù hợp với chân mảnh, nhưng không nên nhỏ đến mức truyền nhiệt kém. Khi bị cầu thiếc, bạn bổ sung flux và kéo tip dọc theo hàng chân. Còn với số lượng lớn, bạn có thể cân nhắc máy khò nhiệt, máy hàn thiếc tự động hoặc thiết bị cấp thiếc phù hợp.
Các lỗi thường gặp khi hàn thiếc và cách khắc phục
Những lỗi phổ biến nhất gồm mối hàn lạnh, thiếc không bám pad, cầu thiếc, bong pad và mối hàn rỗ. Hầu hết đều liên quan đến nhiệt, bề mặt bẩn hoặc lượng thiếc, flux chưa hợp lý.
| Lỗi | Nguyên nhân thường gặp | Cách khắc phục |
|---|---|---|
| Mối hàn lạnh | Pad hoặc chân linh kiện chưa đủ nóng, linh kiện bị xê dịch khi nguội | Làm sạch bề mặt, tăng truyền nhiệt, giữ yên khi nguội |
| Thiếc không bám pad | Pad hoặc tip bị oxi hóa, bẩn, hoặc còn lớp phủ không phù hợp | Bổ sung flux, làm sạch pad, thay tip nếu lớp phủ hỏng |
| Cầu thiếc giữa các chân | Quá nhiều thiếc, tip quá lớn, chân quá sát, flux không đều | Dùng flux và bấc hút thiếc để loại phần dư |
| Bong pad, cháy PCB | Nhiệt quá cao, giữ tip quá lâu, tháo hàn nhiều lần trên PCB mỏng | Giảm nhiệt, rút ngắn thời gian, dùng preheater khi cần |
| Mối hàn rỗ, nhiều bọt | Flux bay hơi quá nhanh, bề mặt bẩn, dây thiếc bảo quản kém | Kiểm tra loại flux, nhiệt độ, thời gian; không dùng quá nhiều flux |
Mối hàn bị lạnh trông như thế nào?
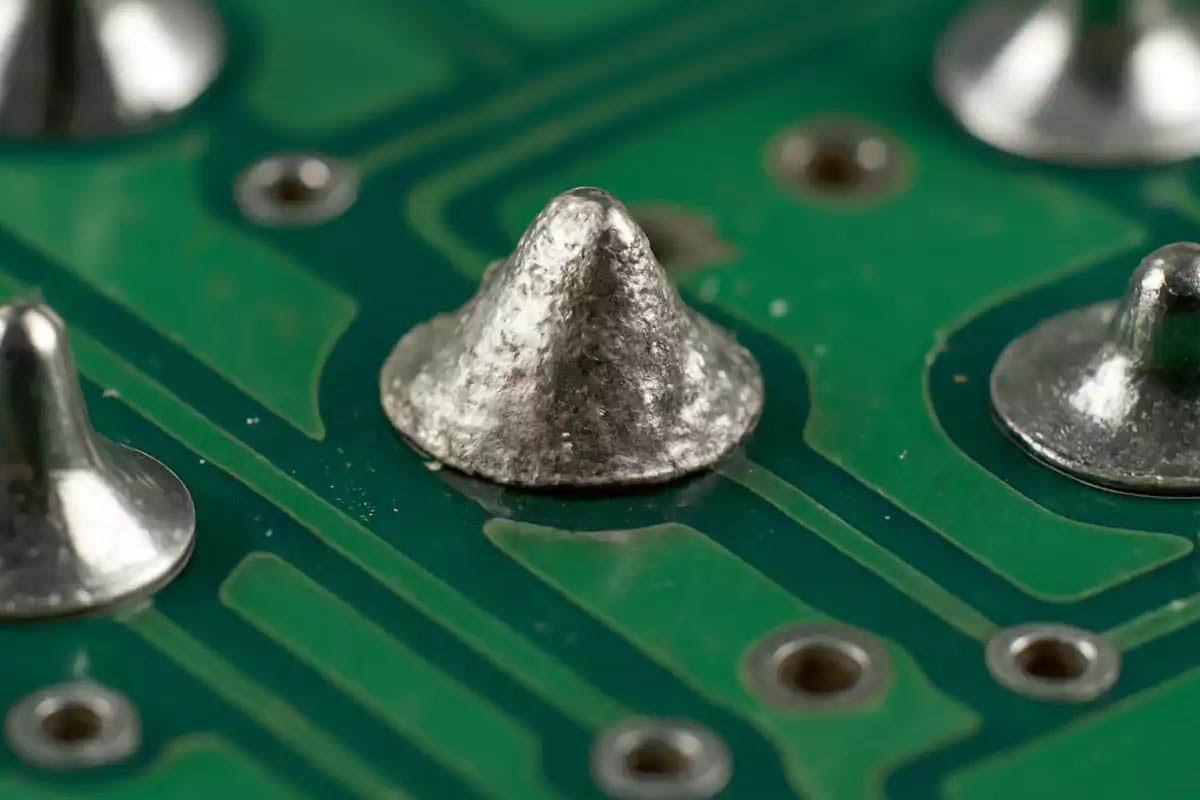
Mối hàn lạnh thường sần, đục, có thể nứt hoặc bong khi rung nhẹ. Nguyên nhân chính là pad hoặc chân linh kiện chưa đủ nóng khi thiếc chảy vào.
Làm sao khi thiếc không bám vào pad?
Bạn kiểm tra pad và tip trước. Nếu một trong hai bị oxi hóa hoặc bẩn, thiếc sẽ co lại thành giọt thay vì lan ra. Lúc này hãy làm sạch, thêm flux và thay tip nếu lớp phủ đã hỏng.
Lưu ý an toàn khi hàn thiếc
Khi hàn thiếc, bạn cần hút khói tại nguồn hoặc làm việc ở nơi thông gió tốt, đeo kính bảo hộ, tránh chạm vào tip nóng và rửa tay sau khi thao tác, đặc biệt khi dùng thiếc có chì.
Khói flux có thể gây kích ứng và nhạy cảm đường hô hấp, nên thiết bị hút khói hàn không phải món phụ kiện cho đủ bộ. Bên cạnh đó, bạn nên đeo kính khi cắt chân linh kiện hoặc xử lý thiếc nóng. Khi không dùng, hãy đặt mỏ hàn vào giá đỡ, tránh để tip chạm dây điện hay vật dễ cháy.
Cách chống tĩnh điện khi hàn mạch điện tử
Để chống tĩnh điện khi hàn, bạn dùng thảm bàn ESD nối đất đúng quy trình, đeo vòng tay ESD và chọn trạm hàn có thiết kế chống tĩnh điện. Ngoài ra, PCB, IC và cảm biến nên được bảo quản trong túi hoặc hộp chống tĩnh điện.
Với linh kiện nhạy tĩnh điện, bạn nên dùng giám sát nối đất liên tục và kiểm tra dây tiếp địa định kỳ. Mục tiêu là người thao tác, bàn làm việc và thiết bị cùng ở một mức điện thế khi chạm vào PCB. Nhờ vậy, nguy cơ phóng tĩnh điện làm hỏng linh kiện giảm đi nhiều, kể cả khi bạn không thấy hư hỏng ngay.
Hướng dẫn chọn trạm hàn theo nhu cầu
Bạn chọn trạm hàn dựa trên mục đích: sửa chữa cơ bản cần trạm điều chỉnh nhiệt linh hoạt, điện tử chuyên nghiệp cần độ chính xác và chống tĩnh điện, còn sản xuất lặp lại nên cân nhắc máy cấp thiếc tự động.
| Nhu cầu | Ưu tiên khi chọn | Gợi ý tham khảo |
|---|---|---|
| Hàn sửa chữa cơ bản | Trạm điều chỉnh nhiệt, nhiều loại tip, tay hàn nhẹ, thay tip nhanh | Bakon BK969 (hàn thủ công, hỗ trợ thiếc không chì) |
| Hàn điện tử chuyên nghiệp | Chống tĩnh điện, điều khiển nhiệt chính xác, chế độ nghỉ tự động | Bakon BK2000, BK2200 và các dòng tương tự |
| Hàn lặp lại hoặc sản xuất | Kiểm soát chiều dài, tốc độ, thời gian cấp thiếc | Máy hàn cấp thiếc tự động Bakon BK375B+ (dải nhiệt 200-480°C) |
Với hàn điện tử chuyên nghiệp, bạn chọn tip theo linh kiện: tip nhỏ cho SMD, tip rộng cho pad mass. Còn với sản xuất, bạn nên chạy thử trên PCB mẫu trước khi triển khai hàng loạt. Đồng thời, hãy ghi nhận nhiệt độ, lượng thiếc, thời gian hàn và tỷ lệ lỗi để tối ưu quy trình.
Quy trình kiểm tra chất lượng sau khi hàn
Sau khi hàn, bạn kiểm tra theo 3 lớp: ngoại quan, cơ khí và điện. Cách này giúp bạn phát hiện cả lỗi nhìn thấy được lẫn lỗi tiềm ẩn.
- Ngoại quan: độ phủ thiếc, cầu thiếc, nứt, rỗ và tình trạng pad.
- Cơ khí: độ chắc của linh kiện, dây dẫn và mối nối.
- Điện: thông mạch, chập mạch và thông số chức năng.
Bạn cũng nên kiểm tra lại các vùng chịu nhiệt lớn hoặc pad nối mass. Với sản xuất, hãy lập tiêu chí chấp nhận và hồ sơ thông số theo yêu cầu quy trình IPC J-STD-001.
Kinh nghiệm triển khai thiết bị hàn tại doanh nghiệp
Với xưởng có yêu cầu ESD, bạn nên đánh giá đồng bộ trạm hàn, thảm bàn, nối đất, vòng tay và thiết bị hút khói, thay vì chỉ mua riêng một chiếc mỏ hàn.
Thái Quảng là đơn vị cung cấp giải pháp và sản phẩm khử tĩnh điện, chống tĩnh điện, phòng sạch cùng các thiết bị phụ trợ tự động hóa cho môi trường sản xuất, trong đó có máy hàn thiếc và máy khò nhiệt của nhiều hãng. Nhờ nhìn bài toán theo hướng đồng bộ, việc chọn thiết bị sẽ bám sát thực tế xưởng hơn.
Khi cân nhắc giữa các dòng máy hàn thiếc, bạn nên dựa trên:
- Loại PCB đang hàn.
- Đường kính dây thiếc.
- Sản lượng mỗi ca.
- Yêu cầu kiểm soát thao tác.
Mình khuyên bạn yêu cầu chạy thử trên mẫu thực tế để xác định tip, nhiệt độ, thời gian gia nhiệt và lượng thiếc phù hợp. Với dây chuyền sản xuất, bạn cũng cần kết hợp hướng dẫn thao tác, đào tạo nhân sự và kiểm tra định kỳ thiết bị ESD.
Checklist cách hàn thiếc nhanh
- Xác định loại thiếc: có chì hay không chì.
- Làm sạch pad, chân linh kiện và đầu tip.
- Cài nhiệt độ phù hợp, không mặc định dùng nhiệt tối đa.
- Phủ một lớp thiếc mỏng lên tip.
- Gia nhiệt đồng thời pad và chân linh kiện.
- Đưa thiếc vào vùng tiếp xúc, không đưa trực tiếp lên tip khô.
- Rút dây thiếc trước, rút mỏ hàn sau.
- Giữ mối hàn đứng yên khi nguội.
- Kiểm tra cầu thiếc, mối hàn lạnh và pad bong.
- Hút khói, đeo bảo hộ và thực hiện đúng quy trình ESD.
Câu hỏi thường gặp về cách hàn thiếc
Hàn thiếc nên để nhiệt độ bao nhiêu?
Thiếc có chì thường khoảng 300-350°C, thiếc không chì khoảng 350-380°C. Bạn nên bắt đầu ở mức thấp rồi điều chỉnh theo kích thước pad, linh kiện và loại tip.
Vì sao thiếc không chảy hoặc thiếc không bám vào mối hàn?
Thường do pad hoặc tip bị oxi hóa, bẩn hoặc chưa đủ nhiệt. Bạn làm sạch bề mặt, phủ thiếc cho tip và thêm flux là có thể cải thiện.
Rút thiếc hay rút mỏ hàn trước?
Bạn rút dây thiếc trước, rút mỏ hàn sau. Cách này giúp lượng thiếc vừa đủ và mối hàn lan đều.
Mối hàn xỉn có phải mối hàn lỗi không?
Không hẳn. Thiếc không chì thường xỉn hơn thiếc có chì. Bạn cần xét thêm độ bám, hình dạng lõm nhẹ và việc có rỗ, nứt hay không.
Có nên tăng nhiệt tối đa để hàn nhanh hơn không?
Không nên. Nhiệt quá cao làm cháy flux, bong pad và giảm tuổi thọ tip. Nếu thiếc khó chảy, hãy kiểm tra tip, độ sạch bề mặt và khả năng truyền nhiệt trước.
Trạm hàn Bakon nào hỗ trợ hàn không chì?
Các trạm hàn Bakon như BK969, BK2000, BK2200 đều hỗ trợ hàn lead-free. Bạn vẫn cần cài nhiệt theo dây thiếc và PCB thực tế.
Khi nào nên dùng máy cấp thiếc tự động?
Khi hàn lặp lại hoặc sản xuất số lượng lớn và bạn cần kiểm soát ổn định chiều dài, tốc độ, thời gian cấp thiếc. Bạn nên chạy thử trên PCB mẫu trước.
Qua nội dung chia sẻ ở trên, hy vọng bạn đã nắm được cách hàn thiếc đúng kỹ thuật: làm sạch bề mặt, chọn nhiệt độ hợp lý, gia nhiệt đồng thời pad và chân linh kiện, đưa thiếc đúng vị trí, rồi kiểm tra mối hàn. Đừng quên hút khói và chống tĩnh điện, đặc biệt khi làm việc với mạch điện tử.
Nếu bạn đang cần chọn trạm hàn, máy hàn thiếc, máy khò nhiệt hoặc xây dựng khu vực làm việc chống tĩnh điện cho xưởng, hãy liên hệ Thái Quảng qua hotline trên thaiquang.com.vn. Đội ngũ sẽ tư vấn giải pháp phù hợp với loại PCB, sản lượng và yêu cầu ESD của bạn.
