
Cơ cấu cấp vít (Screw Feeding Method) là hệ thống đưa từng con vít từ phễu chứa đến vị trí bắt vít hoặc đầu tua vít, đúng hướng và đúng thời điểm. Các phương pháp phổ biến gồm cấp vít bằng ray rung, đĩa xoay, thổi khí, hút chân không và gắp vít Pick & Place. Mỗi loại phù hợp với một kích thước vít, tốc độ, khoảng cách cấp và mức độ tự động hóa khác nhau.
Trong thực tế, nhiều hệ thống công nghiệp còn kết hợp bộ cấp rung hoặc step feeder với đầu cấp thổi khí, đầu hút chân không hay đầu gắp vít. Nhờ vậy, cùng một nền tảng có thể phục vụ cả trạm thủ công lẫn dây chuyền robot. Trong bài này, mình sẽ cùng bạn đi từ nguyên lý chung, các kiểu cấp vít, cách so sánh, cho đến tiêu chí chọn và lỗi thường gặp.
Cơ cấu cấp vít là gì?
Cơ cấu cấp vít là tập hợp các bộ phận có nhiệm vụ chứa, định hướng, tách và đưa từng vít đến vị trí sử dụng. Mục tiêu chính là giảm thao tác gắp vít bằng tay, giữ chu kỳ lắp ráp ổn định và hạn chế tình trạng cấp hai vít cùng lúc.
Một hệ thống thường có phễu chứa, bộ sắp xếp vít, ray dẫn, cơ cấu tách vít, ống dẫn hoặc đầu cấp. Máy cấp vít tự động có thể dùng độc lập với tua vít điện, hoặc tích hợp vào máy bắt vít, robot và dây chuyền tự động.
Bạn có thể hình dung luồng vận hành như sau: phễu chứa → định hướng → tách vít → cấp vít → bắt vít.
Nguyên lý hoạt động của hệ thống cấp vít tự động
Hệ thống cấp vít tự động hoạt động theo bốn bước: chứa vít, sắp xếp và định hướng, tách từng vít, rồi đưa vít đến đầu bắt vít. Hiểu rõ bốn bước này sẽ giúp bạn dễ xác định lỗi nằm ở đâu khi máy chạy không ổn định.
Bước 1: Chứa và nạp vít
Vít được nạp vào phễu, bát rung, đĩa xoay hoặc bộ chứa dạng step feeder. Dung tích phễu cần phù hợp với sản lượng để bạn không phải bổ sung vít quá thường xuyên.
Mặt khác, bạn không nên đổ quá đầy nếu vít dễ chồng, mắc hoặc kẹt tại cửa ra. Với môi trường phòng sạch, bạn cũng cần kiểm soát bụi kim loại, dầu và mạt phát sinh trong quá trình vận hành.
Bước 2: Sắp xếp và định hướng vít
Rung động hoặc chuyển động quay sẽ đưa vít lên ray dẫn. Ray chỉ giữ lại những vít có hướng phù hợp, còn vít nằm ngược chiều sẽ rơi trở lại phễu.
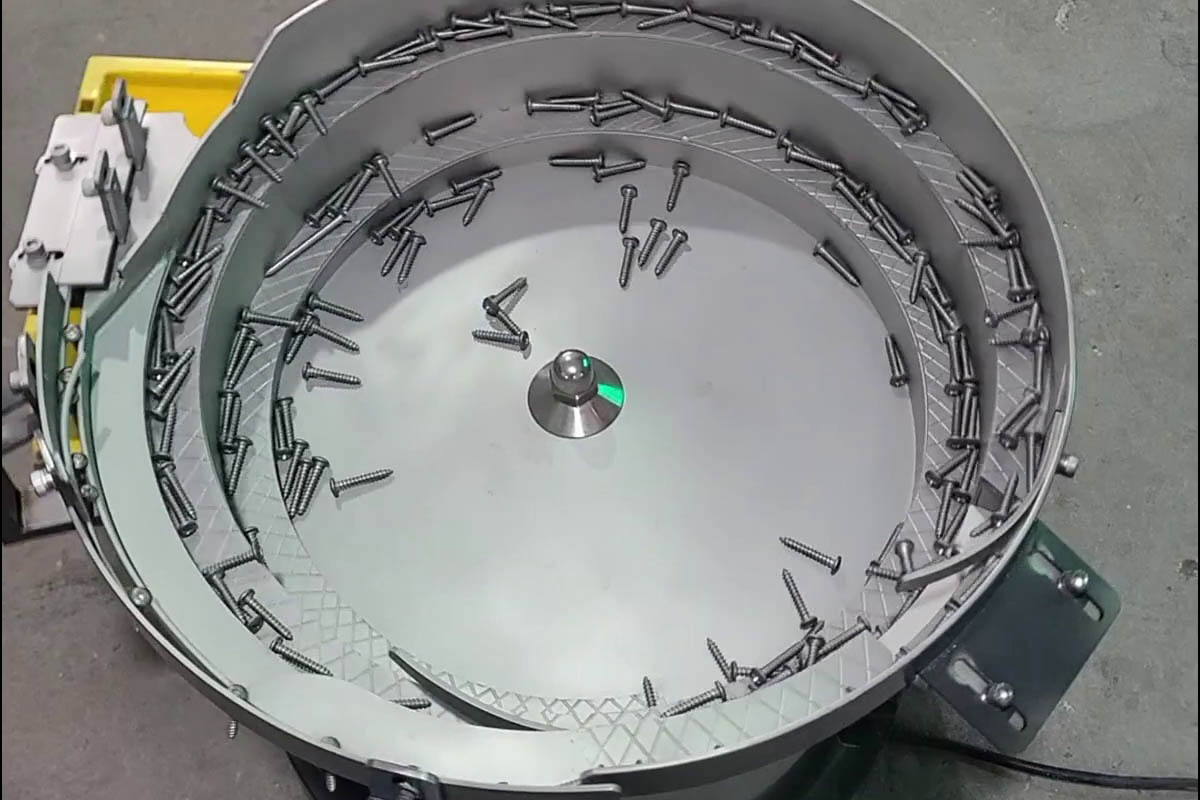
Bộ cấp rung phù hợp với nhiều loại vít, nhưng có thể gây tiếng ồn và ma sát. Vì thế, step feeder thường được cân nhắc khi cần giảm tiếng ồn, giảm ma sát và hạn chế hạt phát sinh trong khu vực lắp ráp.
Bước 3: Tách từng vít
Cơ cấu tách vít bảo đảm mỗi chu kỳ chỉ có một vít được đưa ra. Thường thấy nhất là chốt chặn khí nén, cửa trượt, thanh tách hoặc cơ cấu ngắt trên ray. Cảm biến cũng có thể xác nhận vít đã đến vị trí cấp trước khi tua vít hoạt động.
Lưu ý rằng nếu khe tách không phù hợp với đường kính đầu vít, hệ thống rất dễ kẹt hoặc cấp sai.
Bước 4: Đưa vít đến đầu bắt vít
Ở bước cuối, vít có thể được cấp trực tiếp tại rãnh lấy vít, thổi qua ống, hút bằng chân không hoặc gắp bằng cơ cấu Pick & Place. Phương án cấp cần đồng bộ với hành trình, tốc độ và vị trí của tua vít.
Với hệ thống tự động, tín hiệu điều khiển thường liên kết giữa bộ cấp vít, tua vít, robot và cảm biến xác nhận. Chu trình của một vít sẽ đi từ lúc được tách, được đưa đến đầu bắt, cho đến khi được siết vào sản phẩm.
Các phương pháp cấp vít phổ biến
Các phương pháp cấp vít phổ biến gồm bát rung/ray rung, đĩa xoay và step feeder ở khâu sắp xếp vít. Ba kiểu này thường đóng vai trò “nguồn cấp”, sau đó mới kết hợp với thổi khí, hút chân không hoặc gắp vít để đưa vít đến vị trí siết.
Cấp vít bằng ray rung hoặc bát rung
Bát rung tạo dao động để đưa vít từ phễu lên ray và định hướng vít. Ưu điểm là kết cấu phổ biến, dễ thay đổi cho nhiều loại vít và phù hợp sản xuất liên tục.
Tuy nhiên, bát rung có thể gây tiếng ồn, truyền rung sang thiết bị và phát sinh mạt do ma sát. Bên cạnh đó, biên dạng ray cần thiết kế đúng theo đường kính thân, đầu vít, chiều dài và loại long đen. Một số nhà sản xuất như Doga mô tả hệ thống bát rung có thể chọn và định hướng vít trước khi chuyển sang ray tách và ống thổi.
Cấp vít bằng đĩa xoay
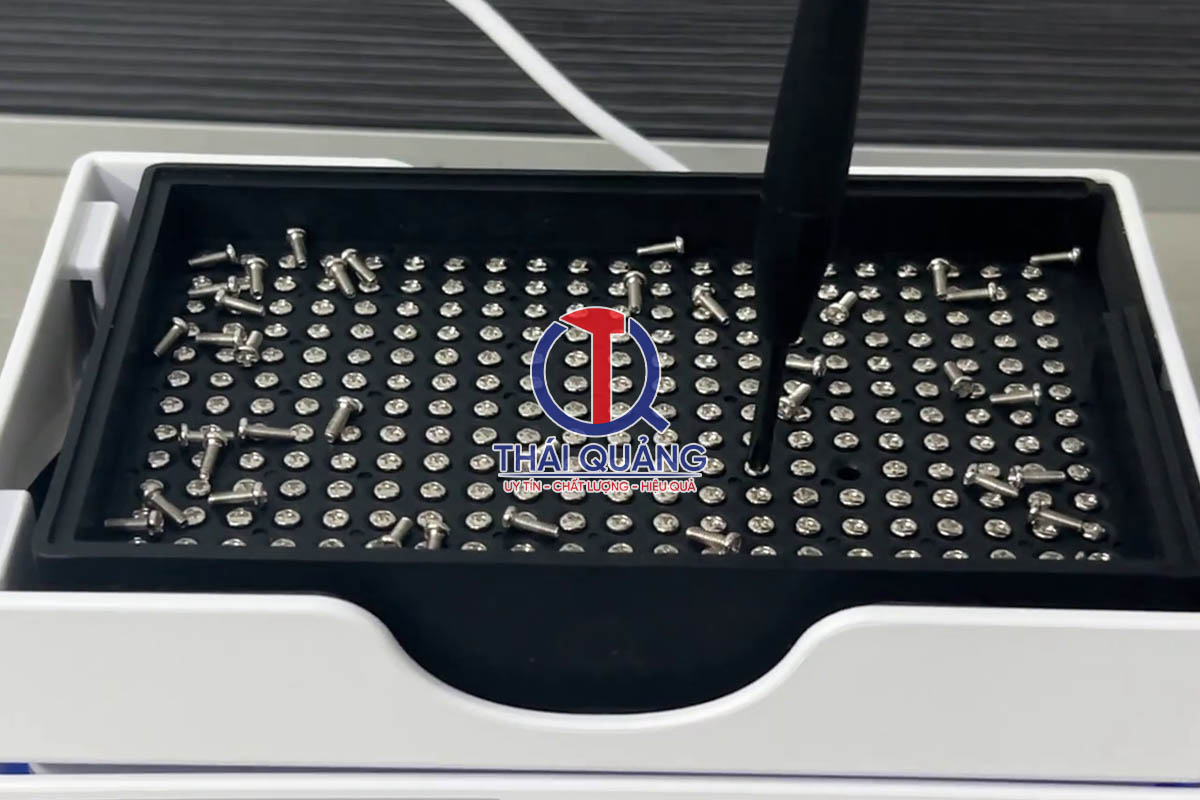
Đĩa xoay gắn với buồng chứa và đưa vít tuần tự đến vị trí cấp. Cơ cấu này nhỏ gọn nên rất hợp với máy cấp vít để bàn và các trạm lắp ráp bán tự động.
Nếu rãnh dẫn và bộ tách được thiết kế tương thích, đĩa xoay vẫn dùng được với vít có long đen. Dù vậy, bạn cần kiểm tra khả năng chống chồng vít và độ ổn định khi vít có hình dạng không đối xứng. Có thể kể đến một số dòng máy cấp vít Bakon, sử dụng cơ cấu tự sắp xếp và đưa vít ra vị trí lấy để thao tác thuận tiện với tua vít điện.
Cấp vít bằng step feeder
Step feeder dùng chuyển động nâng từng bước để đưa vít lên ray, thay vì rung liên tục. Nhờ vậy, tiếng ồn thấp hơn, ma sát giảm và dễ kiểm soát hạt hơn.
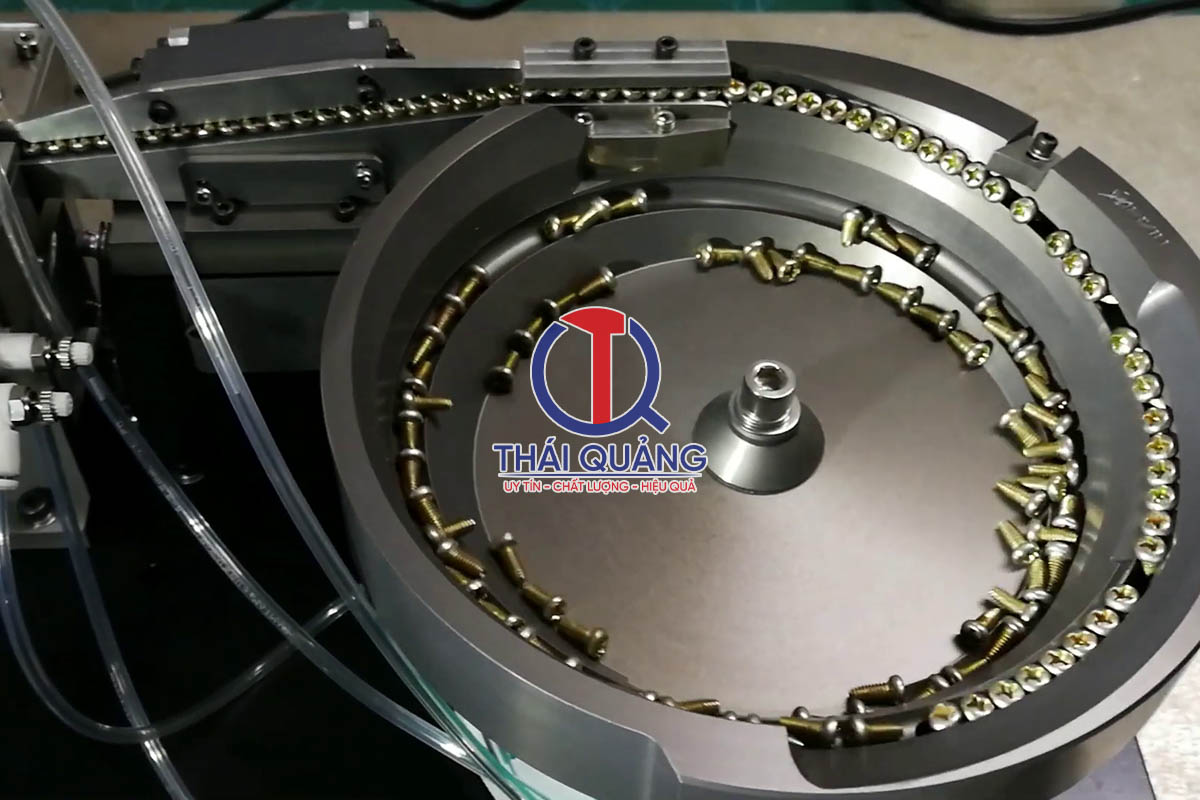
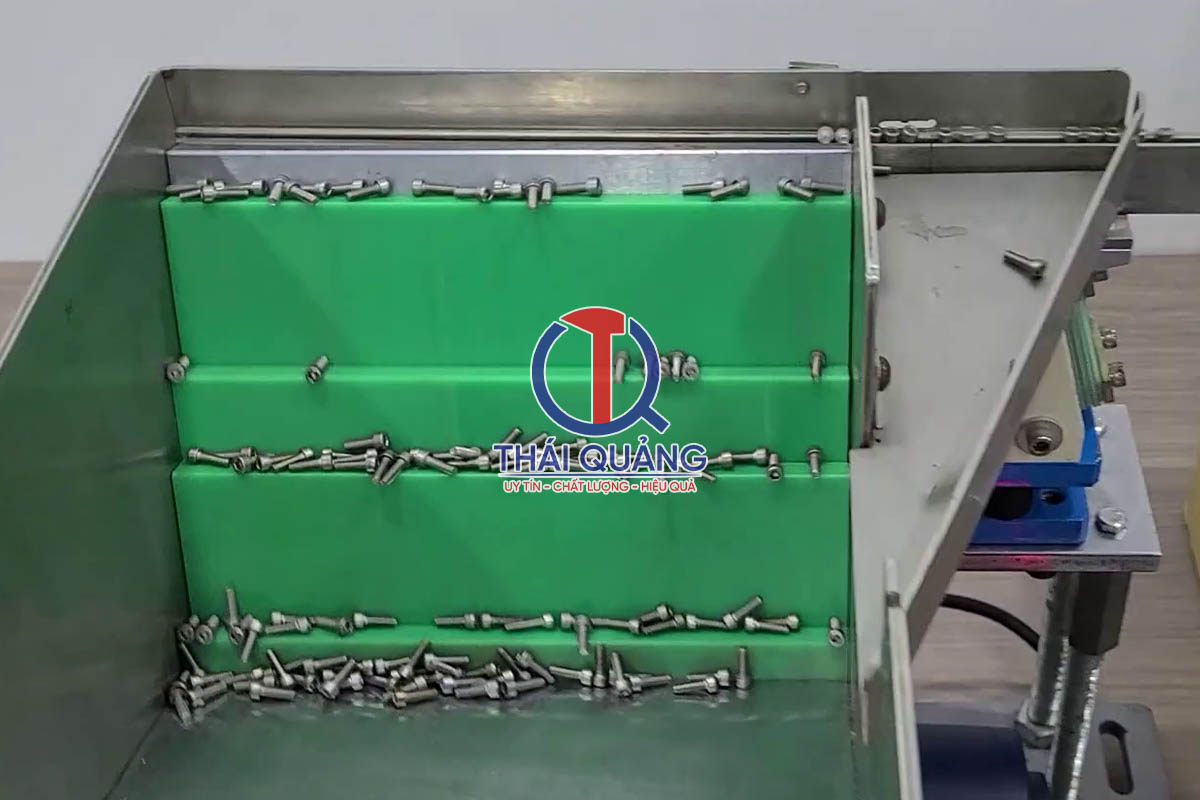
Kiểu này hợp với dây chuyền tự động, ngành điện tử và các khu vực yêu cầu độ ổn định cao. Bạn nên đánh giá dung tích phễu, tốc độ cấp và khả năng tương thích với hình dạng vít. Nhiều hệ thống công nghiệp cho phép chọn step feeder hoặc bowl feeder tùy sản lượng và yêu cầu vận hành.
Cơ cấu cấp vít kiểu thổi khí
Cơ cấu cấp vít kiểu thổi khí (Blowing Type) dùng khí nén đẩy vít đi qua ống dẫn đến đầu bắt vít. Kiểu này cho tốc độ nhanh và cho phép đặt bộ cấp vít cách xa vị trí bắt vít, nên rất phổ biến với máy bắt vít tự động và robot.
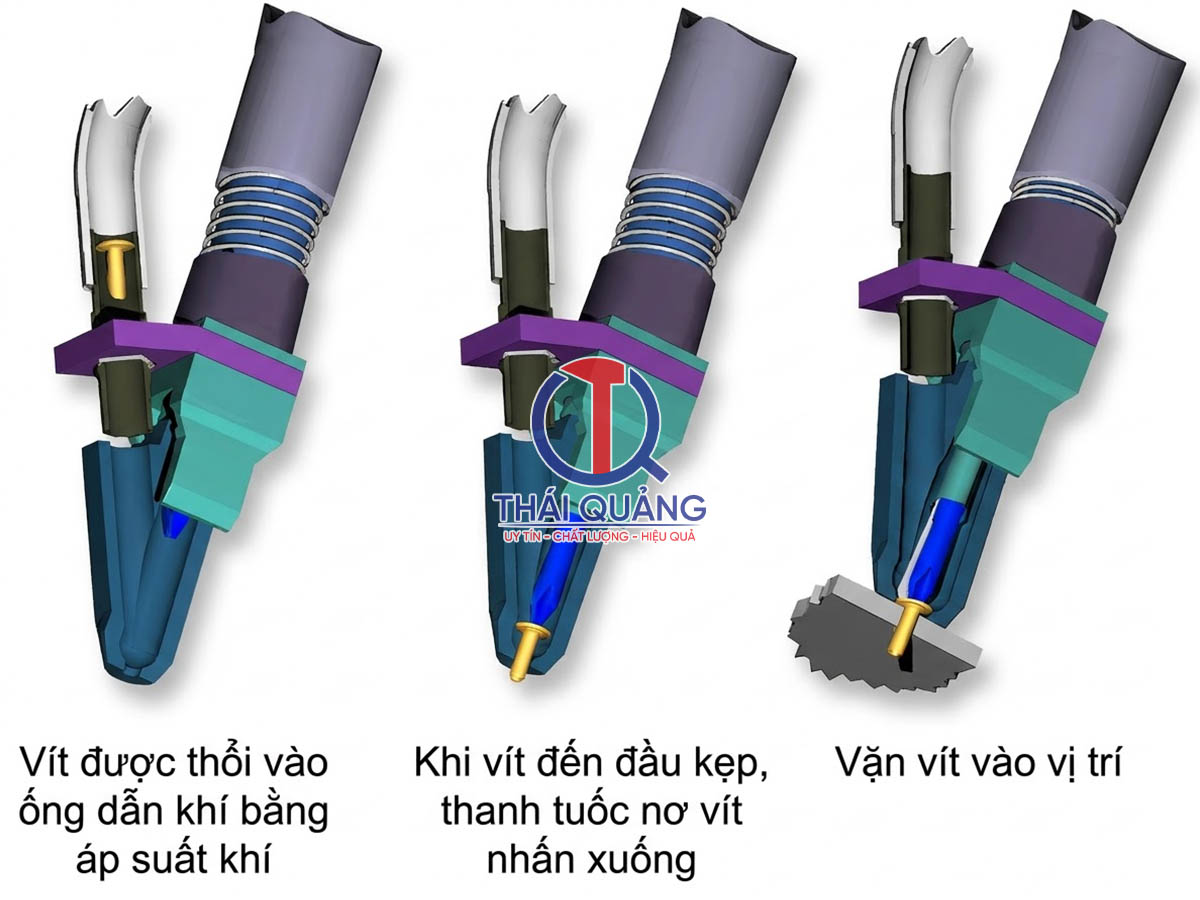
Nguyên lý hoạt động của kiểu thổi khí
Sau khi vít được định hướng và tách, khí nén sẽ đẩy vít qua ống dẫn. Khi nhận tín hiệu yêu cầu từ tua vít hoặc bộ điều khiển, một vít được giải phóng vào ống thổi.
Tại đầu ra, vít được giữ bằng chốt chống hồi hoặc cơ cấu giữ vít trước khi mũi vít tiếp xúc sản phẩm. Nhờ có ống dẫn, hệ thống này cấp được ở khoảng cách xa hơn so với cơ cấu lấy vít trực tiếp.
Ưu điểm của kiểu thổi khí
Đầu tiên, tốc độ cấp nhanh nên phù hợp chu kỳ sản xuất ngắn. Thứ hai, bạn có thể bố trí bộ cấp vít cách xa vị trí bắt vít, rất tiện cho máy bắt vít tự động, robot và trạm có nhiều vị trí thao tác. Thứ ba, người vận hành không còn phải lấy vít bằng tay. Ngoài ra, kiểu này kết hợp dễ dàng với tua vít điện, đầu bắt vít tự động và bộ điều khiển PLC.
Hạn chế của kiểu thổi khí
Thực tế thì kiểu thổi khí đòi hỏi nguồn khí nén ổn định, sạch và khô. Vít quá ngắn, quá nhẹ hoặc có hình dạng đặc biệt có thể bị kẹt trong ống. Ống dẫn quá dài, nhiều đoạn cong hoặc đường kính không phù hợp cũng làm giảm độ tin cậy.
Với phòng sạch, khí thổi có thể phát tán bụi nếu không có lọc và kiểm soát phù hợp. Bạn cũng nên kiểm tra tiếng ồn và áp suất khí tại đầu cấp.
Khi nào nên chọn kiểu thổi khí?
Bạn nên chọn kiểu thổi khí khi khoảng cách từ máy cấp vít đến vị trí bắt vít tương đối xa, hoặc khi cần cấp vít liên tục cho robot và máy tự động. Kiểu này cũng hợp với sản phẩm có nhiều vị trí siết và yêu cầu thời gian chu kỳ ngắn, miễn là xưởng đã có hệ thống khí nén đạt chất lượng.
Ví như máy cấp vít Bakon BK2096 thuộc nhóm máy cấp vít thổi khí. Các hệ thống tương tự có thể cấp vít qua ống đến đầu bắt vít.
Cơ cấu cấp vít kiểu hút chân không
Cơ cấu cấp vít kiểu hút chân không (Suction/Vacuum Type) dùng lực hút để giữ vít tại vị trí lấy và mang đến vị trí lắp ráp. Kiểu này phù hợp khi vít cần được định vị chính xác, hoặc khi thổi khí khó cho kết quả ổn định.
Nguyên lý hoạt động của kiểu hút chân không
Đầu hút tạo chân không để giữ vít. Vít có thể được hút trực tiếp bằng mũi tua vít, đầu hút riêng hoặc đầu gắp trên robot. Sau khi di chuyển đến vị trí lắp ráp, chân không được ngắt để vít rơi xuống, hoặc vít được mũi vít giữ lại để siết.
Ưu điểm của kiểu hút chân không
Ưu điểm lớn nhất là giữ vít tốt trong lúc di chuyển. Vì vậy, kiểu này phù hợp các vị trí sâu, khó tiếp cận hoặc hướng bắt vít đặc biệt. Bạn còn có thể kiểm soát việc đã lấy vít thông qua cảm biến áp suất, đồng thời giảm nguy cơ vít rơi khi đầu cấp di chuyển qua khoảng cách ngắn hoặc theo phương đứng.
Một số hệ thống công nghiệp cung cấp đầu hút chân không như một lựa chọn bên cạnh đầu cấp thổi khí và đầu Pick & Place.
Hạn chế của kiểu hút chân không
Mặt khác, bạn cần bơm chân không hoặc hệ thống Venturi, kèm lọc khí và bảo trì. Bề mặt đầu vít, long đen hoặc hình dạng vít đều ảnh hưởng đến lực giữ. Dầu, bụi và mạt kim loại cũng làm giảm khả năng kín của đầu hút, nên đầu hút và ống chân không cần thay thế định kỳ. Cuối cùng, không phải loại vít nào cũng tạo được điểm hút ổn định.
Khi nào nên chọn kiểu hút chân không?
Bạn nên chọn kiểu hút chân không khi vít cần được giữ chắc lúc đầu cấp di chuyển, hoặc khi vị trí bắt vít sâu, nghiêng, khó đưa ống thổi đến. Kiểu này cũng hợp với sản phẩm yêu cầu kiểm soát vị trí vít trước khi siết, vít có trọng lượng hoặc hình dạng làm thổi khí kém ổn định, và trạm lắp ráp cần giảm nguy cơ vít rơi vào bên trong sản phẩm.
Cấp vít bằng đầu gắp Pick & Place
Cấp vít bằng đầu gắp Pick & Place dùng kẹp cơ khí, đầu từ hoặc đầu hút để lấy vít và đặt vào vị trí cần siết. Đây là lựa chọn linh hoạt cho dây chuyền robot, nhiều mã sản phẩm hoặc nhiều vị trí bắt vít.
Cơ cấu này có thể kết hợp camera để nhận dạng vị trí và bù sai lệch. Tốc độ thường phụ thuộc vào hành trình robot, thời gian định vị và số lượng vít mỗi chu kỳ. Bởi vậy, bạn nên cân nhắc Pick & Place khi vị trí bắt vít thay đổi nhiều hoặc cần linh hoạt hơn hệ thống ống thổi.
So sánh các phương pháp cấp vít
Để chọn nhanh, bạn có thể đối chiếu bảng sau giữa sáu phương pháp cấp vít thường gặp:
| Phương pháp | Ưu điểm chính | Hạn chế chính | Ứng dụng phù hợp |
|---|---|---|---|
| Bát rung/ray rung | Phổ biến, linh hoạt, dễ cấp liên tục | Ồn, rung, có thể phát sinh mạt | Dây chuyền lắp ráp phổ thông |
| Đĩa xoay | Nhỏ gọn, phù hợp trạm để bàn | Giới hạn bởi hình dạng và kích thước vít | Lắp ráp bán tự động |
| Step feeder | Ít ồn, giảm ma sát và hạt | Chi phí và kết cấu cao hơn | Điện tử, phòng sạch, dây chuyền tự động |
| Thổi khí | Nhanh, cấp được ở khoảng cách xa | Cần khí nén, dễ kẹt nếu ống sai thiết kế | Robot, máy bắt vít tự động |
| Hút chân không | Giữ vít tốt, phù hợp vị trí khó | Cần hệ thống chân không, phải kiểm soát kín khí | Vị trí sâu, nghiêng, khó tiếp cận |
| Pick & Place | Linh hoạt, tích hợp robot và camera | Chu kỳ phụ thuộc chuyển động gắp | Dây chuyền nhiều mã sản phẩm |
Tiêu chí chọn cơ cấu cấp vít
Để chọn đúng cơ cấu cấp vít, bạn cần xét bốn yếu tố: đặc tính vít, năng suất, vị trí bắt vít và môi trường sản xuất. Bỏ sót một yếu tố thường dẫn đến tình trạng máy chạy thử thì tốt nhưng vào sản xuất thật lại kẹt liên tục.
Theo đặc tính vít
Đường kính thân, đường kính đầu và chiều dài vít là thông số đầu tiên cần xác định. Tiếp theo, bạn kiểm tra vít có long đen, vòng đệm, rãnh đặc biệt hoặc đầu không đối xứng hay không. Vật liệu, khối lượng, độ từ tính và khả năng bám dầu cũng cần được ghi nhận.
Quan trọng nhất là thử nghiệm thực tế với đúng lô vít trước khi chốt thiết kế. Ví dụ, các model để bàn của Thái Quảng có dải hỗ trợ khác nhau; chẳng hạn máy cấp vít BK725A hỗ trợ vít khoảng 1,0 đến 5,0 mm và tốc độ khoảng 2 vít/giây.
Theo năng suất
Bạn cần tính số vít mỗi sản phẩm, số sản phẩm mỗi giờ và thời gian chu kỳ mục tiêu. Sau đó, hãy chọn tốc độ cấp có dự phòng, đừng vận hành liên tục ở giới hạn tối đa.Công thức đơn giản là:
N = n × Q
Trong đó N là số vít/giờ, n là số vít/sản phẩm và Q là số sản phẩm/giờ.
Với nhu cầu khoảng 2 vít/giây, một số máy FUMA như máy cấp vít FA-580 được công bố hỗ trợ mức này. Còn nếu sản lượng cao, bạn nên đánh giá thêm dung tích phễu, thời gian bổ sung vít và khả năng cấp bù.
Theo vị trí bắt vít
Vị trí gần bộ cấp vít có thể dùng rãnh lấy vít hoặc đầu hút trực tiếp. Vị trí xa nên xem xét thổi khí hoặc hệ thống gắp tự động, còn vị trí sâu, nghiêng hoặc bị che khuất thường hợp với đầu hút chân không.
Nếu có nhiều vị trí siết, bạn cần đánh giá bộ chia vít, đầu cấp di động hoặc robot nhiều trục. Đừng quên kiểm tra không gian lắp đặt, bán kính uốn ống và khả năng tiếp cận của tua vít.
Theo môi trường sản xuất
Khu vực phòng sạch cần kiểm soát tiếng ồn, bụi kim loại, dầu và khí xả. Bạn nên ưu tiên bộ cấp có bề mặt dễ vệ sinh, ít vùng tích tụ vít và mạt. Khí nén phải được lọc, sấy và kiểm tra chất lượng trước khi dùng để thổi vít.
Với môi trường nhạy cảm tĩnh điện, thiết bị cần được nối đất, kiểm soát điện tích và chọn vật liệu phù hợp. Đây cũng là mảng mà Thái Quảng có thế mạnh, vì bạn có thể kết hợp giải pháp chống tĩnh điện, ionizer và thiết bị phòng sạch trong cùng khu vực lắp ráp.
Tích hợp với tua vít điện, robot và PLC
Bộ cấp vít cần giao tiếp với tua vít, robot và PLC bằng các tín hiệu như “ready”, “screw present”, “screw request” và “cycle complete”. Nhờ có tín hiệu này, toàn bộ trạm bắt vít chạy đúng trình tự và báo lỗi kịp thời.
Cảm biến xác nhận vít giúp ngăn tua vít chạy khi chưa có vít. PLC hoặc bộ điều khiển trung tâm có thể quản lý trình tự cấp, siết, kiểm tra mô-men và báo lỗi. Với robot, bạn cần đồng bộ tọa độ đầu vít, tốc độ cấp, thời gian chờ và trạng thái sản phẩm.
Ngoài ra, hãy thiết kế chế độ dừng an toàn khi thiếu vít, kẹt vít, mất khí hoặc mất chân không.
Lỗi thường gặp và cách xử lý
Bốn lỗi hay gặp nhất ở hệ thống cấp vít là kẹt ở ray hoặc bộ tách, vít không đến đầu bắt, đầu hút không giữ được vít và cấp hai vít cùng lúc. Mỗi lỗi có nguyên nhân khá rõ ràng nên bạn hoàn toàn có thể kiểm tra từng bước.
Vít bị kẹt ở ray hoặc bộ tách
Bạn hãy kiểm tra vít có bị cong, dính dầu hoặc lẫn sai kích thước không. Kế đó, kiểm tra khe ray, chốt tách và chiều cao đầu vít. Nếu vít bị chồng hoặc ép lên nhau, hãy giảm lượng vít trong phễu, đồng thời vệ sinh mạt kim loại và điều chỉnh biên dạng dẫn vít.
Vít không đến đầu bắt vít
Trước hết, kiểm tra áp suất khí, van điện từ, bộ lọc và rò rỉ trên ống. Tiếp theo, xem lại chiều dài, đường kính và bán kính uốn của ống thổi. Nếu vít giảm tốc hoặc dừng giữa đường, bạn có thể rút ngắn đường ống. Cuối cùng, xác nhận tín hiệu yêu cầu cấp vít đã được gửi đúng thời điểm.
Đầu hút không giữ được vít
Hãy kiểm tra độ kín của đầu hút, ống chân không và bộ lọc, đồng thời làm sạch bề mặt tiếp xúc của đầu hút. Bạn cũng nên chọn kích thước đầu hút phù hợp với đầu vít hoặc long đen. Để phát hiện vít bị rơi trước khi di chuyển, hãy cài đặt cảm biến áp suất.
Cấp hai vít cùng lúc
Bạn kiểm tra cơ cấu tách và khoảng cách giữa các vít trên ray, rồi điều chỉnh rung, tốc độ đĩa hoặc thời gian đóng mở chốt. Nếu dây chuyền cần độ tin cậy cao, hãy bổ sung cảm biến phát hiện vít kép. Lưu ý là đừng chỉ tăng tốc độ cấp khi nguyên nhân thực tế là sai hình học ray.
Giải pháp cấp vít tham khảo từ Thái Quảng
Thái Quảng cung cấp giải pháp và thiết bị tự động hóa cho lắp ráp, trong đó có máy cấp vít, tua vít điện và robot bắt vít, bên cạnh nhóm sản phẩm chống tĩnh điện, khử tĩnh điện và phòng sạch. Bởi vậy, bạn có thể xử lý đồng bộ từ khâu cấp vít đến môi trường lắp ráp.
Với trạm thao tác thủ công hoặc bán tự động, bạn có thể tham khảo máy cấp vít Bakon BK715, BK725A và dòng máy cấp vít BK735 để đưa từng vít đến vị trí lấy. Nếu cần cấp vít qua ống, máy cấp vít thổi khí BK2096 Bakon là một lựa chọn trong nhóm thiết bị tự động hóa của Thái Quảng. Còn với vít đường kính khoảng M1.0 đến M5.0 và chiều dài dưới 20 mm, các dòng FUMA như FA-560 hoặc FA-580 cần được đối chiếu theo mẫu vít và năng suất thực tế.
Khi tư vấn, Thái Quảng thường khảo sát đồng thời loại vít, vị trí siết, tốc độ, nguồn khí, tua vít, robot và điều kiện phòng sạch. Lý do là giải pháp hiệu quả không chỉ nằm ở việc chọn máy cấp vít, mà còn ở chỗ đồng bộ cơ cấu cấp, tua vít điện, cảm biến, chống tĩnh điện và quy trình bảo trì.
Quy trình triển khai và nghiệm thu
Quy trình triển khai gồm năm bước: thu thập mẫu, chọn phương pháp sơ bộ, chạy thử, kiểm tra tích hợp và nghiệm thu theo chỉ số.
Đầu tiên, bạn thu thập mẫu vít thực tế, bản vẽ sản phẩm và yêu cầu chu kỳ. Tiếp theo, chọn phương pháp cấp sơ bộ: ray lấy vít, thổi khí, hút chân không hoặc Pick & Place. Kế đó, chạy thử liên tục để đo tỷ lệ kẹt, cấp sai, thiếu vít và vít kép. Sau đó, kiểm tra khả năng tích hợp với tua vít, robot, PLC và hệ thống truy xuất dữ liệu.
Cuối cùng, nghiệm thu theo các chỉ số gồm năng suất, tỷ lệ cấp đúng, thời gian khôi phục lỗi, độ ồn và mức phát sinh bụi.
Câu hỏi thường gặp về cấp vít
Cơ cấu cấp vít thổi khí và hút chân không khác nhau thế nào?
Thổi khí đẩy vít qua ống đến đầu bắt vít, phù hợp khoảng cách xa và tốc độ cao. Hút chân không thì giữ vít bằng lực hút, phù hợp vị trí sâu, nghiêng hoặc cần kiểm soát chắc vị trí. Thổi khí cần khí nén, còn hút chân không cần nguồn chân không hoặc Venturi. Cuối cùng, việc lựa chọn phụ thuộc vào hình dạng vít, vị trí siết và yêu cầu chu kỳ.
Có thể dùng máy cấp vít cho nhiều loại vít không?
Có, nếu các loại vít nằm trong dải kích thước và hình dạng mà máy hỗ trợ. Khi kích thước thay đổi lớn, bạn thường phải thay ray, rãnh dẫn, đầu tách hoặc đầu hút. Vít có long đen cần kiểm tra riêng vì chiều cao và đường kính ngoài ảnh hưởng đến cơ cấu định hướng. Bởi vậy, nên thử mẫu trước khi dùng chung một máy cho nhiều mã vít.
Máy cấp vít có thay thế hoàn toàn người vận hành không?
Không phải lúc nào cũng vậy. Máy để bàn thường tự động sắp xếp và đưa vít đến vị trí lấy, còn người vận hành vẫn đặt sản phẩm và điều khiển tua vít. Hệ thống thổi khí, hút chân không hoặc Pick & Place có thể tự động hóa sâu hơn. Để tự động hoàn toàn, bạn cần tích hợp robot, cấp phôi, cảm biến, kiểm tra mô-men và xử lý lỗi. Mức tự động hóa nên chọn theo sản lượng và độ ổn định của sản phẩm.
Cần chuẩn bị gì khi yêu cầu tư vấn máy cấp vít?
Bạn nên chuẩn bị mẫu vít và bản vẽ vít, số vít trên mỗi sản phẩm và sản lượng theo giờ, cùng khoảng cách từ bộ cấp đến vị trí bắt vít. Ngoài ra, hãy cho biết loại tua vít, robot, nguồn khí nén và điều kiện phòng sạch. Hình ảnh hoặc video thao tác hiện tại cũng giúp đánh giá nguy cơ kẹt và sai hướng.
Qua nội dung chia sẻ ở trên, hy vọng bạn đã hiểu cơ cấu cấp vít là gì, nguyên lý hoạt động và sự khác nhau giữa ray rung, đĩa xoay, step feeder, thổi khí, hút chân không và Pick & Place. Điểm mấu chốt là không có kiểu nào tốt nhất cho mọi trường hợp. Bạn cần dựa vào đặc tính vít, năng suất, vị trí bắt vít và môi trường sản xuất để chọn phương án vừa đủ, ổn định và dễ bảo trì.
Nếu bạn đang cần chọn máy cấp vít, tua vít điện hay robot bắt vít cho dây chuyền, hãy liên hệ Thái Quảng qua hotline trên thaiquang.com.vn. Bạn chỉ cần gửi mẫu vít, số vít mỗi sản phẩm, sản lượng và điều kiện nhà xưởng, đội ngũ sẽ cùng bạn đối chiếu để đưa ra giải pháp phù hợp.
