
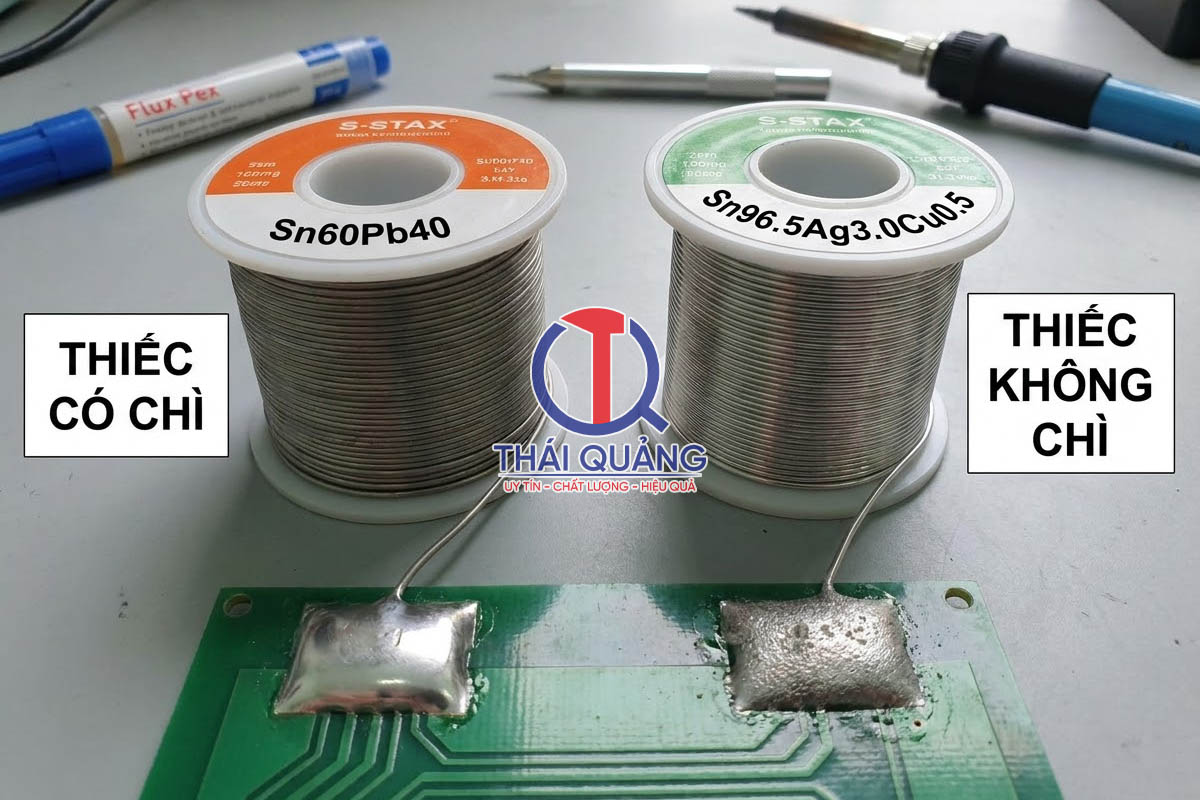
Một mối hàn đẹp không chỉ có bề mặt sáng bóng. Mối hàn đó phải bám ướt tốt, phủ đều chân linh kiện và pad, có hình dạng lõm tự nhiên, không nứt, không rỗ. Với thiếc không chì (lead-free), bề mặt thường lì hơn thiếc có chì, nên bạn đừng chỉ nhìn độ bóng để kết luận mối hàn tốt hay xấu.
Trong bài này, mình sẽ cùng bạn đi từ tiêu chí nhận biết, quy trình hàn từng bước, các lỗi hay gặp, cho đến cách chọn thiết bị và kiểm tra thành phẩm theo tinh thần của IPC-A-610 và IPC J-STD-001. Nhờ vậy, bạn có thể tự đánh giá và cải thiện chất lượng mối hàn ngay trên bàn làm việc của mình.
Mối hàn đẹp, chất lượng là như thế nào?
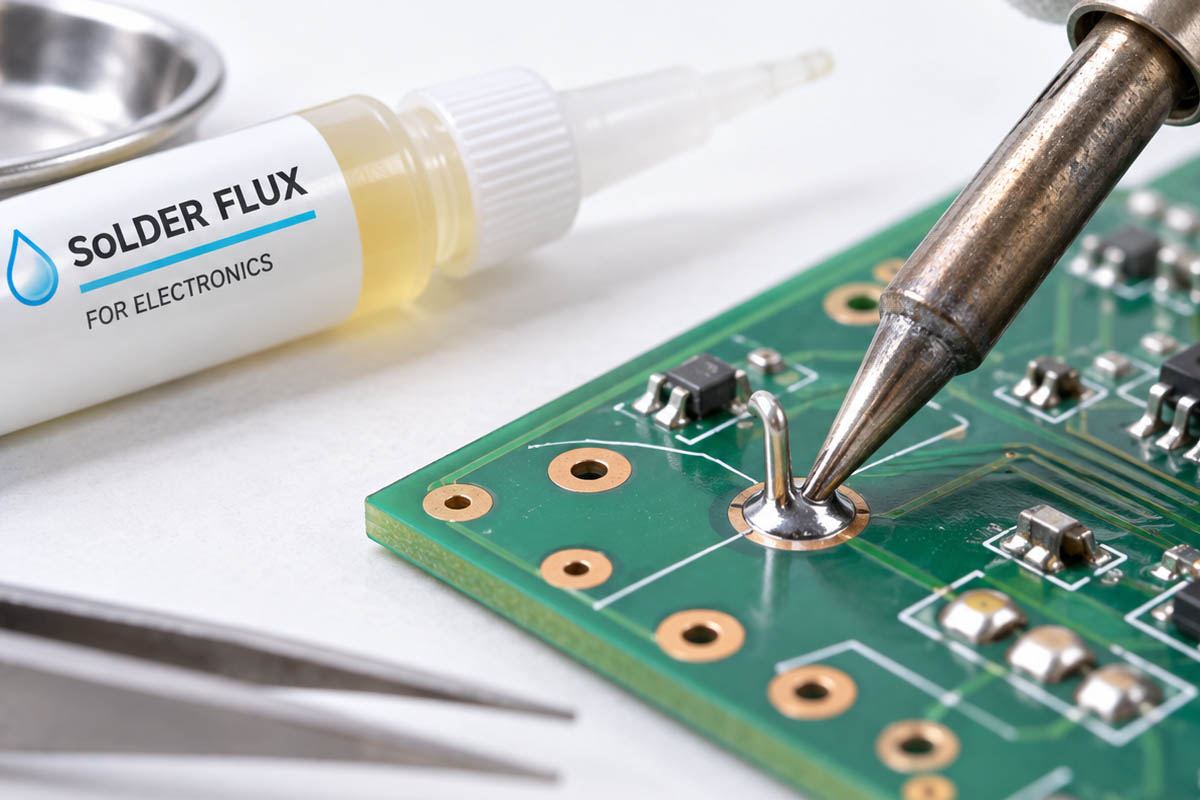
Mối hàn đẹp, chất lượng là mối hàn tạo được liên kết kim loại chắc giữa chân linh kiện, dây dẫn và pad mạch, đồng thời có hình dạng đúng và không có khuyết tật.
Cụ thể hơn, thiếc phải chảy lan đều và bám trên cả hai bề mặt, thay vì vo thành giọt hoặc chỉ phủ một phía. Bề mặt thường phẳng hoặc hơi lõm, chuyển tiếp mượt từ chân linh kiện xuống pad. Mặt khác, mối hàn không được có vết nứt, lỗ rỗ, chân hàn lạnh, cầu thiếc hay phần thiếc dư bất thường.
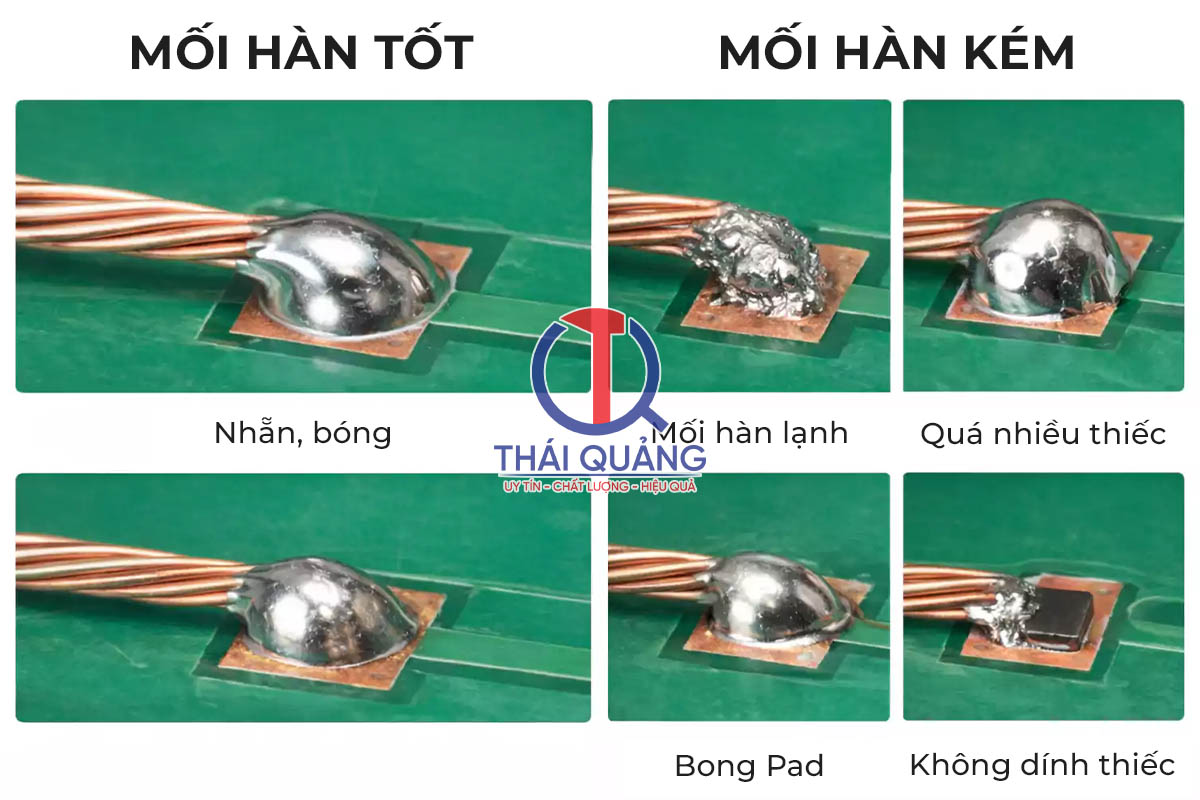
Thực tế thì cảm quan thôi là chưa đủ. Với linh kiện điện tử, mối hàn cần được đánh giá theo cấp sản phẩm Class 1, Class 2 hoặc Class 3 mà bạn đã xác định từ đầu. Ví như thiết bị tiêu dùng đơn giản sẽ có yêu cầu khác với thiết bị y tế hay hàng không.
Tiêu chí nhận biết mối hàn đẹp
Để nhận biết mối hàn đẹp, bạn nên xét ba nhóm tiêu chí: khả năng bám ướt, hình dạng cùng lượng thiếc, và độ sạch của bề mặt.
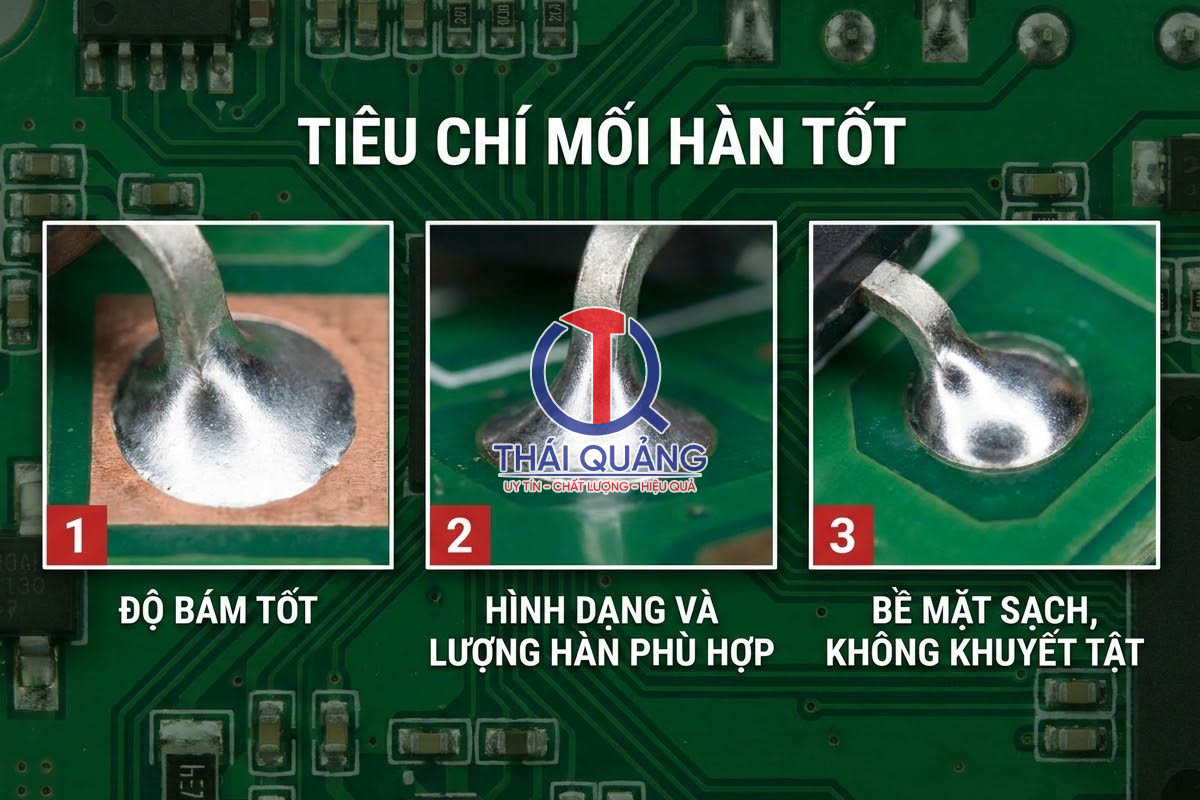
Bám ướt tốt trên pad và chân linh kiện
Mối hàn bám ướt tốt khi thiếc lan đều trên bề mặt kim loại với góc tiếp xúc thấp, và phần tiếp giáp giữa thiếc, pad, chân linh kiện liền mạch.
Bạn sẽ không thấy thiếc co thành viên bi hoặc chỉ bám ở đầu chân. Thường thấy nhất, bám ướt kém là do bề mặt bị oxy hóa, thiếu flux hoặc nhiệt chưa đủ. Bên cạnh đó, IPC-A-610 xem khả năng bám ướt và hình dạng fillet (phần thiếc ôm quanh chân) là những yếu tố quan trọng khi đánh giá mối hàn.
Hình dạng và lượng thiếc phù hợp
Mối hàn có hình dạng đúng thường lõm nhẹ, ôm chân linh kiện và lan đều về phía pad, với lượng thiếc vừa đủ.
Nếu quá ít thiếc, chân bị hở, độ bền cơ học giảm và điện trở tiếp xúc tăng. Ngược lại, quá nhiều thiếc sẽ che khuất chân linh kiện, khó kiểm tra và dễ tạo cầu thiếc. Với mối hàn xuyên lỗ, thiếc cần điền đầy lỗ và tạo liên kết ở cả mặt trên lẫn mặt dưới khi thiết kế yêu cầu.
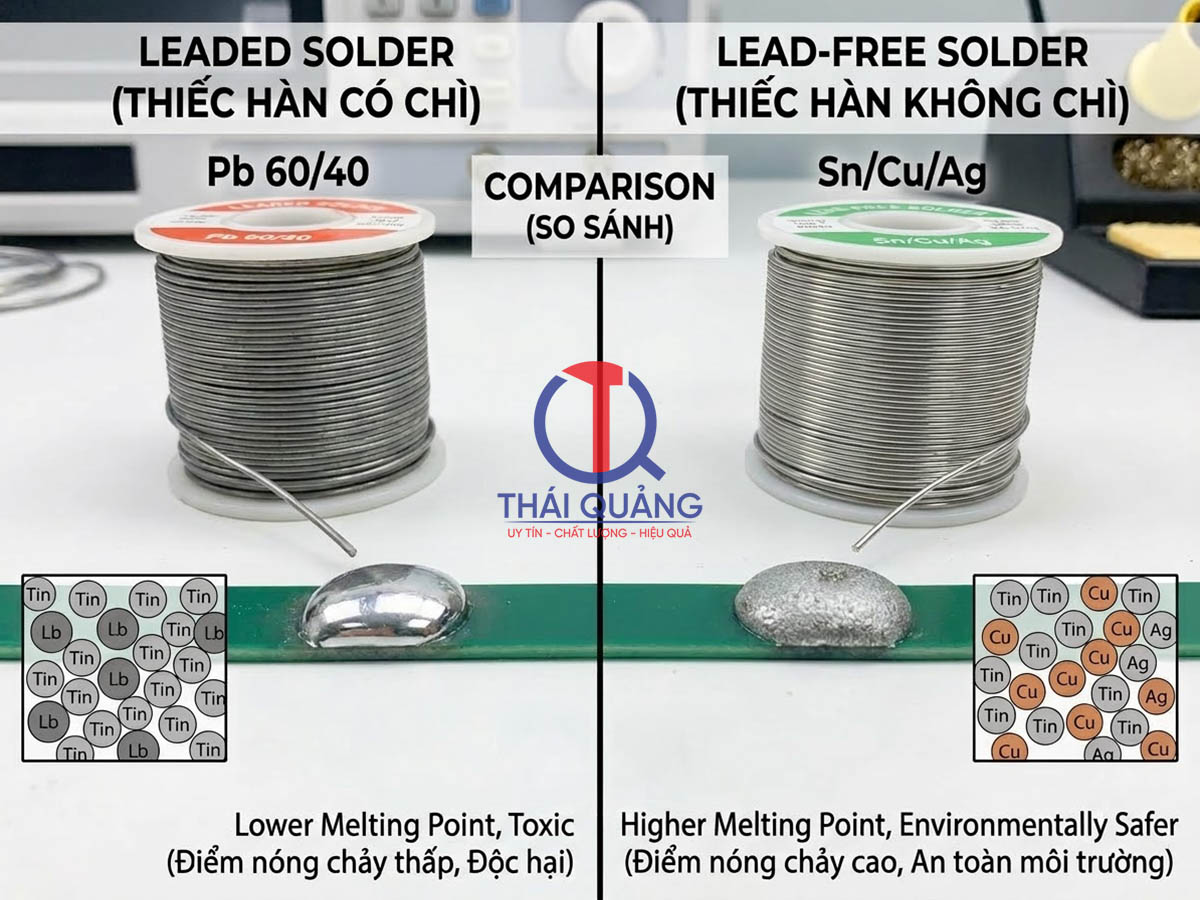
(*) Một lưu ý nhỏ: đừng dùng độ bóng làm tiêu chí duy nhất. Thiếc lead-free thường có bề mặt xám hoặc lì hơn, nhưng vẫn có thể là mối hàn đạt chuẩn.
Bề mặt sạch, không có khuyết tật
Mối hàn đạt yêu cầu phải sạch, không còn cặn flux cháy, bụi bẩn hay chất ăn mòn quanh khu vực hàn.
Ngoài ra, bạn cần kiểm tra các điểm sau:
- Không có nứt chân hàn hoặc chân linh kiện bị rung trong lúc thiếc đông đặc.
- Không có lỗ kim, rỗ khí, gai thiếc hoặc phần thiếc nhọn.
- Với mạch yêu cầu độ tin cậy cao, nên kiểm tra thêm bằng kính hiển vi hoặc X-ray khi phù hợp.
Đồng thời, hãy ghi nhận kết quả theo tiêu chuẩn và cấp chất lượng đã xác định trước để việc nghiệm thu nhất quán.
Quy trình hàn thiếc để tạo mối hàn đẹp
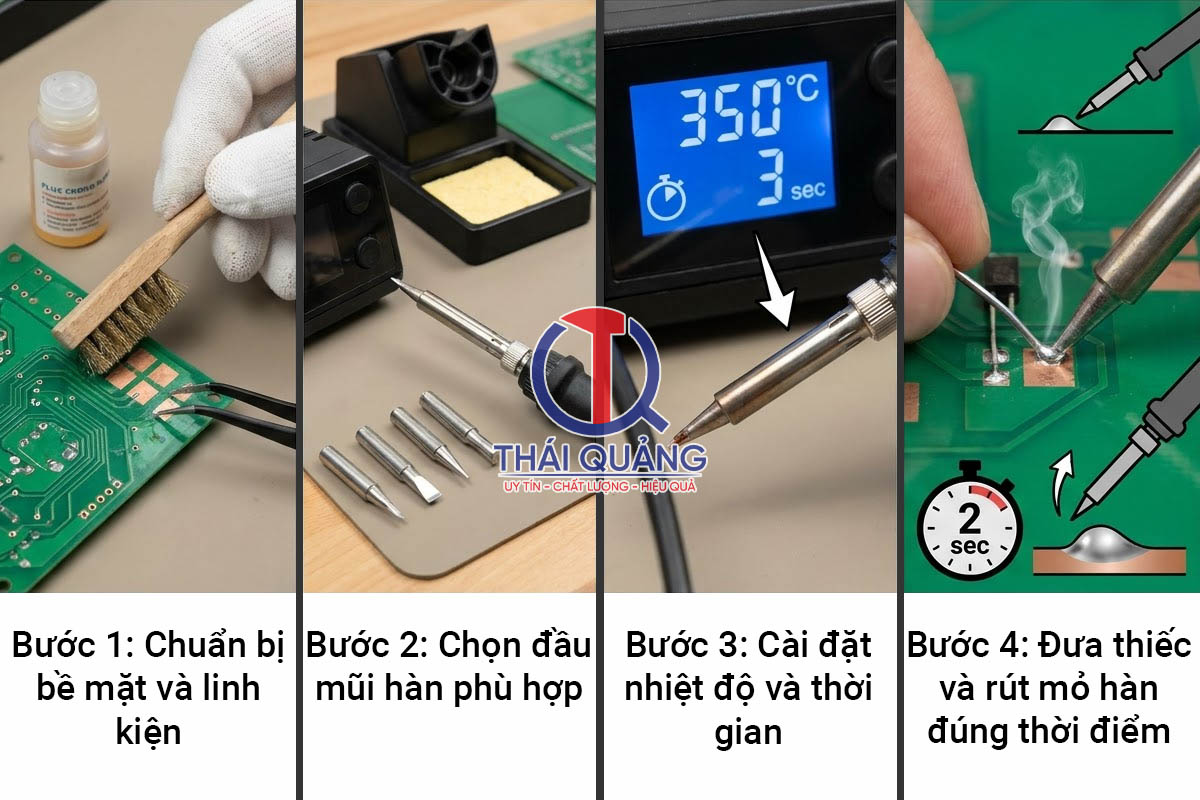
Quy trình hàn thiếc chuẩn gồm bốn bước: chuẩn bị bề mặt, chọn đầu mũi hàn thiếc, cài nhiệt độ và thời gian, rồi đưa thiếc và rút mỏ đúng lúc.
Bước 1: Chuẩn bị bề mặt và linh kiện
Chuẩn bị tốt nghĩa là pad, chân linh kiện và đầu dây phải sạch dầu, bụi, lớp oxy hóa, và linh kiện được cố định chắc trước khi gia nhiệt.
Đầu tiên, bạn làm sạch các bề mặt cần hàn. Tiếp theo, cắt và uốn chân linh kiện đúng vị trí để tránh rung khi mối hàn nguội. Kế đó, chọn loại thiếc và flux tương thích với vật liệu, thiết kế mạch và yêu cầu RoHS. Với sản xuất chuyên nghiệp, bạn cũng cần kiểm soát việc bảo quản linh kiện nhạy ẩm theo quy trình phù hợp.
Bước 2: Chọn đầu mũi hàn phù hợp
Mũi hàn phù hợp là mũi truyền nhiệt đủ nhanh nhưng không quá lớn để ảnh hưởng đến pad hoặc linh kiện.
Về hình dạng, mũi nhọn hợp với điểm hàn nhỏ, còn mũi vát hoặc bẹt hợp với pad lớn. Bạn nên giữ đầu mũi sạch và phủ một lớp thiếc mỏng để truyền nhiệt tốt hơn. Bởi vì mũi bị oxy hóa truyền nhiệt kém, người thao tác sẽ phải giữ lâu hơn, và đó là lúc pad dễ bị bong. Khi bề mặt mũi rỗ, không ăn thiếc hoặc không thể làm sạch bằng vật liệu vệ sinh chuyên dụng, bạn nên thay mũi mới.
Bước 3: Cài đặt nhiệt độ và thời gian
Bạn cần gia nhiệt đồng thời pad và chân linh kiện, rồi mới đưa dây thiếc vào vùng tiếp giáp, với nhiệt độ đủ để thiếc chảy nhanh nhưng không làm cháy flux hay hỏng linh kiện.
Mình thấy nhiều bạn mới hay nhỏ thiếc lên đầu mũi hàn rồi “quệt” sang mối nối. Cách này dễ tạo mối hàn giả, vì pad và chân chưa đủ nhiệt để liên kết thật sự.
Về nhiệt độ, một số hướng dẫn quy trình tham khảo vùng đầu mỏ khoảng 315 đến 370 °C, tùy hợp kim, khối lượng nhiệt và ứng dụng. Tuy nhiên, bạn nên ưu tiên datasheet của thiếc và linh kiện đang dùng. Đặc biệt, thiếc lead-free có nhiệt độ nóng chảy cao hơn, nên cần trạm hàn ổn định và khả năng bù nhiệt tốt hơn.
| Yếu tố | Thiếc có chì | Thiếc lead-free |
|---|---|---|
| Nhiệt độ xử lý | Thấp hơn | Cao hơn |
| Bề mặt mối hàn | Thường sáng, bóng hơn | Thường lì hoặc hơi xám |
| Yêu cầu truyền nhiệt | Dễ kiểm soát hơn | Cần trạm hàn ổn định hơn |
| Kiểm tra bằng mắt | Có thể dựa nhiều vào hình dạng và độ bóng | Không nên đánh giá chỉ bằng độ bóng |
| Ứng dụng | Thiết bị không yêu cầu RoHS hoặc quy trình đặc thù | Sản xuất điện tử tuân thủ RoHS |
Bước 4: Đưa thiếc và rút mỏ hàn đúng thời điểm
Thời điểm chuẩn là khi pad và chân đã đủ nhiệt, bạn đưa thiếc vào phía đối diện với đầu mũi hàn, rồi rút dây thiếc trước, sau đó mới rút mỏ hàn thiếc.
Lượng thiếc cần vừa đủ để tạo fillet liên tục quanh chân linh kiện. Khi rút mỏ, bạn nên di chuyển ổn định, và tuyệt đối không xê dịch linh kiện cho đến khi mối hàn đông đặc hoàn toàn. Ngoài ra, thời gian tiếp xúc nên ngắn và lặp lại ổn định giữa các mối hàn để hạn chế hư hỏng do nhiệt.
Các lỗi thường gặp khiến mối hàn không đẹp
Bốn lỗi phổ biến nhất là mối hàn lạnh, thiếu thiếc hoặc không bám thiếc, thừa thiếc kèm cầu thiếc, và pad bong hoặc linh kiện quá nhiệt.
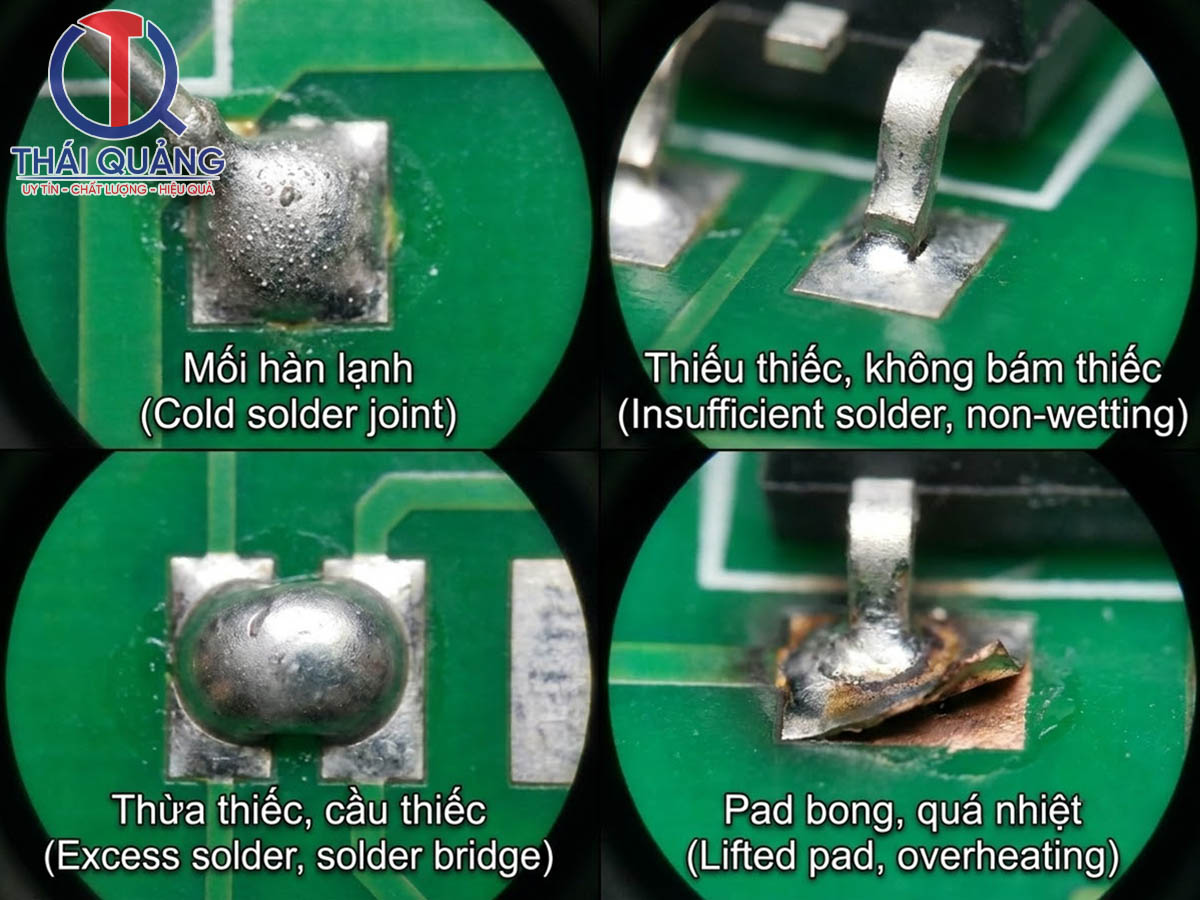
Mối hàn lạnh
Mối hàn lạnh có bề mặt thô, gồ ghề, hình dạng không đều và liên kết cơ học yếu, thường do nhiệt chưa đủ hoặc chân linh kiện rung khi thiếc đông đặc.
Lỗi này cũng hay xảy ra khi đầu mũi bẩn, công suất trạm hàn thấp hoặc thao tác quá nhanh. Cách xử lý là làm sạch đầu mũi, gia nhiệt đồng thời hai bề mặt và hàn lại với thời gian phù hợp.
Thiếu thiếc hoặc không bám thiếc
Thiếu thiếc hoặc không bám thiếc biểu hiện qua việc thiếc không lan trên pad, chân linh kiện còn lộ nhiều hoặc xuất hiện các giọt thiếc rời.
Nguyên nhân thường là bề mặt oxy hóa, thiếu flux hoặc nhiệt truyền không đủ. Bạn cần làm sạch bề mặt, bổ sung flux phù hợp rồi kiểm tra lại nhiệt độ đầu mũi. Lưu ý là đừng cứ tăng nhiệt liên tục để chữa lỗi, nếu thủ phạm thực sự là bề mặt bẩn.
Thừa thiếc và cầu thiếc
Thừa thiếc làm che khuất chân linh kiện, còn cầu thiếc giữa hai chân IC có thể gây chập mạch.
Nguyên nhân thường là đưa quá nhiều dây thiếc hoặc dùng đầu mũi quá lớn. Bạn có thể xử lý bằng dây hút thiếc, flux phù hợp và mũi hàn kích thước nhỏ hơn.
Pad bị bong hoặc linh kiện bị quá nhiệt
Pad bong thường do giữ nhiệt quá lâu, kéo linh kiện khi thiếc chưa chảy đều hoặc board có độ bám kém.
Đáng chú ý, linh kiện nhạy nhiệt có thể suy giảm hoặc hỏng dù mối hàn nhìn bên ngoài vẫn đẹp. Vì thế, bạn cần kiểm soát nhiệt độ, thời gian tiếp xúc và số lần hàn lại. Với sản xuất lặp lại, nên chuẩn hóa thông số theo từng loại pad, linh kiện và khối lượng đồng.
Bảng tổng hợp dấu hiệu, nguyên nhân và cách khắc phục
| Lỗi | Dấu hiệu | Nguyên nhân chính | Cách khắc phục |
|---|---|---|---|
| Mối hàn lạnh | Bề mặt thô, gồ ghề, liên kết yếu | Nhiệt chưa đủ, chân rung khi đông đặc, mũi bẩn | Làm sạch mũi, gia nhiệt đồng thời hai bề mặt, hàn lại |
| Thiếu thiếc, không bám thiếc | Thiếc không lan, lộ chân, có giọt thiếc | Oxy hóa, thiếu flux, truyền nhiệt kém | Làm sạch bề mặt, bổ sung flux, kiểm tra nhiệt đầu mũi |
| Thừa thiếc, cầu thiếc | Che khuất chân, nối hai chân liền kề | Dùng quá nhiều thiếc, mũi quá lớn | Dùng dây hút thiếc, flux, mũi nhỏ hơn |
| Pad bong, quá nhiệt | Pad tách khỏi board, linh kiện suy giảm | Giữ nhiệt lâu, kéo linh kiện khi thiếc chưa chảy, hàn lại nhiều lần | Kiểm soát nhiệt và thời gian, chuẩn hóa thông số theo từng loại pad |
Thiết bị ảnh hưởng thế nào đến chất lượng mối hàn?
Thiết bị ảnh hưởng rất lớn đến chất lượng mối hàn, vì trạm hàn quyết định việc nhiệt có ổn định, phản hồi nhanh và lặp lại được hay không.
Cụ thể, trạm hàn cần duy trì nhiệt độ ổn định và phản hồi nhanh khi mũi tiếp xúc với pad lớn. Công suất phù hợp giúp rút ngắn thời gian gia nhiệt và giảm nguy cơ cháy flux hoặc hỏng linh kiện. Bên cạnh đó, tay hàn nhẹ, dây dẫn mềm và khả năng thay mũi nhanh sẽ giúp thao tác ổn định hơn, nhất là khi bạn hàn cả ngày.
Mặt khác, khi làm việc với linh kiện nhạy tĩnh điện, trạm hàn phải được nối đất hoặc dùng cấu hình ESD phù hợp. Quy trình IPC J-STD-001 cũng nhấn mạnh việc kiểm soát vật liệu, nhiệt độ, vệ sinh và tính lặp lại của quá trình hàn.
Gợi ý trạm hàn Bakon cho quy trình hàn lead-free
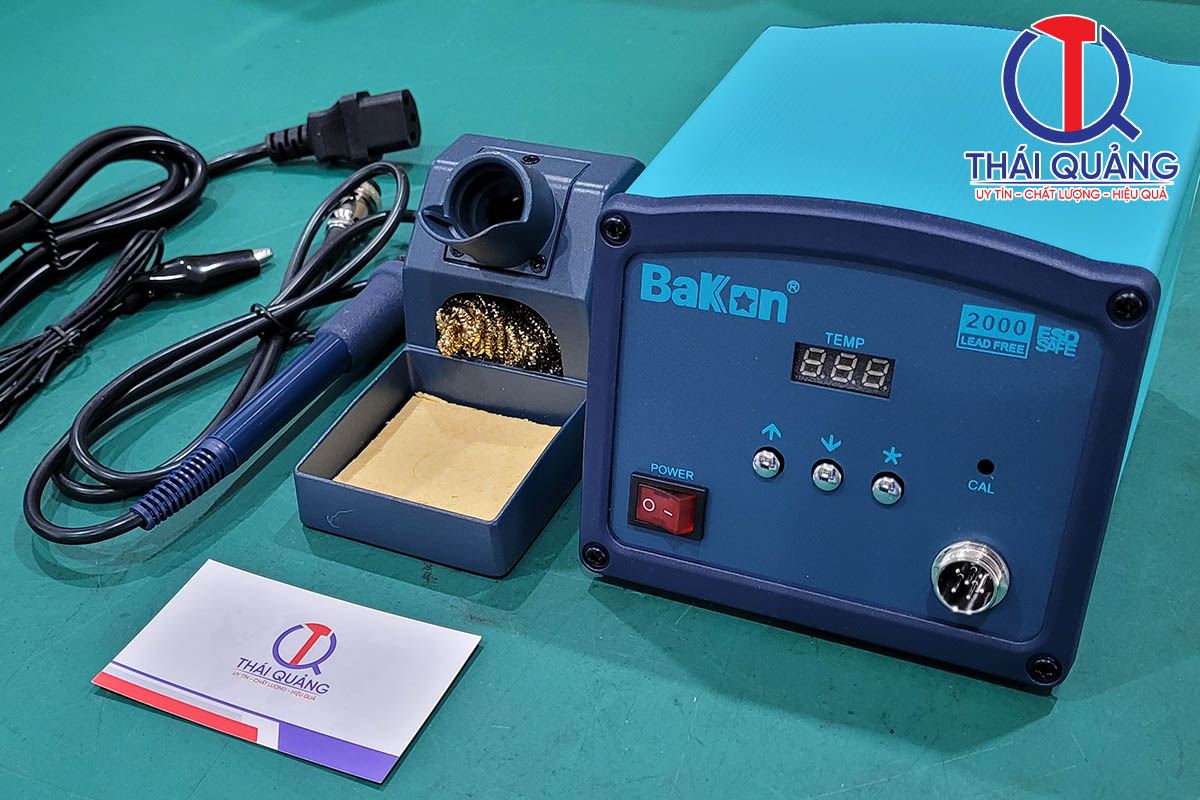
Các trạm hàn Bakon như BK969, BK2000 và BK2200 đều hỗ trợ hàn lead-free, nên bạn có thể đưa vào quy trình hàn không chì theo cấu hình và hướng dẫn của từng model.
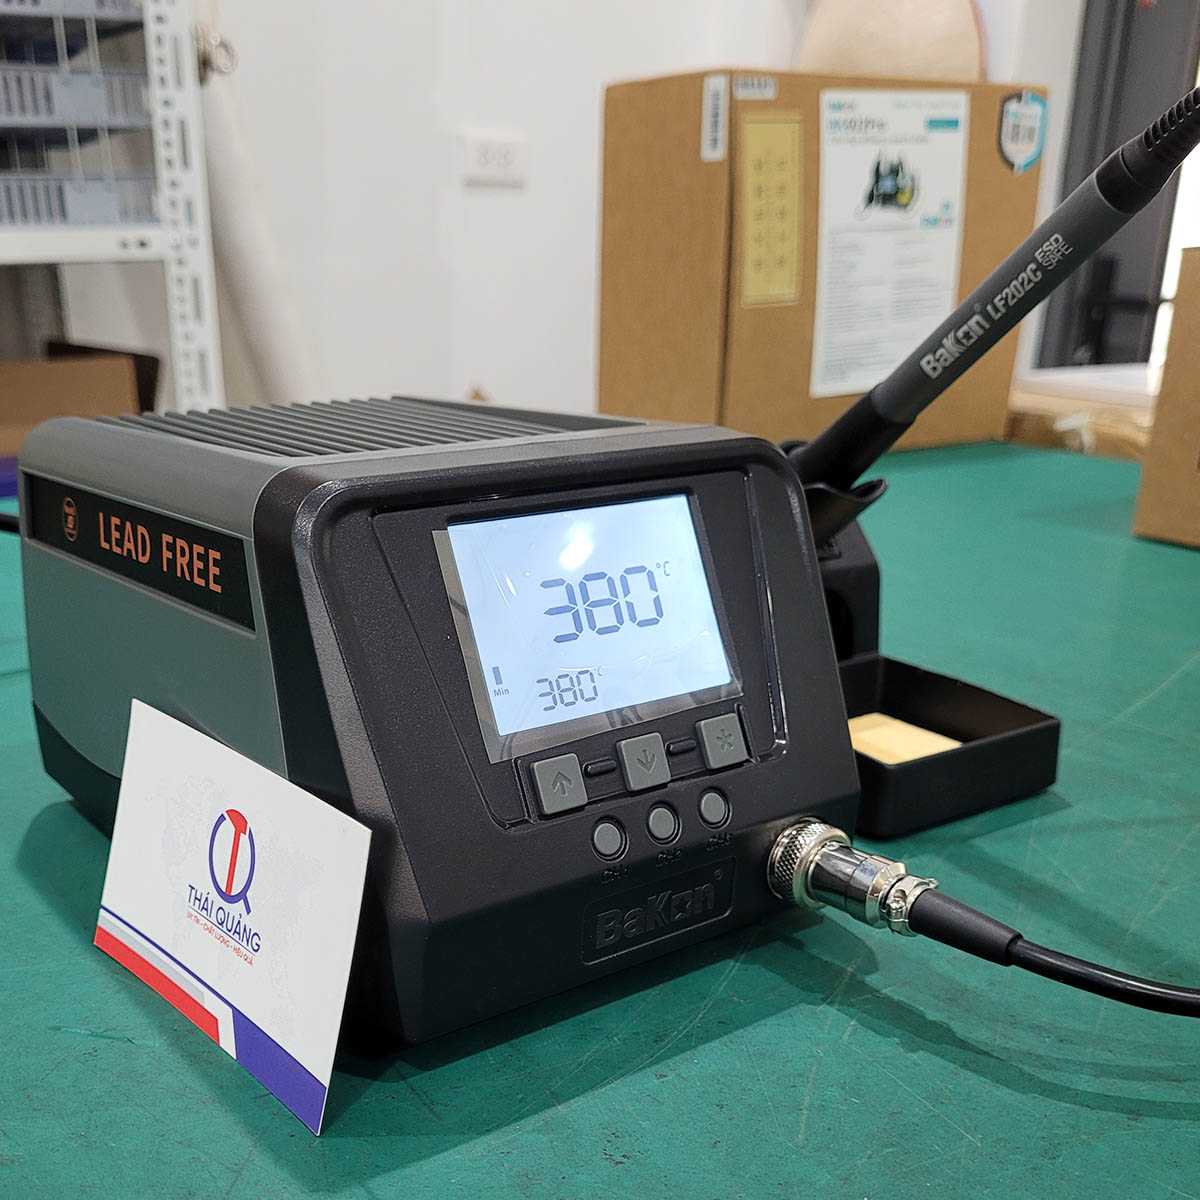
Khi chọn model, bạn nên đối chiếu công suất, dải nhiệt, khả năng ổn định nhiệt, loại tay hàn và hệ mũi tương thích. Nếu bạn sửa chữa hoặc lắp ráp thủ công, hãy ưu tiên khả năng kiểm soát nhiệt nhanh và thay mũi linh hoạt. Còn với sản xuất lặp lại, bạn cần xem thêm khả năng hiệu chuẩn, quản lý đầu mũi và tính đồng nhất giữa các trạm.
Thái Quảng là đơn vị cung cấp thiết bị hàn thiếc, máy khò nhiệt các hãng, cùng các giải pháp chống tĩnh điện, phòng sạch và thiết bị phụ trợ cho khu vực sản xuất. Nhờ vậy, bạn có thể trao đổi để chọn trạm hàn phù hợp và đồng thời chuẩn hóa luôn cả khu vực làm việc theo yêu cầu ESD.
Cách kiểm tra mối hàn sau khi hoàn thiện
Bạn nên kiểm tra mối hàn theo hai lớp: kiểm tra bằng mắt trước, sau đó kiểm tra điện và cơ khí khi cần.
Kiểm tra bằng mắt
Kiểm tra bằng mắt là quan sát hình dạng fillet, độ phủ thiếc và tình trạng bám ướt dưới ánh sáng đầy đủ.
Bạn tìm cầu thiếc, chân hàn lạnh, nứt, rỗ, thiếc nhọn và cặn flux. Với linh kiện bước chân nhỏ, hãy dùng kính lúp hoặc kính hiển vi. Lưu ý là đừng loại bỏ mối hàn lead-free chỉ vì bề mặt không bóng. Ngoài ra, nếu bạn đào tạo nhân viên kiểm tra, nên chụp sẵn ảnh mẫu đạt và không đạt để mọi người cùng đối chiếu.
Kiểm tra điện và cơ khí
Kiểm tra điện và cơ khí giúp xác nhận mối hàn dẫn điện tốt và đủ chắc, điều mà mắt thường không thấy hết.
Bạn có thể đo thông mạch, điện trở tiếp xúc hoặc kiểm tra chập giữa các chân liền kề. Với mối hàn dây, đầu nối và linh kiện chịu rung, hãy kiểm tra lực kéo hoặc độ chắc cơ học. Còn với mối hàn quan trọng, có thể kết hợp kiểm tra mặt cắt, X-ray hoặc phương pháp chuyên dụng.
Quan trọng nhất, bạn nên xác định tiêu chí nghiệm thu trước khi sản xuất, thay vì chờ đến khi phát sinh lỗi. Sau đó, gắn kết quả kiểm tra ngoại quan với dữ liệu lỗi để cải tiến nhiệt độ, flux, mũi hàn và thao tác.
Cách nâng cao tính ổn định mối hàn trong sản xuất
Muốn mối hàn ổn định khi sản xuất, bạn cần chuẩn hóa vật liệu, thông số và thao tác, thay vì phụ thuộc vào tay nghề từng người.
- Chuẩn hóa loại thiếc, đường kính dây, flux, mũi hàn và thông số nhiệt.
- Thiết lập mẫu mối hàn chuẩn cho từng nhóm linh kiện.
- Hiệu chuẩn định kỳ trạm hàn và đo nhiệt độ thực tế tại đầu mũi.
- Quản lý tuổi thọ mũi hàn, tình trạng oxy hóa và lịch thay thế.
- Dùng bàn thao tác, dây đeo tay ESD, thảm ESD và hệ thống nối đất phù hợp để giảm rủi ro phóng tĩnh điện.
Về đào tạo, bạn nên căn cứ IPC-A-610 cho tiêu chí chấp nhận sản phẩm hoàn thiện, và IPC J-STD-001 cho vật liệu cùng quá trình hàn. Hai tiêu chuẩn này bổ trợ cho nhau nên dùng song song sẽ hiệu quả hơn.
Checklist nghiệm thu theo cấp Class
Cấp Class quyết định mức độ khắt khe khi nghiệm thu, nên bạn cần chốt cấp phù hợp với sản phẩm trước khi đặt tiêu chí kiểm tra.
| Cấp | Mức yêu cầu | Cách áp dụng gợi ý |
|---|---|---|
| Class 1 | Sản phẩm thông thường, ưu tiên chức năng cơ bản | Kiểm tra ngoại quan theo tiêu chí tối thiểu đã thống nhất |
| Class 2 | Sản phẩm cần hoạt động liên tục, tuổi thọ dài | Kiểm tra ngoại quan kỹ hơn, kết hợp kiểm tra điện |
| Class 3 | Sản phẩm yêu cầu độ tin cậy cao | Kiểm tra ngoại quan chặt, bổ sung kính hiển vi, X-ray hoặc kiểm tra chuyên dụng khi phù hợp |
Bạn cũng có thể dùng nhanh checklist sau cho mỗi mối hàn:
- [ ] Thiếc bám đều trên cả pad và chân linh kiện.
- [ ] Fillet liên tục, hơi lõm và không gồ ghề bất thường.
- [ ] Không có cầu thiếc, nứt, rỗ, chân hàn lạnh hoặc gai thiếc.
- [ ] Lượng thiếc đủ nhưng không che khuất vùng cần kiểm tra.
- [ ] Bề mặt sạch, không còn cặn flux ảnh hưởng đến độ tin cậy.
- [ ] Nhiệt độ, thời gian hàn và loại thiếc phù hợp.
- [ ] Trạm hàn được kiểm soát nhiệt và đáp ứng yêu cầu ESD.
- [ ] Kết quả được đối chiếu với cấp chất lượng và tiêu chuẩn áp dụng.
Câu hỏi thường gặp về mối hàn đẹp, chất lượng
Mối hàn lead-free không bóng có phải là mối hàn xấu không?
Không hẳn. Thiếc lead-free thường có bề mặt lì hoặc hơi xám hơn thiếc có chì, nên bạn cần đánh giá theo bám ướt, hình dạng fillet và các khuyết tật thay vì chỉ nhìn độ bóng.
Nhiệt độ mỏ hàn bao nhiêu là phù hợp?
Một số hướng dẫn quy trình tham khảo vùng khoảng 315 đến 370 °C, tùy hợp kim, khối lượng nhiệt và ứng dụng. Dù vậy, bạn nên ưu tiên datasheet của thiếc và linh kiện bạn đang dùng.
Vì sao thiếc không bám vào pad?
Nguyên nhân thường là bề mặt bị oxy hóa, thiếu flux hoặc nhiệt truyền chưa đủ. Bạn hãy làm sạch bề mặt, bổ sung flux và kiểm tra lại đầu mũi hàn trước khi tăng nhiệt.
Làm sao tránh cầu thiếc giữa các chân IC?
Bạn nên dùng lượng thiếc vừa đủ và chọn mũi hàn nhỏ hơn. Nếu đã xuất hiện cầu thiếc, dây hút thiếc cùng flux phù hợp sẽ giúp xử lý khá gọn.
Khi nào nên thay mũi hàn?
Bạn nên thay khi bề mặt mũi bị rỗ, không ăn thiếc hoặc không thể làm sạch bằng vật liệu vệ sinh chuyên dụng.
IPC-A-610 và IPC J-STD-001 khác nhau thế nào?
IPC-A-610 tập trung vào khả năng chấp nhận của sản phẩm hoàn thiện. Trong khi đó, IPC J-STD-001 tập trung vào vật liệu và quá trình hàn.
Trạm hàn Bakon nào hỗ trợ hàn lead-free?
Các trạm hàn Bakon như BK969, BK2000 và BK2200 đều hỗ trợ hàn lead-free. Bạn nên đối chiếu thêm công suất, dải nhiệt và hệ mũi tương thích để chọn model hợp với công việc của mình.
Có cần ESD khi hàn thiếc không?
Có, nếu bạn làm việc với linh kiện nhạy tĩnh điện. Khi đó, trạm hàn nên được nối đất hoặc dùng cấu hình ESD phù hợp, kết hợp dây đeo tay, thảm ESD và bàn thao tác chống tĩnh điện.
Qua nội dung chia sẻ ở trên, hy vọng bạn đã nắm được cách nhận biết mối hàn đẹp, chất lượng: thiếc bám ướt đều, fillet lõm nhẹ, bề mặt sạch và không có khuyết tật. Để đạt được điều đó, bạn cần chuẩn bị bề mặt kỹ, chọn đúng mũi hàn, kiểm soát nhiệt độ và thời gian, đồng thời dùng trạm hàn đủ ổn định, nhất là khi hàn lead-free.
Nếu bạn đang cần chọn trạm hàn Bakon như BK969, BK2000, BK2200, hoặc muốn xây dựng khu vực hàn đạt yêu cầu chống tĩnh điện và phòng sạch, bạn có thể liên hệ Thái Quảng qua hotline trên thaiquang.com.vn để được tư vấn giải pháp phù hợp với quy mô và loại linh kiện của mình.
